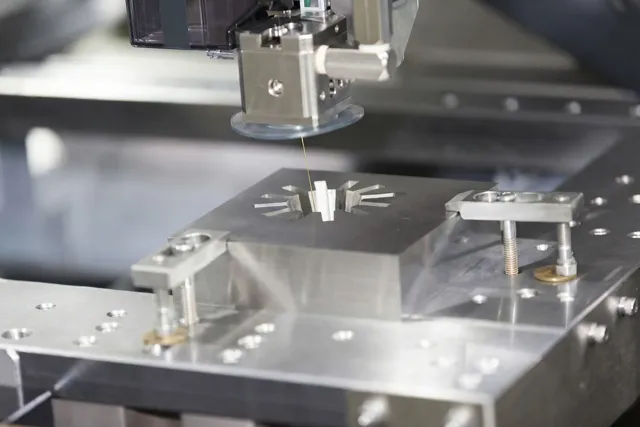
Проволочная резка
Контуры, матрицы, пуансоны и узкие прорези в закалённой стали тонкой проволокой.
 Промышленный

Технопарк ЗЭМ выполняет электроэрозионную обработку металла на заказ: проволочную резку контуров и координатную прошивку полостей, пазов и отверстий. Обработка снимает металл электрическими разрядами без усилия резания, поэтому берёт закалённые стали и твёрдые сплавы и даёт шероховатость до Ra 0,06 мкм. Станки принимают заготовку до 1000 × 700 × 340 мм и массой до 1000 кг.
Контуры, матрицы, пуансоны и узкие прорези в закалённой стали тонкой проволокой.
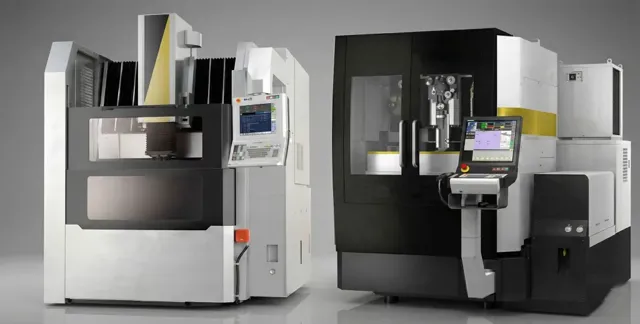
Полости, глухие пазы, острые внутренние углы, удаление сломанных метчиков и свёрл.
Электроэрозионная обработка — способ размерной обработки металла электрическими разрядами (термин по ГОСТ 25331-82). Инструмент — проволока или электрод — подходит к детали на долю миллиметра, но не касается её. Между ними в жидкости-диэлектрике проскакивает искра: в точке разряда металл плавится и частично испаряется, а жидкость выносит частицы из зоны обработки. Генератор подаёт сотни тысяч таких импульсов в секунду, и инструмент шаг за шагом проходит по заданной траектории.
Усилия резания нет, деталь не греется целиком, поэтому её не ведёт, а твёрдость металла не важна: закалённая сталь обрабатывается так же, как сырая. Ограничение одно — материал должен проводить ток.
| Параметр электроэрозионного оборудования | Значение |
|---|---|
| Наибольшие размеры заготовки (X / Y / Z) | до 1000 / 700 / 340 мм |
| Наибольшая масса заготовки | до 1000 кг |
| Шероховатость поверхности | Ra до 0,06 мкм |
| Вид разряда | импульсный ток |
| Станки | проволочно-вырезной и координатно-прошивной |

Электроэрозионная обработка снимает металл электрическими разрядами между электродом и заготовкой в жидкости, без механического контакта. Поэтому твёрдость материала не важна: так обрабатывают закалённую сталь, твёрдые сплавы и титан, а тонкие стенки и острые внутренние углы не деформируются от усилия резания. Ограничение одно — материал должен проводить ток.
Размеры стола позволяют обрабатывать крупную оснастку целиком: штампы и пресс-формы массой до тонны не нужно разбирать на мелкие части.

Проволочная резка работает как лобзик: тонкая проволока проходит сквозь заготовку и вырезает сквозной контур — матрицы, пуансоны, шестерни, пазы. Копировально-прошивная обработка переносит в металл форму электрода: так получают глухие полости, рельеф пресс-форм и отверстия некруглой формы, которые не сделать сверлом или фрезой. Для проволочной резки нужно стартовое отверстие или выход контура на край заготовки.
| Проволочная электроэрозионная резка | Копировально-прошивная обработка | |
|---|---|---|
| Инструмент | тонкая проволока 0,1–0,3 мм | электрод — медный или графитовый профиль полости |
| Что получают | сквозной контур любой сложности: матрицы, пуансоны, шаблоны, зубчатые профили | глухие полости, пазы, рёбра и отверстия: формообразующие детали пресс-форм, ручьи штампов |
| Подготовка | управляющая программа, стартовое отверстие для закрытого контура | изготовление электрода по форме будущей полости |
| Подробнее | электроэрозионная резка проволокой | прошивная электроэрозионная обработка |
Часто изготовление деталей оснастки требует обоих видов: прошивной станок делает стартовые отверстия и полости, проволочно-вырезной — точный контур. Оба станка стоят на одном участке, поэтому работа над деталью любой сложности идёт без передачи другому подрядчику.
Диэлектрическая жидкость работает изолятором, охлаждает зону обработки и уносит частицы металла. Режим подбирают под материал детали: от него зависят скорость обработки, качество поверхности и износ электрода.

Именно на таких материалах электроэрозия выгоднее фрезерования: твёрдые сплавы и закалённые стали быстро тупят фрезу, а разряду твёрдость безразлична.

Главная задача участка — восстановление технологической оснастки. Электроэрозия позволяет исправить геометрию, не снимая закалку и не вызывая коробления:
Обработка востребована в машиностроении и приборостроении, в автомобильной и авиационной промышленности — везде, где работают штампы, пресс-формы и инструмент с жёсткими допусками.
Обычно деталь сначала обрабатывают с припуском на фрезерных и токарных станках (фрезерная и токарная обработка), затем закаливают, а точные элементы делают электроэрозией уже в твёрдом металле. В технопарке есть все три участка: механическая обработка, термическая обработка и электроэрозия, поэтому деталь не нужно возить между подрядчиками.
Пришлите чертёж, 3D-модель или фото детали с размерами, укажите материал, твёрдость и что нужно сделать.
Технолог проверяет, помещается ли деталь на станок, выбирает способ обработки и называет стоимость и срок.
Программист готовит управляющую программу, деталь закрепляют на столе и выверяют, затем идут черновой и чистовые проходы.
Размеры проверяют измерительным инструментом, деталь передают заказчику.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Способ снять металл электрическими разрядами. Между инструментом — проволокой или электродом — и деталью в жидкости-диэлектрике проскакивают тысячи искр в секунду. Каждая расплавляет и выбрасывает крошечный объём металла. Инструмент детали не касается, поэтому нет усилия резания и твёрдость металла не мешает.
Любые токопроводящие: закалённые стали, порошковые материалы, твёрдые сплавы на основе карбидов вольфрама и титана. Неметаллы — пластик, камень, стекло — электроэрозия не берёт; их режут гидроабразивом.
Заготовка размером до 1000 × 700 × 340 мм и массой до 1000 кг.
Шероховатость до Ra 0,06 мкм после чистовых проходов — поверхность получается зеркальной. Такая чистота нужна рабочим поверхностям штампов и пресс-форм.
Чертёж или 3D-модель детали, материал и его твёрдость, количество. Для ремонта оснастки — фото и описание того, что нужно восстановить. Технолог уточнит недостающее сам.
Оставьте телефон — технолог уточнит чертёж, материал и количество и назовёт стоимость и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53

