

Прошивная электроэрозионная обработка
Технопарк ЗЭМ выполняет электроэрозионную прошивку на координатно-прошивном станке. Электрод нужной формы постепенно погружается в деталь и выжигает в ней свою копию: глухой паз, полость, острый внутренний угол, глубокое отверстие. Так же удаляют сломанные в детали метчики и свёрла, не повреждая резьбу. Прошивка берёт закалённую сталь и твёрдые сплавы, заготовка — до 1000 × 700 × 340 мм и массой до 1000 кг.
- Заготовка до 1000 × 700 × 340 мм и массой до 1000 кг
- Шероховатость поверхности Ra до 0,06 мкм
- Закалённые стали и твёрдые сплавы без нагрева детали
Что такое координатная электроэрозионная прошивка
При прошивке инструментом служит электрод — фасонная деталь из меди, латуни или графита. Его форма — зеркальное отражение будущей полости. Электрод опускается к детали в ванне с диэлектрической жидкостью, разряды выжигают металл, и электрод шаг за шагом погружается, повторяя свою форму в детали. Станок с ЧПУ ставит электрод в заданные координаты с точностью до тысячных долей миллиметра.
Сначала идут черновые проходы мощными импульсами — быстро снимается основной объём. Затем энергия импульсов снижается, и чистовые проходы доводят поверхность до шероховатости Ra 0,06 мкм.
Процесс прошивки: электрические разряды и износ электрода
Между электродом-инструментом и деталью нет механического контакта. Станок подаёт импульсы тока, и в зазоре в доли миллиметра проскакивают электрические разряды: каждый расплавляет и испаряет микроскопический объём металла. Рабочая жидкость — диэлектрик — гасит разряд, охлаждает зону обработки и вымывает частицы металла из зазора.
- Твёрдость не мешает — процесс позволяет обрабатывать закалённые стали и твёрдые сплавы так же, как незакалённые: металл снимает разряд, а не резец.
- Износ электрода — электрод тоже понемногу разрушается, особенно на кромках. Для точных полостей готовят черновой и чистовой электроды.
- Высокая точность и чистота — на чистовых режимах энергия импульса мала — поверхность получается с шероховатостью до Ra 0,06 мкм.
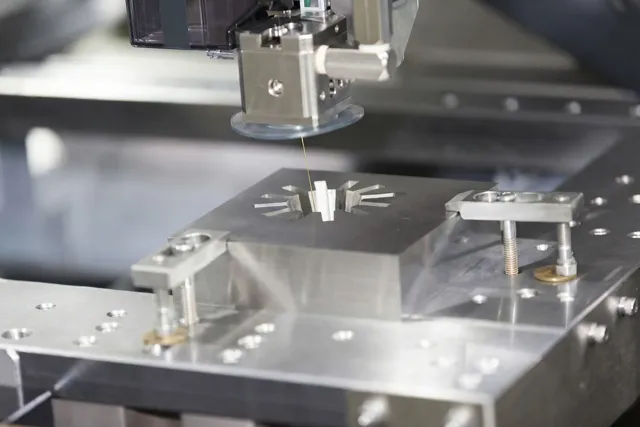
Копировально-прошивной или проволочно-вырезной станок
| Показатель | Прошивная обработка | Проволочная электроэрозионная резка |
|---|---|---|
| Инструмент | фасонный электрод из меди, латуни или графита | тонкая проволока, которая постоянно перематывается |
| Что получают | глухие полости, пазы, отверстия сложной геометрии | сквозные контуры: матрицы, пуансоны, шаблоны |
| Рабочая жидкость | обычно диэлектрическое масло | обычно деионизированная вода |
| Подготовка | нужен электрод под каждую форму | достаточно программы по чертежу |
В технопарке работают оба станка, поэтому изготовление деталей штампов и пресс-форм идёт без передачи подрядчикам: сквозные контуры режут на проволочно-вырезном станке, глухие полости — прошивкой.
Задачи электроэрозионной прошивки

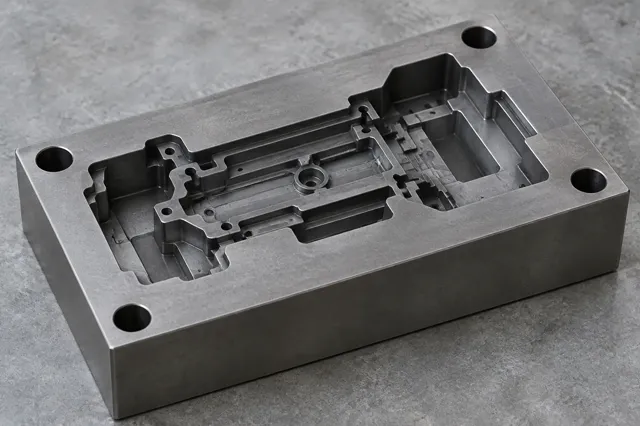
- Глухие пазы и полости — углубления сложной формы в штампах и пресс-формах, в том числе глубокие и узкие.
- Острые внутренние углы — фреза оставляет в углу радиус, электрод прошивает угол 90° без скругления.
- Отверстия и ниши в закалённой детали — когда сверлить или фрезеровать твёрдый металл нельзя.
- Ремонт оснастки — восстановление контуров, каналов охлаждения и посадочных мест штампов и пресс-форм.
Удаление сломанного метчика, сверла или шпильки
Метчик или сверло сломались в отверстии дорогой детали — обычная беда механического цеха. Высверлить обломок нельзя: закалённый инструмент твёрже детали. Электроэрозия выжигает сердцевину обломка электродом меньшего диаметра, остатки выходят из отверстия, а резьба и сама деталь остаются целыми.
Пришлите фото детали, размер резьбы или отверстия и материал: технолог скажет, как быстро можно извлечь обломок.
Электроды для электроэрозионной прошивки
| Материал электрода | Особенности |
|---|---|
| Медь | хорошо проводит ток, даёт чистую поверхность |
| Латунь | простой в изготовлении материал для несложных форм |
| Графит | легко фрезеруется в сложную форму, подходит для крупных полостей |
Электрод изготавливают фрезерованием по 3D-модели будущей полости. В технопарке есть участок фрезерной обработки на станках с ЧПУ.
Характеристики координатно-прошивного станка
| Параметр | Значение |
|---|---|
| Наибольшие размеры заготовки (X / Y / Z) | до 1000 / 700 / 340 мм |
| Наибольшая масса заготовки | до 1000 кг |
| Шероховатость поверхности | Ra до 0,06 мкм |
| Вид разряда | импульсный ток |
| Станки | проволочно-вырезной и координатно-прошивной |
Прошивкой получают то, что не сделать вращающимся инструментом: глухие полости с острыми углами, узкие глубокие пазы, рельеф пресс-форм. Электрод из графита или меди повторяет форму полости и постепенно погружается в заготовку, выжигая металл разрядами. Так же извлекают сломанный метчик или сверло из дорогой детали — без разборки узла и без порчи резьбы.
Прошивка, фрезерование и шлифование

Порядок обычно такой: всё, что можно сделать фрезой, фрезеруют до закалки, затем деталь закаливают, а прошивкой доводят только то, что фрезе недоступно или должно быть сделано в закалённом металле. Так объём прошивки меньше, а деталь дешевле.
Прошивка не заменяет токарную, фрезерную обработку и шлифование, а дополняет их. Обычно деталь получает основную форму на станках с ЧПУ, затем её закаливают, а точные элементы делают электроэрозией.
| Задача | Чем выполнить |
|---|---|
| Наружная форма, отверстия и пазы в незакалённой детали | токарная и фрезерная обработка — быстрее и дешевле |
| Точный размер и чистая поверхность на простой форме | шлифование |
| Полость, глухой паз или острый угол в закалённой детали | электроэрозионная прошивка |
| Сквозной контур матрицы или пуансона | электроэрозионная резка проволокой |
| Обломок метчика или сверла в отверстии | электроэрозионная прошивка |
Технолог выбирает метод под деталь и, если работа проще и дешевле на другом оборудовании технопарка, предложит его.
Стандарты электроэрозионной обработки
- ГОСТ 25331-82 — обработка электроэрозионная, термины и определения
- ГОСТ 20055-90 — станки электроэрозионные, нормы точности
- ГОСТ 27733-88 — электроды для электроэрозионной обработки
Как заказать электроэрозионную прошивку
-
1
Чертёж или образец
Пришлите чертёж, 3D-модель или фото детали с размерами, укажите материал, твёрдость и что нужно сделать.
-
2
Оценка технологом
Технолог проверяет, помещается ли деталь на станок, выбирает способ обработки и называет стоимость и срок.
-
3
Программа и обработка
Программист готовит управляющую программу, деталь закрепляют на столе и выверяют, затем идут черновой и чистовые проходы.
-
4
Контроль и отгрузка
Размеры проверяют измерительным инструментом, деталь передают заказчику.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы об электроэрозионной прошивке
Можно ли достать сломанный метчик, не испортив резьбу
Да. Электрод выжигает сердцевину обломка, остатки выходят из отверстия, резьба детали остаётся целой. Пришлите фото и размер резьбы.
Из чего делают электрод для прошивки
Из меди, латуни или графита. Форма электрода — зеркальное отражение полости, его фрезеруют по 3D-модели.
Можно ли сделать внутренний угол без радиуса
Да. Фреза всегда оставляет в углу радиус, а электрод прошивает острый угол 90°.
Какого размера деталь поместится на станок
Заготовка размером до 1000 × 700 × 340 мм и массой до 1000 кг.
Что прислать для расчёта
Чертёж или 3D-модель детали, материал и его твёрдость, количество. Для ремонта оснастки — фото и описание того, что нужно восстановить. Технолог уточнит недостающее сам.

Рассчитать заказ: электроэрозионная прошивка
Оставьте телефон — технолог уточнит чертёж, материал и количество и назовёт стоимость и срок.