Гальваническое цинкование деталей
Цинк с хроматированием и фосфатированием, детали до 1000 мм, крепёж.
 Промышленный

Гальванические покрытия наносим по обозначению из вашего чертежа: 13 видов покрытий — от цинкования и кадмирования до никелирования, хромирования и серебрения — на детали из стали, меди, латуни и алюминия.
Детали размером до 1000 мм, толщина слоя до 60 мкм.
Покрытия, материалы деталей, обозначения в чертеже и предельные размеры участка.
Если вашего покрытия в таблице нет — пришлите чертёж, технолог проверит возможность.

Покрытие выбирают по задаче детали. Для защиты стали от коррозии берут цинк или кадмий: они разрушаются раньше стали и берегут её даже в царапине, а кадмий лучше держится в морском и тропическом климате. Никель и хром дают твёрдую износостойкую поверхность, олово и серебро — низкое переходное сопротивление и хорошую пайку контактов. Оксидирование стали даёт тонкую чёрную плёнку под промасливание, анодирование алюминия — прочный оксидный слой, который можно окрасить. В чертеже покрытие записывают по ГОСТ 9.306: вид, толщину и дополнительную обработку, например «Ц9.хр» — цинк толщиной 9 мкм с хроматированием.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
| Цинкование болтов и винтов с хроматированием | Сталь | Цхр | 15 | 100 |
| Кадмирование: с хроматированием, фосфатированием, с изоляцией | Сталь | Кд, Кдфос, Кдхр | 30 | 1000 |
| Лужение (оловянирование), сплав олово-висмут, меднение | Медь, медные сплавы, сталь | О, О опл, О-Ви, М | 25 | 1000 |
| Никелирование химическое и электрохимическое | Сталь, медь и медные сплавы | ХимН, Н | 9 | 100 |
| Хромирование, твёрдое и молочное, хромирование с фосфатированием | — | Х, Хтв, Хмол, Хтв.хим.фос.гфж | 60 | 600 |
| Серебрение | Сталь, медь и медные сплавы | Ср | 12 | 500 |
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
| Анодирование с наполнением в воде или хромате | Алюминий и его сплавы | Ан.Окс.нхр, Ан.Окс.нв | — | 800 |
| Химическое оксидирование: электропроводное, фосфатное | Алюминий и его сплавы | Хим.Окс.Фтор, Хим.Окс.фос.фтор, Хим.Окс.э, Хим.Окс.фос | — | 1000 |
| Пассивирование меди и нержавеющей стали | Медь, медные сплавы, нержавеющая сталь | Хим.пас | — | 150 |
В таблице — наибольшие значения, которые даёт участок; под вашу деталь слой задаёт чертёж или ГОСТ 9.303 по условиям эксплуатации.
Покрытие выбирают по задаче: защита от коррозии, пайка и электропроводность, износостойкость или подготовка под краску.
| Покрытие | Что даёт детали | Где применяется |
|---|---|---|
| Цинкование | анодная защита стали от коррозии: цинк защищает сталь и при царапине на покрытии | крепёж, кронштейны, корпуса, детали машин |
| Кадмирование | защита стали во влажной и морской среде, низкое трение в резьбе | резьбовые соединения, детали для морских и авиационных условий |
| Лужение | паяемость, низкое переходное сопротивление контакта, защита меди | токоведущие шины, наконечники, контакты, выводы |
| Меднение | подслой под никель и хром, электропроводность, защита от науглероживания | подслой в многослойных покрытиях, токоведущие детали |
| Никелирование | твёрдость, стойкость к коррозии, декоративный вид; слой никеля — основа под хром | детали приборов, электротехнические детали |
| Хромирование | износостойкость и твёрдость поверхности стальной детали | штоки, валы, детали узлов трения |
| Серебрение | высокая электропроводность контактной поверхности | контакты, токоведущие детали электрооборудования |
| Оксидирование и анодирование | защитная оксидная плёнка, чёрный цвет стали, изоляция алюминия | крепёж, корпуса и профили из алюминия |
| Фосфатирование | основа под лакокрасочное покрытие, антифрикционный слой | детали перед покраской, детали узлов трения |
Цинк с хроматированием и фосфатированием, детали до 1000 мм, крепёж.
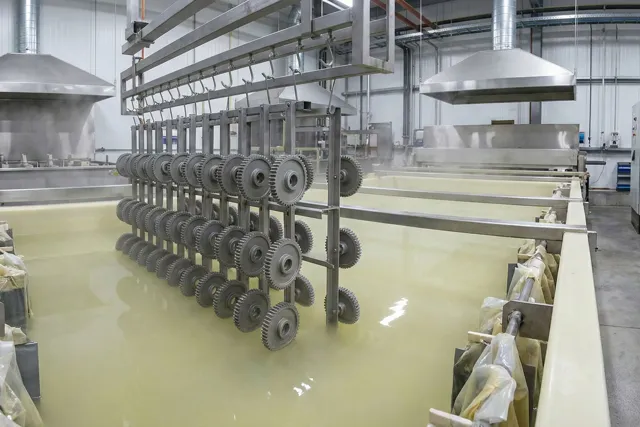
Кадмий с хроматированием и фосфатированием, слой до 30 мкм.
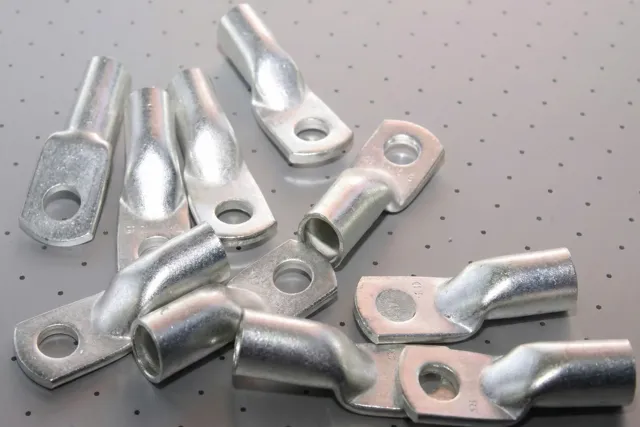
Олово и олово-висмут на медь, латунь и сталь, слой до 25 мкм.
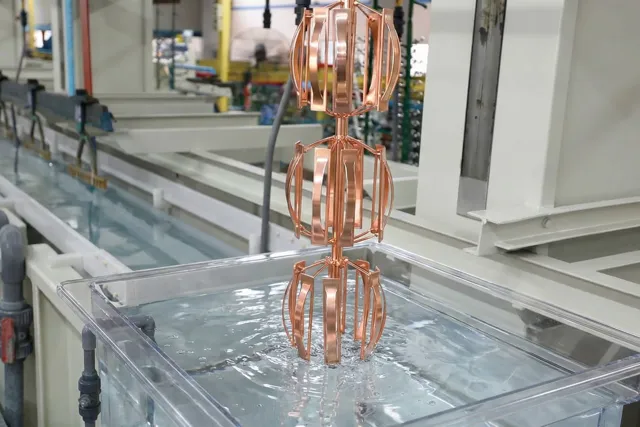
Медь на сталь как подслой и токоведущий слой.
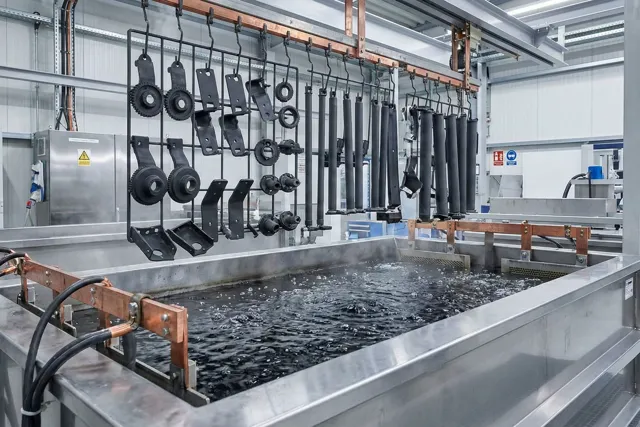
Химическое оксидирование стали, анодирование и оксидирование алюминия.
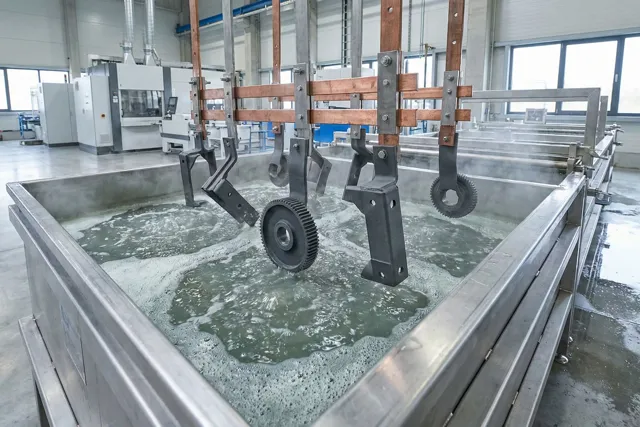
Фосфатная плёнка на сталь — под покраску и для узлов трения.
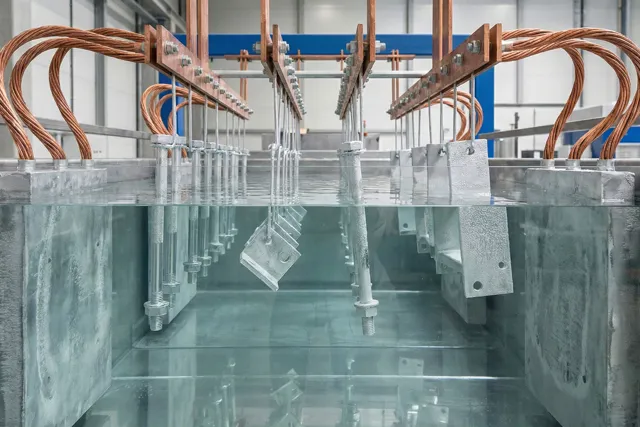
Гальваника — электрохимический способ нанесения металлического покрытия: в растворе солей металла под действием постоянного электрического тока ионы металла осаждаются на деталь-катод.
Толщина слоя зависит от плотности тока и времени выдержки в ванне, свойства покрытия — от состава раствора и режима работы ванны.
Деталь очищают от ржавчины, окалины и заусенцев.
Масляные плёнки снимают в горячих щелочных растворах.
Декапирование снимает тонкие оксидные плёнки, чтобы покрытие держалось на металле.
Электролиз в гальванической ванне при заданных температуре и токе; химические покрытия — без тока, в растворе.
Деталь промывают, при необходимости хроматируют или промасливают, сушат и проверяют толщину и сцепление покрытия.


| Что влияет на цену | Как именно |
|---|---|
| Площадь поверхности и масса партии | основа расчёта: мелкий крепёж считают по массе, крупные детали — по площади |
| Вид и толщина покрытия | чем толще слой и дороже металл покрытия — серебро, никель, хром, — тем выше цена |
| Подготовка поверхности | ржавчина, окалина, старое покрытие и консервационная смазка добавляют операции |
| Изоляция участков | если часть детали — резьбу, посадочные места — покрывать нельзя, её закрывают вручную |
| Размер партии | загрузка ванны и подвески распределяется на всю партию; минимальный заказ — 50 000 ₽ |
Чтобы получить точную цену гальванической обработки, пришлите чертёж с обозначением покрытия, материал и количество изделий — технолог посчитает стоимость и срок.
Пришлите чертёж или эскиз детали с кодом покрытия, материал и количество в партии.
Технолог определяет площадь поверхности, процесс и подвеску и называет цену и срок.
Подготовка, нанесение покрытия и финишная обработка на участке технопарка.
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Цинкование, кадмирование, лужение и сплав олово-висмут, меднение, никелирование химическое и электрохимическое, хромирование, серебрение, химическое оксидирование и фосфатирование стали, анодирование и химическое оксидирование алюминия, пассивирование меди и нержавеющей стали.
Для цинкования, кадмирования, лужения и химического оксидирования алюминия — до 1000 мм по наибольшему габариту, для анодирования — до 800 мм, для хромирования — до 600 мм, для серебрения — до 500 мм, для никелирования — до 100 мм. Масса одной детали — до 20 кг: более тяжёлые детали в ванну не загружаем.
Наибольшая толщина: хромирование — до 60 мкм, цинкование и кадмирование — до 30 мкм, лужение — до 25 мкм, серебрение — до 12 мкм, никелирование — до 9 мкм. Толщину под деталь задаёт чертёж.
Стоимость зависит от вида покрытия и его толщины, площади поверхности или массы партии и трудоёмкости подготовки. Для расчёта пришлите чертёж и количество деталей.
Да. Обозначение покрытия по ГОСТ 9.306 — например, Ц9.хр или Кд6.фос — указывает металл, толщину и дополнительную обработку, по нему технолог подбирает процесс.
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53