Лужение меди
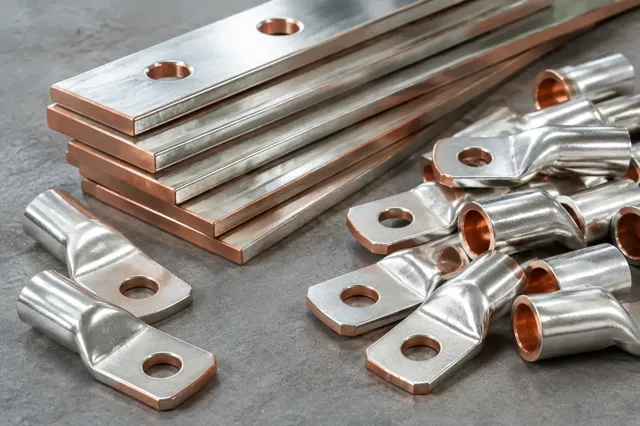
Шины и наконечники из меди.
 Промышленный

Лужение деталей оловом улучшает пайку, снижает переходное сопротивление контактов и защищает медь от окисления.
Лудим детали из меди, латуни и стали до 1000 мм, слой олова до 25 мкм, наносим и сплав олово-висмут.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Лужение (оловянирование), сплав олово-висмут, меднение | Медь, медные сплавы, сталь | О, О опл, О-Ви, М | 25 | 1000 |
Сплав олово-висмут применяют вместо чистого олова, когда нужно сохранить паяемость покрытия при хранении и предотвратить рост нитевидных кристаллов олова.
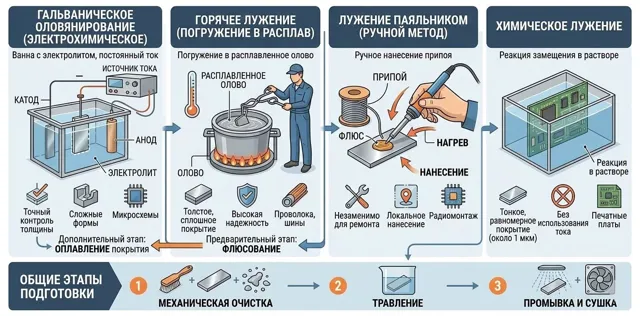
| Способ | Как наносят | Особенности |
|---|---|---|
| Гальваническое лужение | осаждение олова из электролита под током | ровный слой заданной толщины, подходит для серий и сложной формы |
| Оплавленное олово | гальваническое олово оплавляют после нанесения | плотный блестящий слой с хорошей паяемостью |
| Горячее лужение | окунание изделия в ванну с расплавленным оловом | толстый неравномерный слой; так лудят лист (белая жесть), трубы и посуду |
| Химическое лужение | реакция замещения в растворе без электрического тока | тонкий слой олова, для мелких деталей и печатных плат |
Лужение отличается от пайки: при лужении на деталь наносят слой олова заранее, а при пайке припой соединяет две детали.

Олово выбирают для деталей, которые паяют или соединяют на болтах: оно хорошо смачивается припоем и долго сохраняет паяемость, а мягкий слой продавливается в контакте и увеличивает площадь соприкосновения. Ограничения тоже от свойств: олово мягкое и не подходит для трущихся контактов, а при долгом морозе чистое олово может рассыпаться в порошок — для таких условий берут сплавы олова со свинцом или висмутом.
| Свойство | Значение | Что это даёт изделию |
|---|---|---|
| Температура плавления олова | 232 °C | лужёная поверхность смачивается припоем при невысокой температуре пайки; на этом же основано оплавление покрытия |
| Коррозионная стойкость | олово не окисляется на воздухе и во влажной среде | защита поверхности металла — меди, латуни, стали — от окисления |
| Пластичность | мягкий металл | покрытие не трескается при обжиме наконечника и затяжке болтового соединения |
| Толщина покрытия | до 25 мкм на участке технопарка | тонкого слоя олова хватает под пайку; толще — для контактов, которые работают годами |
| Поведение при низких температурах | ниже 13,2 °C чистое олово может перейти в серую порошковую форму — «оловянную чуму» | для изделий, которые работают на морозе, выбирают сплав олово-висмут: висмут подавляет этот переход |
Поэтому лужение используют там, где важны одновременно защита от коррозии и пайка: в электротехнике, приборостроении, кабельных сборках. Для изделий, работающих на улице и в неотапливаемых помещениях, в чертеже указывают покрытие олово-висмут (О-Ви).
Снятие масел и загрязнений.
Снятие оксидной плёнки с меди и латуни.
Осаждение олова или сплава олово-висмут в гальванической ванне под током.
Проверка толщины и внешнего вида покрытия.

Оловянное покрытие пластично, хорошо смачивается припоем при невысокой температуре и защищает металлическую основу от окисления. Свойства слоя зависят от состава электролита, режима работы ванны и качества подготовки поверхности.
Подготовка поверхности определяет качество оловянного слоя. С меди и латуни снимают масла и оксиды: на окисленной поверхности олово ложится пятнами и плохо паяется. Для этого детали обезжиривают в щелочном растворе, травят в растворе кислоты и активируют перед ванной лужения. Сталь перед лужением часто меднят — медный подслой улучшает сцепление олова с основой.

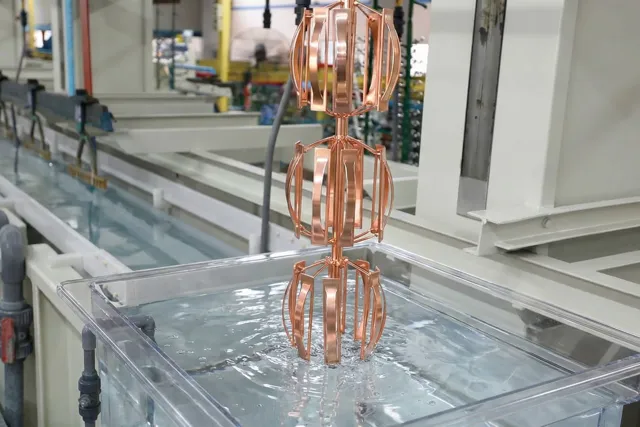
Олово осаждают из кислого электролита на основе солей олова, оловянные аноды пополняют раствор. Металлические детали загружают на подвесках, мелкие изделия — в колоколе.
Гальваническая линия участка — это ванны из химически стойких материалов для каждой операции процесса: обезжиривания, травления, нанесения защитного покрытия и промывки, источники постоянного тока, фильтрация растворов и вытяжка над ваннами. Технолог задаёт режим работы ванны — состав раствора, температуру, плотность тока и время — под материал и обозначение покрытия в чертеже, а качество поверхности проверяют на каждой партии.
Шины и наконечники из меди.
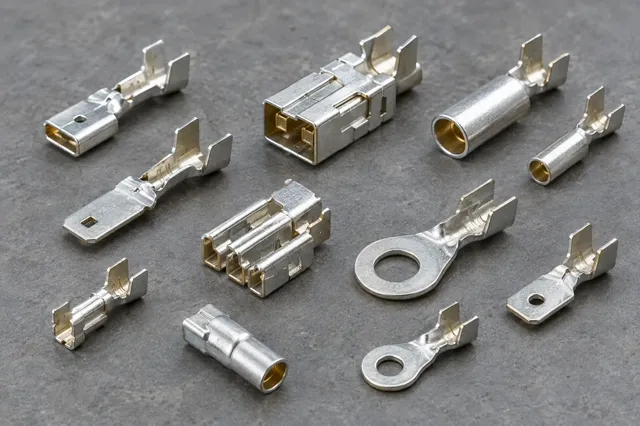
Контакты и детали из латуни.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

До 25 мкм на детали размером до 1000 мм.
Оловянное покрытие с последующим оплавлением по ГОСТ 9.306.
Чистое олово при долгом охлаждении ниже 13,2 °C может разрушиться в серый порошок — это называют «оловянной чумой». Добавка висмута подавляет этот переход, поэтому для изделий, работающих при низких температурах, в чертеже указывают О-Ви.
Сплав дольше сохраняет паяемость при хранении и не даёт роста нитевидных кристаллов олова.
Детали из меди, латуни и стали: шины, наконечники, контакты, выводы, клеммы.
Для серийных деталей сложной формы подходит гальванический метод: процесс даёт ровный слой заданной толщины на всей поверхности. Горячее лужение даёт толстый неравномерный слой и требует высокой температуры, лужение паяльником применяют для единичных соединений при ремонте.
Да. Оловянный слой изолирует медь и латунь от влаги и воздуха, поэтому контактное соединение не окисляется и сохраняет низкое сопротивление.
Да, сталь лудят гальваническим методом; для лучшего сцепления олова со сталью часто наносят медный подслой.
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53