

Лужение алюминия
Лужение алюминия — гальваническое нанесение олова или сплава олово-висмут на алюминиевые детали. На воздухе алюминий сразу покрывается оксидной пленкой Al₂O₃: она не проводит ток и не даёт паять. Покрытие делает поверхность паяемой обычным припоем, защищает от коррозии и позволяет соединять алюминиевые шины с медью. Напрямую к алюминию оно не пристаёт, поэтому технология начинается с цинкатного подслоя.
- Пайка обычным припоем и паяльником, соединение с медью без коррозии
- Двойная цинкатная обработка: сцепление свыше 10 МПа
- Олово или олово-висмут 9–24 мкм по чертежу
Для чего лудят алюминиевые детали
- Пайка алюминия мягким припоем — алюминиевая поверхность не паяется канифольными флюсами, а олово хорошо смачивается обычным припоем ПОС или бессвинцовым — для радиаторов, волноводов, корпусов РЭА.
- Соединение с медью — алюминий и медь во влаге образуют гальваническую пару, и алюминий быстро разрушается. Покрытие служит нейтральным барьером между алюминиевой шиной и медным контактом.
- Стабильное сопротивление контакта — оксид алюминия нарастает в болтовых соединениях, сопротивление и нагрев растут. Луженая поверхность сохраняет сопротивление стабильным до 25 лет.
- Защита от коррозии — в морском климате и загазованной атмосфере покрытие защищает материал от питтинговой коррозии.
Пайка алюминия обычным припоем после лужения

После лужения деталь паяют как медную: обычным оловянным припоем и мягким флюсом, без агрессивных составов, остатки которых потом разъедают алюминий. Это удобно, когда к алюминиевому корпусу, радиатору или шине нужно припаять медный провод или вывод: место пайки готово заранее, и монтажнику не нужно зачищать металл перед каждой операцией.
Паять алюминий трудно из-за оксидной пленки на поверхности. Температура плавления оксида Al₂O₃ — около 2050 °C, а самого алюминия — 660 °C: пленка не плавится вместе с металлом и не даёт припою смочить поверхность. На воздухе она восстанавливается за доли секунды после зачистки, поэтому для пайки нелуженого алюминия нужны активные флюсы, особые припои или ультразвук.
| Алюминий без покрытия | Алюминий после гальванического лужения | |
|---|---|---|
| Припой | специальные алюминиевые припои | обычный припой ПОС или бессвинцовый |
| Флюс | активный, с остатками, вызывающими коррозию | канифольный или слабоактивный |
| Подготовка поверхности перед пайкой | зачистка под слоем флюса или масла | не нужна: оловянное покрытие не окисляется |
| Качество соединения | зависит от мастерства паяльщика | стабильное, как на меди |
Какой метод выбрать, зависит от случая. Для единичного ремонта используют ультразвуковой паяльник или флюс для алюминия: они разрушают оксид прямо под расплавленным припоем, но качество соединения сильно зависит от исполнителя. Для серийных изделий применяется гальваническое лужение: процесс идёт по технологической карте, состав электролита и толщина покрытия контролируются, и свойства поверхности у каждой детали партии одинаковые. Этот способ дороже других на одну деталь, но в серии он значительно надёжнее.
Оловянное покрытие наносят на всю деталь или только на зоны пайки, указанные в чертеже, — тогда алюминиевые детали паяют в серийном монтаже так же, как медные.
Виды лужения алюминия
| Вид | Как наносят | Применение |
|---|---|---|
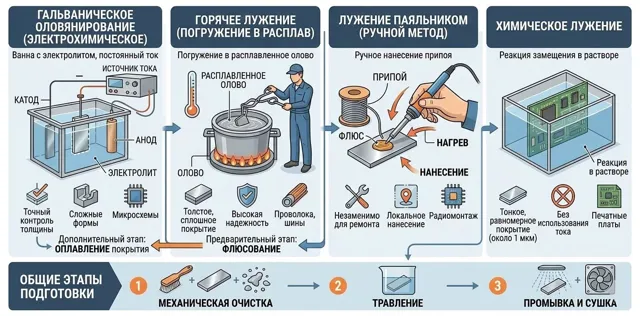
| Гальваническое лужение | осаждение из кислого или щелочного электролита под током по цинкатному и никелевому подслою | основной промышленный способ, толщина с точностью до 1 мкм |
| Сплав олово-висмут | гальваническое покрытие с 0,5–1 % висмута | электроника: висмут предотвращает «оловянную чуму» на морозе и рост вискеров |
| Химическое (иммерсионное) | контактный обмен в растворе, слой до 2 мкм | на алюминии — промежуточный слой в многослойных системах |
| Горячее с ультразвуком | погружение в расплав при высокой температуре, ультразвук разрушает оксид | применяется для пайки и лужения отдельных мест |
Лужение меди, латуни и стали — на странице лужения металла.
Цинкатная обработка перед лужением алюминия

Если вести процесс прямо по алюминию, покрытие сцепится с рыхлым оксидом и снимется чулком при первом касании. Поэтому деталь погружают в сильнощелочной раствор солей цинка: щёлочь растворяет оксид, и на чистый алюминий сразу садится тончайший слой цинка, который закрывает металл от кислорода.
Для ответственных деталей применяют двойную цинкатную обработку: первый слой цинка снимают в азотной кислоте и сразу наносят второй. Поверхность получается ровной и мелкокристаллической, прочность сцепления — свыше 10 МПа. Поверх цинката наносят никель: он служит связующим слоем и не даёт покрытию отслаиваться при нагреве паяльником или в печи.
Влияние кремния и магния в сплаве
Сплавы АД31, Д16, АК7 содержат легирующие элементы. Кремний в литейных силуминах после травления оставляет нерастворимый шлам, его снимают осветлителями с фторидами. Поэтому химию подготовки подбирают под марку сплава.
Свойства оловянного покрытия на алюминии
| Свойство | Алюминий без покрытия | Луженый алюминий |
|---|---|---|
| Паяемость | очень плохая: нужен активный флюс или ультразвук | хорошая, как у меди |
| Температура пайки | выше: оксид мешает смачиванию | обычная для припоя ПОС, около 250 °C |
| Переходное сопротивление | растёт со временем из-за оксида | стабильное, более низкое |
| Соединение с медью | алюминий разрушается во влаге | без гальванической пары |
| Масса детали | малая | почти не меняется: слой 9–24 мкм |
Какие алюминиевые изделия лудят

От сплава зависит подготовка. Чистый алюминий и сплавы АД0, АД31 лудятся проще, а силумины с большим содержанием кремния и дюралюминий с медью требуют своего режима травления, чтобы цинкатный подслой лёг ровно. Поэтому марку сплава указывают в заявке вместе с чертежом. Для литых деталей важна и сама отливка: поры и раковины удерживают растворы подготовки, и в этих местах олово ложится пятнами. Механически обработанные поверхности лудятся ровнее литых, поэтому контактные площадки на отливках обычно фрезеруют до покрытия.
| Тип заготовки | Примеры |
|---|---|
| Прокат | электротехнические шины из АД0 и АД31, профиль сложного сечения для радиаторов, проволока и трубки |
| Мехобработка | фрезерованные корпуса из дюралюминия Д16Т |
| Литьё | детали из силуминов АК7, АК12 |
| Штамповка | контакты и соединители |
Лужение шин для электроустановок подробно — на странице лужения алюминиевых шин.
Оборудование для лужения алюминия
| Оборудование | Назначение |
|---|---|
| Линия из 12–14 ванн | полный цикл подготовки и покрытия — вдвое больше операций, чем при лужении меди |
| Выпрямители | низкие пульсации и плавное нарастание тока в начале для плотного переходного слоя |
| Охлаждение электролита | электролит лужения работает при 18–22 °C: на 5 градусов выше — и в покрытии растут поры |
| Фильтрация 1–5 мкм | алюминиевый шлам в ванне даёт наросты на деталях |
| Рентгенофлуоресцентный анализатор | замер толщины слоёв цинка, никеля и олова на готовой детали |
Этапы гальванического лужения алюминия

-
1
Обезжиривание, травление, осветление
Слабощелочное обезжиривание, травление в едком натре до матовой поверхности, снятие шлама в азотной кислоте.
-
2
Двойная цинкатная обработка
Цинкат на 30–60 секунд, снятие цинка в кислоте, второй цинкат — сплошной слой толщиной в нанометры.
-
3
Никелевый подслой
Никель из сульфаматного электролита связывает цинкат и олово.
-
4
Лужение
Покрытие наращивают до заданной толщины: 9, 12, 18 или 24 мкм; температура электролита — 18–22 °C.
-
5
Сушка и контроль
Отмывка деионизированной водой, сушка при 70 °C, замер толщины, проверка сцепления изгибом или нагревом до 200 °C.
Обозначение лужения алюминия в чертеже
Требования к покрытию задаёт ГОСТ 9.301-86. В чертеже указывают марку сплава, зоны покрытия и шифр, например «Адм.Цинкатно.Н3.О-Ви9»: алюминий, цинкатная подготовка, никель 3 мкм, олово-висмут 9 мкм. Пришлите чертёж — технолог проверит требования и назовёт стоимость.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о лужении алюминия
Какой припой и флюс использовать для пайки луженого алюминия
Луженая поверхность паяется как медь: подойдут припой ПОС или бессвинцовый и канифольный флюс. Активный флюс для алюминия здесь не нужен и даже вреден — его остатки должны быть тщательно смыты, иначе вызовут коррозию. Самый надёжный метод для серии — гальваническое лужение по технологической карте: процесс повторяется одинаково для каждой детали, и качество пайки не зависит от исполнителя.
Почему алюминий нельзя лудить напрямую
На алюминии всегда есть оксидная пленка, и олово сцепляется с ней, а не с металлом, — покрытие отслаивается. Цинкатная обработка снимает оксид и сразу закрывает металл слоем цинка, к которому через никель прочно пристаёт олово.
Зачем лудить алюминиевую шину перед соединением с медью
Алюминий и медь во влаге образуют гальваническую пару, и алюминий разрушается. Олово разделяет металлы и сохраняет низкое сопротивление контакта.
Что лучше для электроники — олово или олово-висмут
Олово-висмут: 0,5–1 % висмута подавляет рост вискеров и разрушение покрытия при низких температурах.
Какой толщины олово наносят на алюминий
Обычно 9, 12, 18 или 24 мкм по чертежу, поверх никелевого подслоя около 3 мкм. Толщину выбирают по способу монтажа: под пайку припоем или под болтовое соединение.

Рассчитать лужение алюминия
Оставьте телефон — технолог уточнит сплав и требования к покрытию и назовёт стоимость и срок.