

Цинкование электролитом
Цинкование в электролите — гальванический способ нанести цинк на сталь из водного раствора солей цинка при температуре 15–40 °C. Толщину слоя задают с точностью до микрона, поэтому резьба, шлицы и посадочные размеры сохраняются.
На гальваническом участке технопарка ЗЭМ покрываем детали до 1000 мм, слой цинка до 30 мкм.
- Обозначения в чертеже: Ц, Цхр, Цфос, Цхр.бцв
- Болты и винты с хроматированием — до 100 мм, слой до 15 мкм
- Холодный процесс: детали не коробятся и не теряют твёрдость
Цинкование электролитом на участке технопарка
Покрытие, обозначение в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
| Цинкование болтов и винтов с хроматированием | Сталь | Цхр | 15 | 100 |
Как цинк осаждается из электролита
Деталь опускают в гальваническую ванну и подключают к минусу источника постоянного тока — она становится катодом. Анодами служат пластины или шары из чистого цинка марок Ц0 и ЦВ. Под током ионы цинка Zn²⁺ движутся к детали, принимают электроны и встраиваются в покрытие, а аноды растворяются и восполняют цинк в растворе. Время в ванне — от 15 до 60 минут — рассчитывают по заданной толщине.
Цинк защищает сталь как жертвенный анод: его потенциал −0,76 В отрицательнее, чем у железа (−0,44 В), поэтому во влаге окисляется сначала цинк, а сталь под царапиной остаётся целой.
Типы электролитов для цинкования
Состав электролита определяет блеск покрытия, скорость осаждения и рассеивающую способность — насколько ровно цинк ложится во впадины и отверстия.
| Электролит | Состав | Достоинства | Ограничения |
|---|---|---|---|
| Слабокислый | хлорид цинка, хлорид калия или аммония, борная кислота; pH 4,5–5,5 | зеркальный блеск, выход по току до 95–98 %, высокая скорость, меньше наводороживание стали | хуже прокрывает глубокие впадины |
| Щелочной цинкатный | едкий натр и оксид цинка, без цианидов | ровный слой на гранях и внутри глухих отверстий | выход по току 50–70 %, выше риск водородной хрупкости, строже подготовка |
| Цианистый | комплексные цианиды цинка и натрия | мелкокристаллический пластичный слой, прощает слабую очистку | ядовит, повсеместно заменён щелочным бесцианистым |
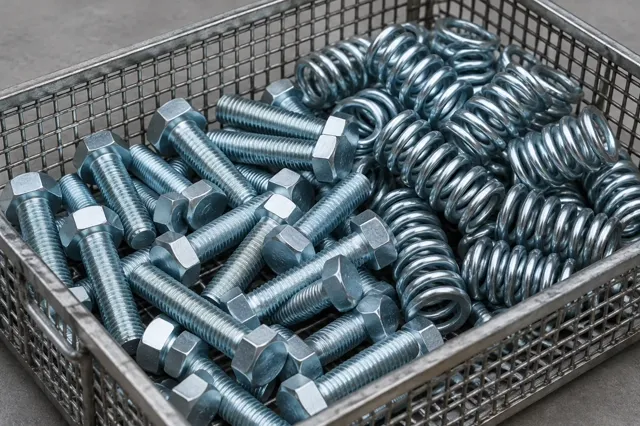
По способу загрузки цинкование бывает барабанным и подвесным. Мелкие детали — болты, гайки, шайбы, пружины — вращаются насыпью в перфорированном барабане. Крупные и легко повреждаемые детали крепят поштучно на подвески с токоподводом.
Цинкование электролитом и горячее цинкование

От толщины слоя зависит и назначение. Гальванический слой тонкий и ровный, поэтому резьба, посадочные места и отверстия сохраняют размер, и деталь не нужно калибровать после покрытия. Горячий слой толще и дольше служит на улице, но образует наплывы на кромках, а резьбу после него прогоняют или нарезают с увеличенным зазором. Поэтому крепёж и точные детали цинкуют в электролите, а металлоконструкции — горячим способом.
| Цинкование в электролите | Горячее цинкование | |
|---|---|---|
| Температура | раствор 15–40 °C | расплав цинка около 450 °C |
| Толщина слоя | 3–30 мкм, задаётся точно | десятки микрон, зависит от стали и времени |
| Связь с основой | без сплавного слоя, держится на чистоте подготовки | диффузионный слой цинк-железо |
| Резьба и точные размеры | сохраняются | резьбу и пазы заливает |
| Внешний вид | гладкий, блестящий, цвет по пассивации | серый, с кристаллическим узором |
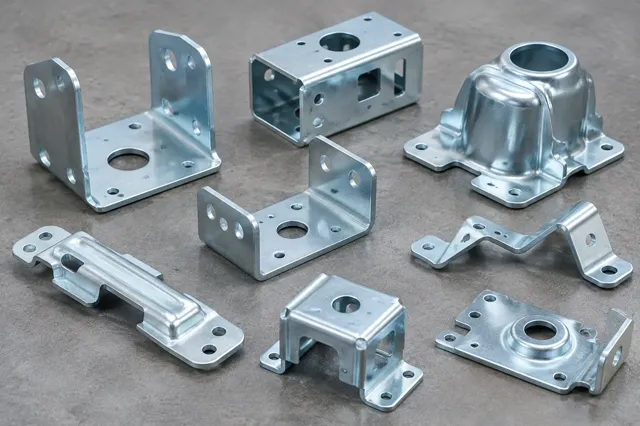
Электролитический цинк выбирают для точного крепежа, пружин, тонких штамповок и деталей приборов. Для крупных металлоконструкций, где нужен толстый слой, применяют горячее цинкование.
Какие стали подходят для цинкования в электролите
- Низкоуглеродистые стали — Ст3, 08кп, 10, 20 цинкуются в любом электролите: слой ровный, светлый, с хорошим сцеплением.
- Углеродистые и легированные стали — сталь 45, 65Г, 30ХГСА цинкуют в слабокислом электролите; пружины и крепёж класса прочности 10.9 сразу после ванны прогревают при 200 °C для удаления водорода.
- Чугун — графит на поверхности мешает осаждению: чугун цинкуют только после дробеструйной очистки, в специальном слабокислом электролите с повышенным током в начале.
Обезводороживание и пассивация после цинкования

Вместе с цинком на детали выделяется атомарный водород. Он проникает в сталь, и высокопрочная деталь может внезапно лопнуть под нагрузкой. Поэтому пружины и ответственный крепёж не позже чем через 4 часа после ванны выдерживают в печи при 200 °C — подробнее на странице обезводороживания.
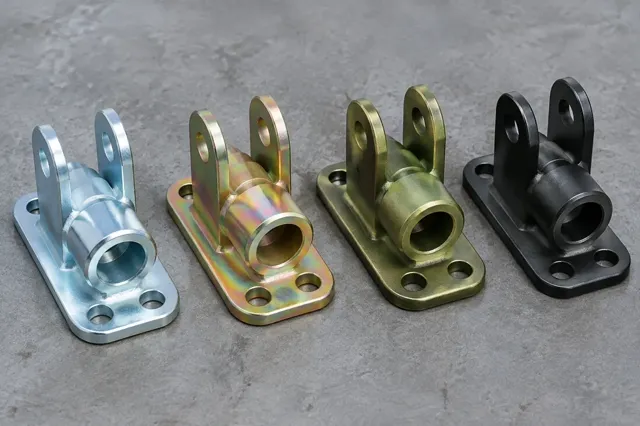
Свежий цинк быстро покрывается белым налётом — белой ржавчиной. Сразу после ванны деталь пассивируют в растворе солей трёхвалентного хрома: тонкая плёнка повышает коррозионную стойкость цинка в 5–10 раз и даёт цвет — радужный (Цхр) или бесцветный (Цхр.бцв). Подробнее — на странице пассивации после цинкования.
Этапы цинкования в электролите
-
1
Подготовка и монтаж
Зачистка заусенцев и сварных швов, загрузка в барабан или крепление на подвеске.
-
2
Обезжиривание и травление
Горячее щелочное и электрохимическое обезжиривание, травление в ингибированной кислоте, активация перед ванной, промывки между операциями.
-
3
Цинкование
Электролиз под постоянным током, время — по заданной толщине слоя.
-
4
Осветление и пассивация
Короткое погружение в слабую азотную кислоту, затем пассивация в растворе трёхвалентного хрома.
-
5
Сушка и обезводороживание
Сушка горячим воздухом, для высокопрочных деталей — выдержка в печи при 200 °C, контроль толщины слоя.
Обозначение цинкового покрытия в чертеже по ГОСТ 9.306
Требования к покрытию задают ГОСТ 9.301-86 и ГОСТ 9.306-85. В чертеже указывают металл покрытия, толщину и вид пассивации: Ц9.хр — цинк 9 мкм с радужным хроматированием, Ц15.хр — цинк 15 мкм с хроматированием. Пришлите чертёж с обозначением — технолог проверит, укладывается ли деталь в возможности участка, и посчитает партию.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о цинковании электролитом
Какой толщины цинк наносят электролитом
Слой задают от 3 до 30 мкм. На участке технопарка — до 30 мкм для деталей до 1000 мм и до 15 мкм для болтов и винтов с хроматированием длиной до 100 мм.
Не зальёт ли цинк резьбу
Нет. Слой тонкий и равномерный, поэтому резьбовые детали после цинкования в электролите свинчиваются, а шлицевые пазы не заполняются металлом, как при горячем цинковании.
Можно ли цинковать пружины и высокопрочный крепёж
Можно, но сразу после цинкования их нужно прогреть в печи при 200 °C. Без обезводороживания водород, поглощённый сталью в ванне, делает её хрупкой.
Чем цинкование электролитом отличается от гальванического цинкования
Это одно и то же: цинк осаждается из электролита под током. Общие сведения о покрытии, толщине и коррозионной стойкости — на странице гальванического цинкования деталей.

Рассчитать цинкование электролитом
Оставьте телефон — технолог гальванического участка уточнит детали и покрытие и назовёт стоимость и срок.