

Фосфатирование металла перед покраской порошковой краской
Фосфатирование металла перед покраской порошковой — химическая подготовка поверхности: фосфатная плёнка прочно связывает порошковую краску со сталью и останавливает подплёночную коррозию.
На гальваническом участке технопарка — детали размером до 700 мм, обозначение в чертеже Хим.Фос, Цфос.
- Обозначение в чертеже: Хим.Фос, Цфос
- Детали до 700 мм
- Покрытие проверяем перед отгрузкой партии
Фосфатирование металла перед покраской порошковой на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
Толщина этой пленки составляет всего от 1 до 5 микрон, однако её наличие кардинально меняет физико-химические свойства изделия. В профессиональной индустрии порошковой покраски фосфатирование считается золотым стандартом качества. Если просто покрасить обезжиренный металл, порошковая краска со временем может начать отслаиваться (шелушиться) из-за подпленочной коррозии. Конверсионное фосфатное покрытие работает как надежный связующий мост между металлом и краской, существенно увеличивая срок службы изделия в агрессивных средах.
Цели и применение фосфатирования перед покраской

Фосфатирование решает две главные инженерные задачи, которые невозможно выполнить простой механической очисткой (пескоструем) или базовым обезжириванием:
- Радикальное улучшение адгезии — Фосфатная пленка имеет микропористую, кристаллическую или аморфную структуру. При запекании в печи расплавленная порошковая краска проникает в эти микропоры, создавая надежное механическое "зацепление" (анкерный эффект).
- Блокировка подпленочной коррозии — Сама по себе порошковая краска пропускает микроскопические доли влаги. Если слой краски будет поцарапан до металла, начнется коррозия, которая будет расползаться под краской. Фосфатный слой является диэлектриком: он останавливает электрохимические реакции окисления и локализует ржавчину строго в месте царапины, не давая краске "вздуваться" вокруг повреждения.
- Снижение расхода краски — Однородная диэлектрическая поверхность обеспечивает более равномерное распределение электростатического заряда при напылении, что улучшает оседание порошка на сложных участках деталей.
Кому может быть полезна данная технология
Фосфатирование — обязательное требование для изделий, работающих на улице или в условиях повышенной влажности. Основные заказчики услуги:
- Автомобильная промышленность — Диски, элементы подвески, рамы внедорожников, кронштейны, детали кузова.
- Производство уличной инфраструктуры — Опоры освещения, заборы, ограждения, остановки, элементы детских площадок.
- Бытовая техника и электроника — Корпуса стиральных машин, кондиционеров, уличных телекоммуникационных шкафов.
- Строительный сектор — Фасадные металлокассеты, входные металлические двери, алюминиевые профили.
Технология фосфатирования: Цинк или Железо?
В индустрии порошковой покраски применяют два основных вида фосфатирования, отличающихся по массе покрытия и структуре:
1. Железофосфатирование (Аморфное): Даёт тонкую пленку с радужным (сине-золотистым) отливом. Вес покрытия 0,2–0,8 г/м². Процесс идёт при температуре 30-50 °C. Дешевле, экологичнее, идеально для деталей, работающих внутри помещений (сейфы, стеллажи, корпуса приборов). 2. Цинкфосфатирование (Кристаллическое): Формирует плотный светло-серый кристаллический слой. Вес покрытия 1,5–5,0 г/м². Система «цинкфосфат + порошковое покрытие» обеспечивает высокую антикоррозионную защиту — как правило, 500–1000 часов в камере соляного тумана (ISO 9227) в зависимости от толщины и типа верхнего покрытия. Стандарт для автопрома и уличных металлоконструкций.
Подготовка металла под порошковую окраску: способы
Перед порошковой окраской поверхность металла готовят одним из четырёх способов. От выбора зависят адгезия краски и коррозионная стойкость изделия:
| Способ подготовки | Адгезия порошковой краски | Защита от подпленочной коррозии | Для каких изделий |
|---|---|---|---|
| Только обезжиривание | удовлетворительная | нет | изделия для сухих помещений |
| Абразивоструйная очистка | хорошая — за счёт шероховатости | нет, свежий металл быстро окисляется | толстостенные конструкции, снятие окалины и старой краски |
| Железофосфатирование | хорошая | умеренная | изделия для помещений и навесов |
| Цинкфосфатирование | высокая | высокая — фосфатный слой не даёт коррозии расползаться под краской | изделия для улицы и влажной среды |
Технологический процесс выбирают по условиям работы изделия: чем жестче среда, тем важнее химическая подготовка поверхности. Для уличных и влажных условий фосфатирование — обязательный этап перед окраской.
Этапы фосфатирования перед покраской
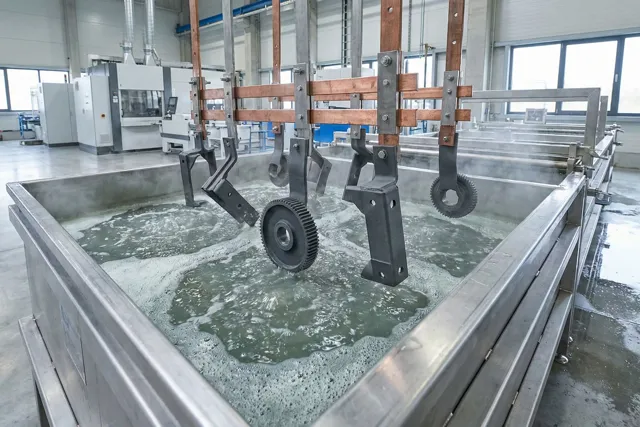
Качественное фосфатирование невозможно без многоступенчатой подготовки поверхности металла. Любое жировое пятно не позволит фосфатам вступить в реакцию со сталью, и защитный слой на этом месте не образуется.
- Обезжиривание (Щелочное или кислотное) — Удаление консервационных смазок, СОЖ и грязи в ваннах с химическими реагентами при температуре 50–70 °C.
- Техническая промывка — Двойная промывка в проточной воде для удаления остатков щелочи. Если щелочь попадет в ванну фосфатирования, она нейтрализует рабочий раствор.
- Активация поверхности (для цинкфосфатирования) — Кратковременная обработка солями титана для формирования центров кристаллизации, чтобы будущий слой фосфата был мелкозернистым и плотным.
- Фосфатирование — Непосредственная химическая обработка детали рабочим раствором фосфатов (напылением или окунанием). Время выдержки составляет от 1 до 5 минут в зависимости от концентрации и температуры.
- Промывка деминерализованной водой (Пассивация) — Критически важный этап. Промывка водой очищенной установками обратного осмоса (электропроводность менее 30 мкСм) для удаления водорастворимых солей, которые могут вызвать осмос и вздутие краски в будущем.
- Сушка — Обдув горячим воздухом (100–130 °C) в специальной печи. Влага должна полностью испариться из пор фосфатного слоя перед нанесением полимерного порошка.
Оборудование для фосфатирования перед покраской

Под порошковую краску ставят тонкую фосфатную плёнку: толстый кристаллический слой ухудшает адгезию и даёт сколы при изгибе окрашенной детали. Между фосфатированием и покраской проходит как можно меньше времени, а детали после сушки хранят в сухом чистом месте, чтобы на поверхности не появилась вторичная ржавчина.
Для организации процесса химической подготовки поверхности (ХПП) на современных производствах применяются автоматизированные комплексы:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Струйные туннели ХПП (АХПП струйного типа) | Закрытые проходные кабины, где детали, движущиеся на конвейере, обрабатываются реагентами под давлением из множества форсунок (спрееров). Механическое воздействие струй ускоряет реакцию и улучшает очистку. |
| Ванны окунания (Погружные линии) | Емкости из нержавеющей или кислотостойкой стали. Детали загружаются в ванны с помощью тельферов. Метод идеален для труб, сложных сварных узлов и рам, где струи не могут достать до внутренних полостей (эффект клетки Фарадея). |
| Системы дозирования и контроля | Автоматические насосы-дозаторы и pH-метры, которые в режиме реального времени отслеживают кислотность рабочего раствора и добавляют концентрат фосфатирующего состава. |
| Установки обратного осмоса | Оборудование для подготовки деминерализованной (обессоленной) воды, необходимой для финишной промывки перед сушкой. |
Контроль качества фосфатного слоя перед окраской

- Внешний вид: слой сплошной и равномерный, без пятен, непрокрасов и рыхлого налета, который стирается пальцем
- Масса покрытия в г/м² — по заданному типу фосфатирования
- Чистота поверхности после промывки: на детали не остаётся солей, которые под краской вызывают вздутия
- Сухость: деталь идёт в окраску полностью высушенной, без влаги в порах фосфатного слоя
Результат подготовки окончательно проверяют на окрашенных образцах: адгезию — методом решетчатых надрезов, коррозионную стойкость — выдержкой в соляном тумане и во влажной камере. Испытания окрашенных образцов в соляном тумане, при влажности до 98 % и при смене температур проводит лаборатория технопарка — см. климатические испытания лакокрасочных покрытий.
Как заказать фосфатирование перед порошковой покраской
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Обезжиривание, фосфатирование, промывка и сушка — поверхность металла готова к порошковой окраске.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о фосфатировании перед покраской
Какого размера детали принимаете на фосфатирование металла перед покраской порошковой
Наибольший габарит детали — до 700 мм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Хим.Фос, Цфос. По обозначению технолог подбирает процесс и режим обработки.
Чем фосфатирование лучше пескоструйной очистки перед окраской
Абразивоструйная очистка даёт шероховатость и хорошее сцепление краски, но оставляет голый металл: если покрытие поцарапать, коррозия пойдет под краской. Фосфатный слой держит краску не хуже и при этом не даёт коррозии расползаться от царапины.
Красите ли вы детали после фосфатирования
На этой странице — подготовка поверхности: обезжиривание, фосфатирование, промывка и сушка. Про окраску и другие покрытия спросите технолога при расчёте — он подберет маршрут под ваш чертеж.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: фосфатирование металла перед покраской порошковой
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.