Чёрное оксидирование
Чернение стальных деталей.
 Промышленный

Оксидирование металла создаёт на поверхности детали защитную оксидную плёнку: на стали — чёрную, на алюминии — твёрдую и изолирующую.
Оксидируем стальные детали до 700 мм, анодируем алюминий до 800 мм, химически оксидируем алюминий до 1000 мм.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
| Анодирование с наполнением в воде или хромате | Алюминий и его сплавы | Ан.Окс.нхр, Ан.Окс.нв | — | 800 |
| Химическое оксидирование: электропроводное, фосфатное | Алюминий и его сплавы | Хим.Окс.Фтор, Хим.Окс.фос.фтор, Хим.Окс.э, Хим.Окс.фос | — | 1000 |

Общее у всех видов — покрытие не наносят поверх металла, а выращивают из него самого: поверхностный слой превращается в оксид, поэтому размер детали почти не меняется, а плёнка не отслаивается. Различаются толщина и назначение. Чёрная плёнка на стали тонкая и защищает только вместе с маслом, анодный слой на алюминии в несколько раз толще, твёрдый и хорошо изолирует.

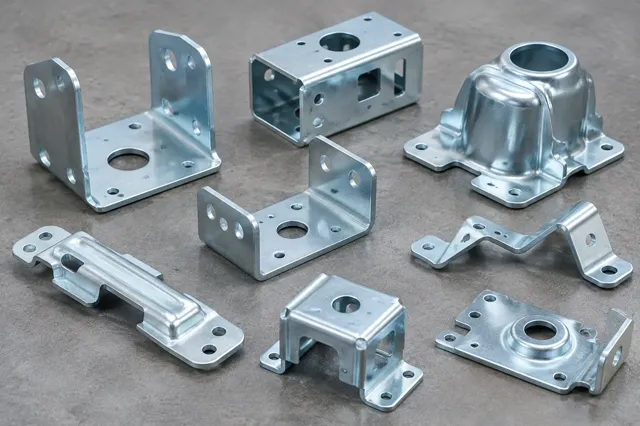
Оксидная плёнка на стали защищает умеренно и держится за счёт промасливания: для влажной и агрессивной среды стальные детали лучше цинковать или кадмировать.
Снятие масел в щелочном растворе.
Снятие окалины и ржавчины.
Выдержка в горячем щелочном растворе с окислителями до образования чёрной плёнки.
При обозначении Хим.Окс.хр — хроматирование плёнки.
Пропитка плёнки маслом повышает её защитные свойства.
Оксидная плёнка образуется из самого металла детали, поэтому она прочно связана с поверхностью и не отслаивается. Свойства плёнки зависят от состава раствора, температуры и времени процесса.
Качество оксидирования проверяют по внешнему виду — равномерный цвет без пятен и налёта — и по сплошности плёнки. Для анодного покрытия алюминия контролируют толщину слоя и качество наполнения пор. Требования к покрытиям и методы контроля установлены ГОСТ 9.301 и ГОСТ 9.302.

Сплошность чёрной плёнки на стали проверяют капельной пробой: на обезжиренную поверхность наносят раствор медного купороса, и на сплошной плёнке красный налёт меди за заданное время не появляется. Толщину анодного слоя на алюминии измеряют вихретоковым толщиномером без разрушения детали, а качество наполнения пор — каплей красителя: с хорошо наполненного слоя пятно смывается.
Защитный слой у разных видов оксидирования разный. Плёнка на стали тонкая и пористая: коррозионную стойкость ей даёт промасливание или хроматирование, поэтому срок службы такого покрытия зависит от смазки и условий хранения. Анодное покрытие алюминия толще и твёрже, после наполнения пор оно защищает деталь от коррозии на открытом воздухе и служит электроизоляцией.
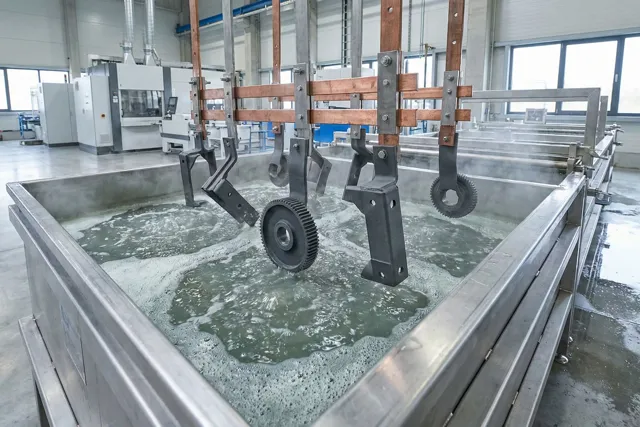
Химическое оксидирование стали идёт в ваннах с горячим щелочным раствором без тока, анодирование алюминия — в кислотном электролите под током, деталь при этом подключают как анод. Металлические изделия загружают на подвесках.
Гальваническая линия участка — это ванны из химически стойких материалов для каждой операции процесса: обезжиривания, травления, нанесения защитного покрытия и промывки, источники постоянного тока, фильтрация растворов и вытяжка над ваннами. Технолог задаёт режим работы ванны — состав раствора, температуру, плотность тока и время — под материал и обозначение покрытия в чертеже, а качество поверхности проверяют на каждой партии.
Чернение стальных деталей.
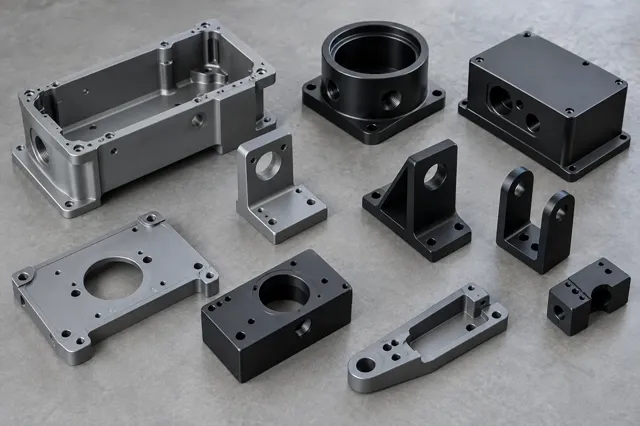
Анодирование с наполнением.
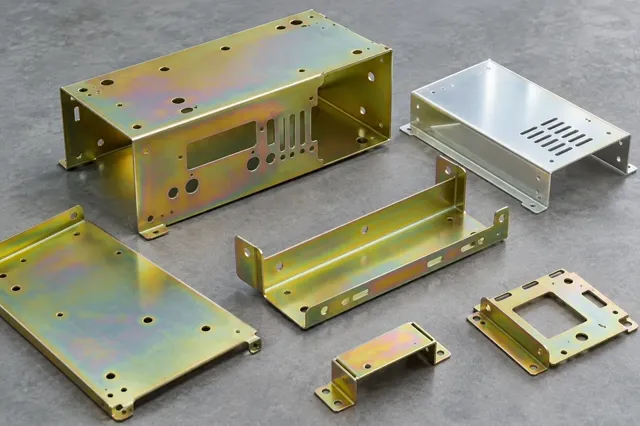
Химическое и анодное оксидирование.
Оксидирование стали в щелочном растворе.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Практически нет: оксидная плёнка на стали тонкая и не наращивает слой, поэтому оксидирование назначают на точные детали.
Стальные детали до 700 мм, детали из алюминия и его сплавов — до 800 мм для анодирования и до 1000 мм для химического оксидирования.
При анодировании оксидный слой выращивают под током, он толще и твёрже; химическое оксидирование даёт тонкую плёнку без тока, в том числе электропроводную.
Химическое оксидирование с хроматированием по ГОСТ 9.306.
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53