Цинкование болтов
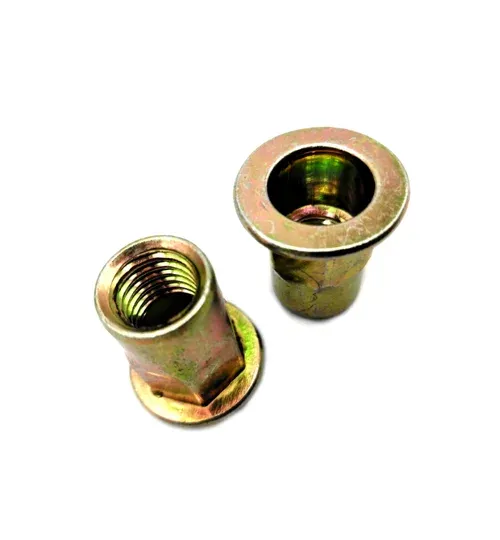
Крепёж с хроматированием насыпью.
 Промышленный

Гальваническое цинкование защищает стальные детали и крепёж от коррозии: слой цинка разрушается первым и сохраняет сталь даже при царапине на покрытии.
Покрываем детали размером до 1000 мм, толщина цинка до 30 мкм, с хроматированием или фосфатированием.
Покрытие, обозначение в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
| Цинкование болтов и винтов с хроматированием | Сталь | Цхр | 15 | 100 |
Цинк электрохимически активнее железа. В паре «сталь — цинк» при появлении влаги разрушается цинк, а сталь остаётся целой. Поэтому цинковое покрытие защищает деталь и там, где слой поцарапан до основы.
Сверху цинк пассивируют: хроматная плёнка замедляет коррозию самого цинка и защищает от белой ржавчины. Радужное хроматирование даёт жёлто-зелёный оттенок, бесцветное сохраняет серебристый цвет. Фосфатирование цинка готовит деталь под покраску.

Цинк защищает сталь двумя способами: закрывает её от влаги и, как более активный металл, разрушается первым, пока сталь в царапине остаётся целой. Хроматная плёнка поверх цинка замедляет этот расход и откладывает появление белой ржавчины — рыхлого налёта окислов цинка. Поэтому вид покрытия выбирают по условиям работы: в сухом помещении хватает бесцветного хроматирования, на улице и во влажных цехах ставят радужное, под краску — фосфатирование.
| Вид | Особенности | Обозначение |
|---|---|---|
| Цинкование без пассивации | серый матовый цинк, основа под фосфатирование и покраску | Ц |
| Цинкование с хроматированием | радужная хроматная плёнка, лучшая стойкость к влаге | Цхр |
| Цинкование с бесцветным хроматированием | светлый серебристый цвет детали | Цхр.бцв |
| Цинкование с фосфатированием | фосфатная плёнка под лакокрасочное покрытие | Цфос |
По составу электролита цинкование бывает кислым и щелочным. Кислый электролит даёт блестящий слой и высокую скорость осаждения, щелочной равномернее покрывает детали сложной формы и с глубокими отверстиями.

Масла, консервационную смазку и СОЖ снимают в горячем щелочном растворе.
Окалину и ржавчину снимают в растворе кислоты: подготовка поверхности делает её химически чистой, и осаждение цинка идёт равномерно.
Деталь — катод в ванне с электролитом: под постоянным током ионы цинка осаждаются на её поверхность. Время выдержки и ток задают толщину слоя.
Короткое осветление в слабом растворе азотной кислоты, затем радужное или бесцветное хроматирование.
Сушка изделий и проверка толщины и внешнего вида покрытия — последний этап технологического процесса.
Для высокопрочных сталей после цинкования нужно обезводороживание: водород, поглощённый сталью в ванне, иначе делает её хрупкой.
Защитные свойства цинкового слоя прямо зависят от его толщины: цинк постепенно расходуется, защищая сталь, и чем толще покрытие, тем дольше металлическое изделие не ржавеет. Толщину покрытия назначает конструктор по ГОСТ 9.303 в зависимости от условий эксплуатации:
| Условия работы изделия | Ориентир по толщине цинкового слоя | Примеры |
|---|---|---|
| Сухие отапливаемые помещения | 6–9 мкм | детали приборов, крепёж внутри корпусов |
| Неотапливаемые помещения, под навесом, умеренный климат на улице | 12–15 мкм | кронштейны, крепёж оборудования, детали машин |
| Жёсткие условия: влажность, промышленная атмосфера, морской климат | 18–24 мкм и толще, обязательно с хроматированием | детали наружной установки и транспорта |
На участке технопарка гальваническое цинкование металла выполняют толщиной до 30 мкм на деталях до 1000 мм, болты и винты с хроматированием — до 15 мкм. Хроматная плёнка поверх цинка дополнительно повышает коррозионную стойкость и защищает сам цинковый слой от белой ржавчины.
Покрытие записывают по ГОСТ 9.306: «Ц9.хр» — цинк толщиной 9 мкм с хроматированием, «Ц12.фос» — цинк 12 мкм с фосфатированием. Толщину выбирают по ГОСТ 9.303 в зависимости от условий эксплуатации; на крепёж чаще всего назначают 6, 9 или 12 мкм. Требования к качеству покрытия и методы контроля — ГОСТ 9.301.
Гальваническое цинкование — один из нескольких методов нанесения защитного цинкового покрытия.
Метод выбирают по размеру изделия, требуемой толщине слоя и условиям эксплуатации конструкции.

Методы различаются толщиной слоя и тем, что происходит с самой деталью. Гальванический слой тонкий и ровно повторяет резьбу и посадочные поверхности. Горячий в несколько раз толще, с наплывами на кромках, а изделие прогревается в расплаве примерно до 450 °C. Термодиффузионный слой сплавляется со сталью и не отслаивается, но требует нагрева в печи. Холодное цинкование — по сути окраска: им подкрашивают сварные швы и места, где заводское покрытие повреждено.
| Метод | Как наносят цинк | Толщина слоя | Где применяют |
|---|---|---|---|
| Гальваническое цинкование | осаждение из электролита под действием электрического тока при комнатной температуре | тонкий ровный слой заданной толщины | крепёж, детали машин, точные детали с резьбой |
| Горячее цинкование | погружение изделия в расплав цинка при высокой температуре | толстый слой, неровный на кромках | металлоконструкции, трубы, опоры |
| Термодиффузионное цинкование | нагрев деталей в цинковом порошке, цинк диффундирует в сталь | средний слой, повторяет форму | крепёж и мелкие детали для агрессивной среды |
| Холодное цинкование | краска с высоким содержанием цинкового порошка | зависит от числа слоёв | ремонт покрытия, металлоконструкции |
Гальванический процесс не нагревает деталь и не меняет её размеры, поэтому оцинковать можно резьбовые и точные детали, которые после горячего цинкования пришлось бы перенарезать. Срок службы покрытия зависит от толщины слоя и агрессивности среды: во влажной промышленной атмосфере цинк расходуется быстрее, чем в сухом помещении.
Высокое качество защитного покрытия начинается с подготовки: на плохо обезжиренной поверхности цинк держится хуже, а следы окалины дают точечную коррозию.

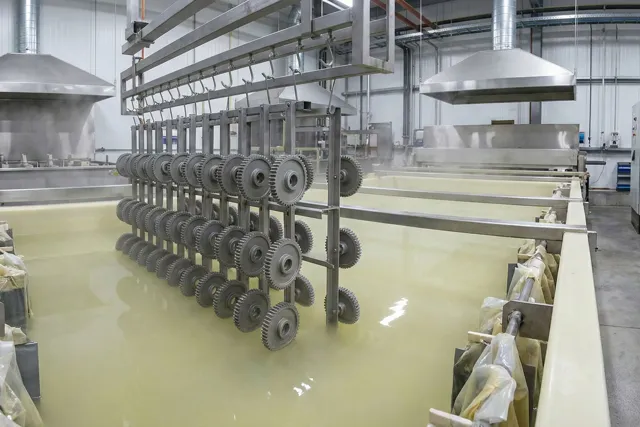
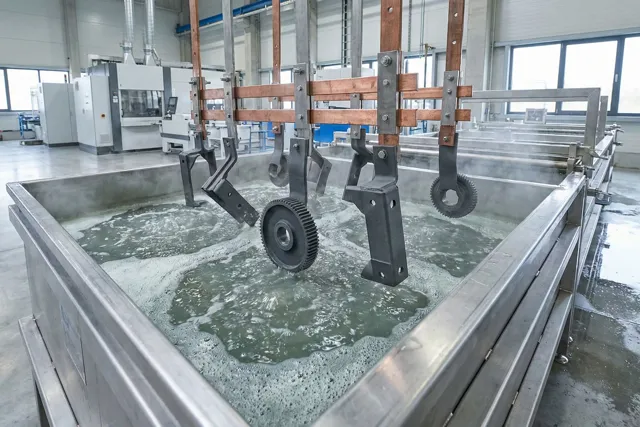
Ванны цинкования заполнены электролитом на основе солей цинка, растворимые цинковые аноды пополняют раствор по ходу работы. Мелкие изделия загружают во вращающийся колокол, крупные элементы — на подвески.
Гальваническая линия участка — это ванны из химически стойких материалов для каждой операции процесса: обезжиривания, травления, нанесения защитного покрытия и промывки, источники постоянного тока, фильтрация растворов и вытяжка над ваннами. Технолог задаёт режим работы ванны — состав раствора, температуру, плотность тока и время — под материал и обозначение покрытия в чертеже, а качество поверхности проверяют на каждой партии.
Крепёж с хроматированием насыпью.
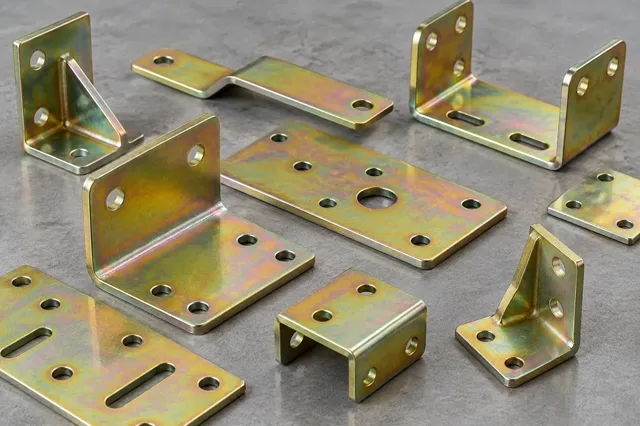
Радужная и бесцветная пассивация цинка.
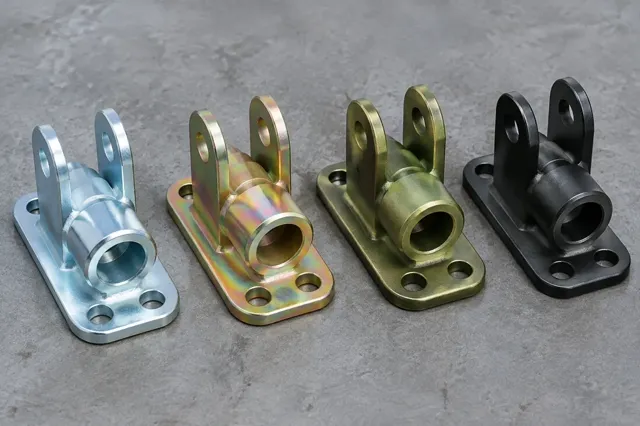
Хроматная плёнка поверх цинка.
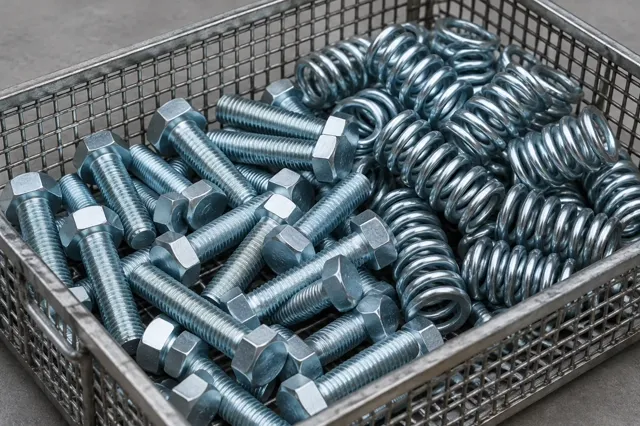
Защита высокопрочных сталей от хрупкости.

Жёлто-зелёное хроматирование цинка.
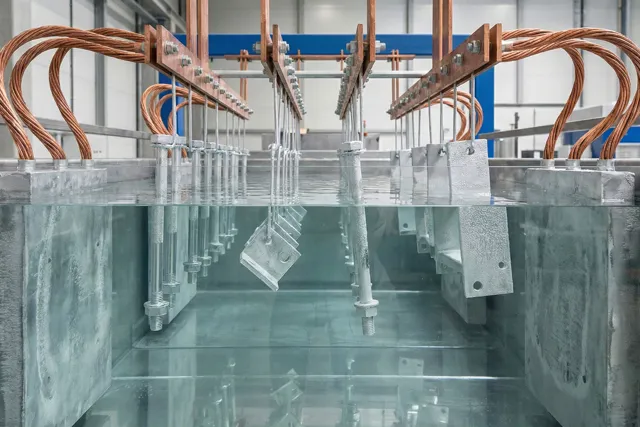
Способы цинкования и их отличия.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

До 30 мкм на детали до 1000 мм и до 15 мкм на болты и винты с хроматированием. Толщину под деталь задаёт чертёж, на крепёж обычно назначают 6, 9 или 12 мкм.
При горячем цинковании деталь окунают в расплав цинка и получают толстый слой, а гальваническое цинкование даёт тонкий ровный слой из электролита. Оно сохраняет размеры резьбы и точных деталей, поэтому его назначают на крепёж и детали машин.
Цинковое покрытие толщиной 9 мкм с хроматированием, обозначение по ГОСТ 9.306.
Да, болты и винты до 100 мм цинкуют с хроматированием, мелкие детали покрывают насыпью в колоколе.
Да. Для покраски цинк фосфатируют — обозначение Цфос: фосфатная плёнка держит лакокрасочное покрытие.
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53