

Чёрное оксидирование
Чёрное оксидирование (воронение) даёт стальным деталям ровный чёрный цвет и тонкую защитную плёнку, которая не меняет размеры детали.
На гальваническом участке технопарка — детали размером до 700 мм, обозначение в чертеже Хим.Окс, Хим.Окс.хр.
- Обозначение в чертеже: Хим.Окс, Хим.Окс.хр
- Детали до 700 мм
- Покрытие проверяем перед отгрузкой партии
Чёрное оксидирование на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
Технология чёрного оксидирования кардинально различается в зависимости от обрабатываемого материала. Для углеродистых сталей и чугунов это высокотемпературный процесс в щелочных расплавах, приводящий к образованию чёрного магнитного железняка (магнетита, Fe₃O₄). Для медных и латунных сплавов — это химическая реакция с образованием чёрной окиси меди (CuO). В случае же с алюминиевыми сплавами под термином «чёрное оксидирование» подразумевается электрохимическое анодирование с последующим глубоким наполнением пористой структуры органическими или минеральными чёрными красителями. Несмотря на разную физико-химическую природу, все эти процессы объединяет одно: получение высокоэстетичного, светопоглощающего покрытия, сохраняющего исходную геометрию и фактуру детали.
Цели и применение чёрного оксидирования
Чёрное оксидирование является незаменимой технологией в тех отраслях, где требуется комбинация высокой точности размеров, эстетики и специфических оптических свойств:
- Антибликовые и оптические свойства — Чёрные оксидные пленки могут поглощать до ~90–97% видимого света (в зависимости от структуры и обработки). Это критически важно для производства оптических приборов (внутренние поверхности объективов, бленды, тубусы микроскопов) и лазерной техники, где паразитные блики недопустимы.
- Сохранение прецизионных допусков — Толщина чёрного химического оксида на стали составляет около 1–3 мкм, при этом пленка частично формируется за счёт преобразования поверхностного слоя металла. Это позволяет чернить точные измерительные приборы (микрометры, штангенциркули), резьбовые калибры и часовые механизмы без изменения их геометрических размеров.
- Декоративная отделка — Покрытие придает деталям благородный, ровный антрацитовый цвет. Полированные детали приобретают глубокий глянцевый чёрный блеск (вороново крыло), а шлифованные или пескоструйные — бархатистую матовую текстуру.
- Антифрикционные свойства — Микропористая структура чёрного оксида (после обязательного промасливания) отлично удерживает смазочные материалы, снижая трение в зубчатых передачах, направляющих станков и ручном слесарном инструменте.
Виды чёрного оксидирования по типу металла
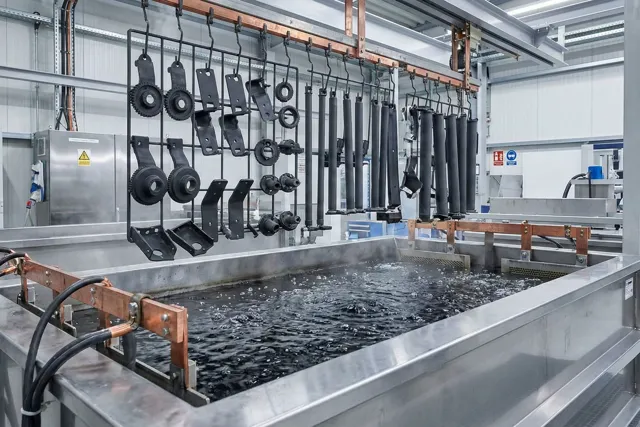
Технология и химия процесса строго зависят от природы базового металла, определяя конечные свойства конверсионного слоя:
1. Чёрное щелочное оксидирование стали (Воронение)
Проводится в кипящем (135–150 °C) растворе каустической соды с нитритами и нитратами. Формирует пленку магнетита (Fe₃O₄). Самый распространенный промышленный метод защиты стального крепежа, инструмента. Требует обязательной финальной пропитки маслом для обеспечения антикоррозионной защиты.
2. Чёрное анодирование алюминия
Многоступенчатый процесс. Сначала на алюминии электрохимическим путем (в серной кислоте) выращивается пористый прозрачный оксидный слой. Затем деталь погружается в раствор чёрного органического красителя (например, Nigrosine), который проникает в пористую структуру оксидного слоя (типично 10–25 мкм в зависимости от режима). Финальный этап — закрытие пор в кипящей воде. Покрытие получается исключительно износостойким.
3. Чернение меди и латуни
Протекает в горячих щелочных или аммиачных растворах. На поверхности образуется бархатистая микродендритная пленка оксида меди (CuO). Применяется для производства многослойных печатных плат (для экстремального повышения адгезии), в оптике и ювелирном деле для патинирования.
4. Холодное чернение (При комнатной температуре)
Химический процесс на основе солей селена, фосфорной кислоты и соединений меди. Раствор работает при температуре 15–30 °C. Формирует пленку, содержащую соединения селена и меди (включая селениды). Уступает классическому горячему воронению по прочности и коррозионной стойкости, но незаменим для локального ремонта, реставрации или чернения крупногабаритных деталей, не помещающихся в ванны.
Материалы деталей для чёрного оксидирования
Каждый металл требует индивидуального подбора химического раствора и температурного режима:
- Углеродистые стали (Ст10, 20, 45, У8) — Идеально поддаются горячему щелочному чернению. Образуют ровную, глубоко-чёрную пленку. Скорость и качество реакции повышаются с ростом содержания углерода.
- Низко- и среднелегированные стали (40Х, 30ХГСА) — Наличие хрома и кремния пассивирует поверхность. Для их чернения необходимо поднимать температуру кипения ванны до 142–148 °C. Важно: нержавеющие стали (типа 12Х18Н10Т) в стандартных щелочных ваннах не чернятся стандартными щелочными методами — для них нужны специальные агрессивные бихроматные расплавы.
- Деформируемые алюминиевые сплавы (АД31, Д16, АМг) — Отлично подходят для чёрного анодирования. Чистый алюминий и сплавы АД31 дают самый насыщенный и глубокий чёрный цвет. Дуралюмины (Д16) из-за наличия меди могут давать лёгкий сероватый оттенок.
- Медь и её сплавы — Чистая медь (М1) чернится в кипящей щелочи с образованием идеальной бархатистой пленки. Латуни (сплавы с цинком) требуют других рецептур (аммиачных комплексов) во избежание стравливания цинка.
Особенности химического и анодного чёрного оксидирования
Процессы формирования чёрной пленки имеют ряд физико-химических специфик, которые конструктор обязан учитывать при проектировании:
- Размерная стабильность (Для стали и меди) — Пленка магнетита (Fe₃O₄) или оксида меди (CuO) формируется внутрь и наружу базового металла. Эффективное увеличение размеров стальной детали составляет не более 0,5–1,0 мкм. Точные посадки подшипников и мелкие резьбы остаются в пределах исходных допусков.
- Влияние на размеры (Для алюминия) — В отличие от стали, чёрное анодирование алюминия наращивает оксидный слой (обычно 15–25 мкм), что приводит к увеличению размеров детали примерно на 50% от толщины пленки (т.е. на 7–12 мкм на каждую сторону).
- Критическая важность промасливания (Для стали) — Чёрный оксид на стали сам по себе порист и не защищает от ржавчины. Сразу после выгрузки из горячей промывки детали в обязательном порядке погружаются в ванну с нагретым индустриальным маслом, эмульсолом или гидрофобизатором. Только пропитанная маслом оксидная пленка становится полноценным антикоррозионным покрытием.
- Отсутствие водородного охрупчивания — Щелочное чернение протекает без значимого выделения водорода на детали (в отличие от цинкования). Это позволяет смело обрабатывать высокопрочные пружины, тарельчатые шайбы и крепеж класса 10.9 и 12.9 без риска их внезапного разрушения от водородной хрупкости.
Преимущества чёрного оксидирования

Технология остаётся незаменимой благодаря своим уникальным эксплуатационным и экономическим преимуществам:
- Сверхвысокая адгезия — Чёрное покрытие не может отслоиться, вздуться пузырями или отколоться при ударе, так как является структурно интегрированной частью самого металла.
- Термостойкость — Чёрный оксид на стали и алюминии сохраняет свои свойства при температурах, разрушающих любую полимерную краску (оксид железа стабилен до 400 °C, оксид алюминия — свыше 1500 °C).
- Высокая производительность — Отсутствие необходимости индивидуального крепления стальных или медных деталей (отсутствие электроконтактов). Мелкие детали (метизы, шайбы) оксидируются насыпью в сетчатых корзинах или барабанах.
- Проникающая способность — Химический раствор затекает в любые глухие отверстия и внутренние полости сложной геометрии, обеспечивая 100% равномерное чернение всего изделия.
Оборудование для чёрного оксидирования
Для создания промышленного участка чёрного оксидирования (на примере обработки стали) требуется оборудование, стойкое к горячим агрессивным щелочам:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Ванны оксидирования (Углеродистая сталь) | Рабочий расплав каустической соды кипит при 140 °C. Пластики и титан в такой среде мгновенно разрушаются. Ванны изготавливаются только из толстой чёрной или нержавеющей стали с мощной теплоизоляцией. |
| Системы нагрева (ТЭНы / Газ) | Высокомощные стальные трубчатые электронагреватели, способные вывести ванну на режим активного кипения и поддерживать заданную температуру с точностью до 1-2 °C. |
| Вытяжная вентиляция (Скрубберы) | Мощные бортовые отсосы строго обязательны. Кипящая щелочь генерирует густой, крайне токсичный аэрозоль, способный вызвать тяжёлые химические ожоги. Воздух должен очищаться в щелочеуловителях (скрубберах). |
| Ванны промасливания | Подогреваемые (100–115 °C) емкости с индустриальным маслом или специальными водовытесняющими эмульсиями. Горячее масло выпаривает остатки влаги из микропор оксида и надежно полимеризуется внутри них. |
ГОСТ и обозначение в чертеже для чёрного оксидирования

Процесс чернения строго регламентирован национальными и отраслевыми стандартами:
- Государственные стандарты — ГОСТ 9.301-86 (Общие требования к покрытиям) и ГОСТ 9.305-84 (Карты технологических процессов получения покрытий).
- Конструкторский чертеж — Должен содержать точный шифр согласно ГОСТ 9.306-85. Для стали указывается: Хим.Окс.прм (химическое оксидирование с промасливанием) или Хим.Окс.гфж (с гидрофобизированием). Для чёрного анодирования алюминия: Ан.Окс.ч (анодное оксидирование чёрное). Для меди: Хим.Окс.чрн.
- Технологическая маршрутная карта — Документ цеха с указанием концентрации солей (для стали: NaOH 600-700 г/л, NaNO₂ 150-200 г/л), температуры кипения и времени выдержки.
- Журнал корректировки ванн — Оператор должен постоянно контролировать температуру кипения расплава (путем доливки воды), так как при испарении воды концентрация щелочи растёт, температура кипения повышается, что может привести к рыжему браку (образованию оксидов Fe₂O₃) вместо чёрного покрытия.
Этапы чёрного оксидирования
Соблюдение регламента химической подготовки — залог получения равномерного и глубокого чёрного цвета без матовых или рыжих пятен:
- Механическая подготовка — Деталь полируется, шлифуется или подвергается пескоструйной обработке. Будущее чёрное покрытие в точности повторит заданный рельеф.
- Щелочное обезжиривание — Погружение в нагретый (70–80 °C) раствор с ПАВ для удаления индустриальных масел, СОЖ и полировальных паст. Каскадная промывка в теплой и холодной воде.
- Кислотное травление (Декапирование) — Обработка в ингибированной соляной (HCl) или серной кислоте. Растворяет невидимую микроржавчину и активирует поверхность металла. Тщательная промывка.
- Чёрное оксидирование (Варка) — Детали в стальных корзинах опускаются в кипящий щелочной раствор (140 °C). В процессе химической реакции металл темнеет, постепенно покрываясь слоем чёрного магнетита. Процесс выдержки занимает от 20 до 50 минут.
- Промывка и омыление — Интенсивный смыв вязкой щелочи в проточной воде. Затем детали часто погружают в горячий (90 °C) мыльный раствор для нейтрализации химически активных остатков в порах покрытия.
- Сушка — Удаление влаги сжатым воздухом или в сушильном шкафу (при 60–80 °C).
- Промасливание (Уплотнение) — Горячие высушенные детали немедленно погружаются в ванну с нагретым (105–115 °C) маслом. Поры оксида заполняются гидрофобным составом, детали приобретают окончательный насыщенный антрацитовый цвет и антикоррозионную стойкость. После стекания излишков масла детали передаются на упаковку.
Как заказать чёрное оксидирование
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка, нанесение покрытия и финишная обработка на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о чёрном оксидировании
Какого размера детали принимаете на чёрное оксидирование
Наибольший габарит детали — до 700 мм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Хим.Окс, Хим.Окс.хр. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также
Расчёт по чертежу: чёрное оксидирование
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.