

Термическое оксидирование
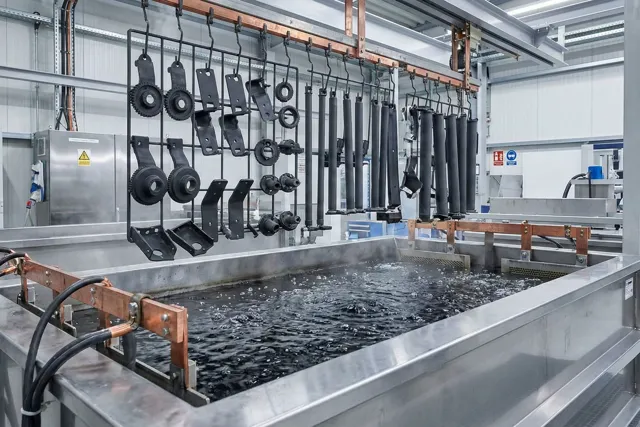
Термическое оксидирование — нагрев металла в кислородсодержащей среде: перегретом водяном паре, воздухе или чистом кислороде. На поверхности углеродистой стали при 350–700 °C вырастает плотная плёнка магнетита Fe₃O₄ чёрного или тёмно-синего цвета, на титане — плёнка оксида титана TiO₂. Процесс идёт без растворов щелочей и хроматов, без травления и электролиза.
- Размер детали растёт не больше чем на 1–3 мкм
- Нет водородной хрупкости — безопасно для пружин и крепежа
- Плёнка держит нагрев до 500 °C
Для чего применяют термическое оксидирование
- Защита от коррозии — плёнка магнетита после пропитки маслом изолирует сталь от влаги и кислорода воздуха.
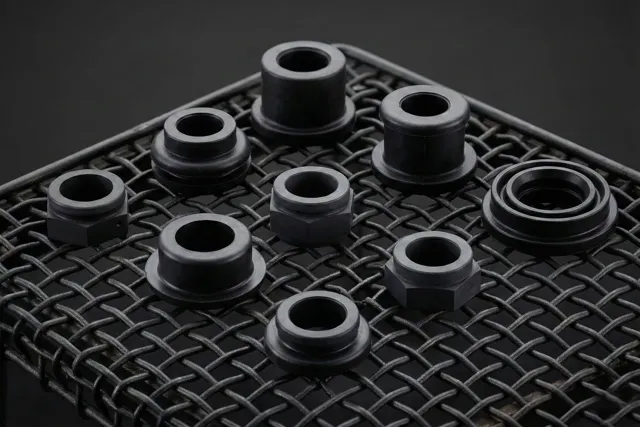
- Герметизация порошковых деталей — оксид нарастает внутри пор спечённого металла и закрывает их: деталь становится газо- и водонепроницаемой.
- Снижение трения — оксидная плёнка удерживает масло и защищает от задиров зубчатые передачи, направляющие и подшипники скольжения при приработке.
- Титан: износостойкость и цвет — плёнка оксида титана инертна, повышает износостойкость и даёт стойкие цвета — золотой, синий, фиолетовый — без красителей.
Виды термического оксидирования металла
| Вид | Среда и температура | Результат |
|---|---|---|
| Паротермическое оксидирование | перегретый водяной пар, 450–600 °C, герметичная реторта | плотный ровный чёрный слой магнетита; лучшая защита стали и герметизация пористого литья |
| Воздушное оксидирование | воздух, 300–450 °C, часто вместе с низким отпуском | тонкая менее плотная плёнка — цвета побежалости; декоративная отделка, временная защита инструмента |
| Оксидирование в кислороде | чистый кислород, часто при пониженном давлении | быстрый рост чистого оксидного слоя; применяют и в микроэлектронике |
| Оксинитроцементация | нитроцементация, затем короткое паротермическое оксидирование | твёрдый азотированный слой под чёрной плёнкой, удерживающей смазку |
Химическое (щелочное) и анодное оксидирование в растворах описаны на странице оксидирования металла.
Какие металлы подходят для термооксидирования

- Углеродистые и низколегированные стали — Ст10, 20, 40Х, 45 при паротермическом оксидировании дают чёрный слой магнетита 2–10 мкм.
- Порошковые (спечённые) стали — жидкие растворы застревают в порах и вызывают внутреннюю коррозию, а пар проникает во все поры и закрывает их изнутри.
- Титановые сплавы ВТ1-0, ВТ6 — нагрев на воздухе или в кислороде при 500–800 °C повышает износостойкость, защищает резьбу от задиров и даёт цвет для маркировки размеров.
Особенности термического оксидирования стали

Термическому оксидированию не нужны растворы: деталь нагревают в печи в среде водяного пара или на воздухе, и оксидная плёнка растёт на поверхности сама. Поэтому так обрабатывают детали с глухими отверстиями и щелями, из которых трудно отмыть щелочной раствор. Плёнка тонкая и, как при химическом чернении, защищает от коррозии вместе с маслом. Цвет плёнки зависит от температуры: при нагреве сталь проходит цвета побежалости от соломенного до синего, а сплошная сине-чёрная плёнка появляется при длительной выдержке в паре. По ровности цвета по всей детали судят о равномерности нагрева.
| Свойство | Почему так |
|---|---|
| Размеры почти не меняются | оксид частично врастает в металл, деталь утолщается не больше чем на 1–3 мкм — можно оксидировать калибры и подшипники на финальной операции |
| Нет водородной хрупкости | нет кислотного травления и электролиза, металл не насыщается водородом |
| Равномерный слой | пар проникает в глухие и резьбовые отверстия, щели и полости |
| Термостойкость | плёнка сохраняет свойства до 500 °C, химические и хроматные плёнки разрушаются уже при 70–100 °C |
| Совмещение с отпуском | паротермическое оксидирование при 450–550 °C совпадает со средним и высоким отпуском — две операции в одном цикле |
| Нужно промасливание | плёнка магнетита микропористая: горячие детали погружают в масло или эмульсию, масло заполняет поры |
Процесс экологически чистый: вместо солей хрома, щёлочи, цианидов и кислот реагентом служит дистиллированная вода в виде пара, вредных стоков нет. Плёнка даёт ровный матовый чёрный цвет без бликов, что важно для оптических приборов и измерительного инструмента.
Оборудование для паротермического оксидирования
| Оборудование | Назначение |
|---|---|
| Шахтная печь с ретортой | вертикальная электропечь с капсулой из жаропрочной стали и вентилятором для циркуляции пара |
| Парогенератор | превращает деминерализованную воду в перегретый сухой пар и подаёт его в реторту |
| Многозонный терморегулятор | держит температуру с точностью ±5 °C: при недогреве растёт рыхлый гематит, при перегреве слой отслаивается |
| Ванна промасливания | масло или эмульсия при 80–110 °C закрывает поры оксидного слоя |
Этапы паротермического оксидирования

-
1
Обезжиривание
Щелочной раствор или пары растворителя удаляют СОЖ и смазку; глубокое травление не нужно.
-
2
Загрузка и нагрев
Детали в жаропрочных корзинах опускают в реторту, камеру продувают и нагревают до 350–400 °C.
-
3
Оксидирование паром
Подают перегретый пар и поднимают температуру до 500–550 °C; за 1–3 часа железо и пар образуют магнетит: 3Fe + 4H₂O → Fe₃O₄ + 4H₂.
-
4
Охлаждение
Детали остывают с печью до 250–300 °C, чтобы избежать теплового удара.
-
5
Промасливание и контроль
Горячие детали погружают в масло при 80–100 °C, затем проверяют внешний вид и стойкость плёнки каплей медного купороса.
Обозначение термического оксидирования в чертеже
Требования к покрытию задают ГОСТ 9.301-86 и ГОСТ 9.305-84. Для стали в чертеже обычно пишут техническое требование «Паротермическое оксидирование, пропитать маслом» с указанием марки масла; обозначение Хим.Окс.прм относится к щелочному химическому оксидированию. Для титана указывают «Терм.Окс». Пришлите чертёж — технолог проверит требования и посчитает партию.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термическом оксидировании
Изменятся ли размеры детали после оксидирования
Почти нет: толщина детали увеличивается не больше чем на 1–3 мкм, потому что оксид частично врастает в металл.
Чем термическое оксидирование отличается от химического
Химическое оксидирование идёт в горячих растворах щелочей, термическое — в паре, воздухе или кислороде при 300–700 °C. Термическая плёнка держит нагрев до 500 °C и не вызывает водородной хрупкости.
Зачем детали промасливают после оксидирования
Плёнка магнетита микропористая. Масло заполняет поры, и только после этого плёнка надёжно защищает сталь от коррозии.
Можно ли оксидировать порошковые детали
Да, паротермическое оксидирование — основной способ их защиты: пар проникает во все поры спечённого металла и закрывает их оксидом.


Рассчитать термическое оксидирование
Оставьте телефон — технолог уточнит детали и требования к покрытию и назовёт стоимость и срок.