

Лужение латуни
Лужение латуни оловом или сплавом олово-висмут готовит латунные контакты, клеммы и выводы к пайке и защищает их от потемнения.
На гальваническом участке технопарка — детали размером до 1000 мм, слой до 25 мкм, обозначение в чертеже О, О опл, О-Ви.
- Обозначение в чертеже: О, О опл, О-Ви
- Детали до 1000 мм, слой до 25 мкм
- Покрытие проверяем перед отгрузкой партии
Лужение латуни на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Лужение (оловянирование), сплав олово-висмут, меднение | Медь, медные сплавы, сталь | О, О опл, О-Ви, М | 25 | 1000 |
Нанесение оловянного покрытия решает эту проблему на физико-химическом уровне. Оно обеспечивает надежную защиту от коррозии, идеальную смачиваемость при использовании мягких припоев и стабильно низкое переходное электрическое сопротивление на протяжении всего срока службы изделия.
Цели и применение лужения латуни
Нанесение олова на латунные детали решает сразу несколько критически важных производственных и эксплуатационных задач, которые невозможно закрыть другими методами обработки:
- Хорошая паяемость — Олово выступает оптимальным связующим звеном. Покрытые латунные контакты легко лудятся и паяются даже с применением слабоактивных бескислотных канифольных флюсов (RMA). Это критически важно при сборке печатных плат и чувствительной микроэлектроники, где остатки агрессивных кислот недопустимы.
- Стабилизация переходного сопротивления — Оксиды цинка и меди, образующиеся на голой латуни, являются сильными диэлектриками. Олово же, взаимодействуя с кислородом, образует очень тонкую, хрупкую и мягкую оксидную пленку. При механическом контакте (сочленении электрических разъемов, затяжке клемм) эта пленка легко разрушается, обеспечивая стабильный токопроводящий контакт "металл-металл".
- Антикоррозионная защита (Барьерная функция) — Слой олова защищает латунь от воздействия атмосферной влаги, органических кислот, сероводорода и аммиачных соединений. Это снижает риск сезонного коррозионное растрескивание латуни под напряжением.
- Пищевая и экологическая безопасность — Чистое олово абсолютно нетоксично и химически инертно к органике. Поэтому лужёную латунь применяют в деталях, которые контактируют с питьевой водой и пищевыми продуктами: в оборудовании пищевой промышленности, резервуарах, водопроводной арматуре.
Технологические виды лужения латуни
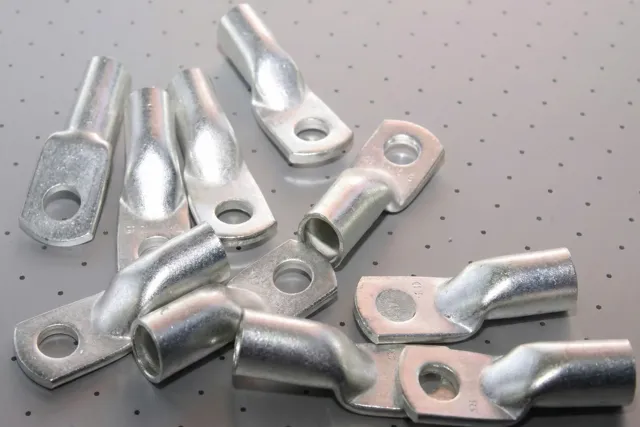
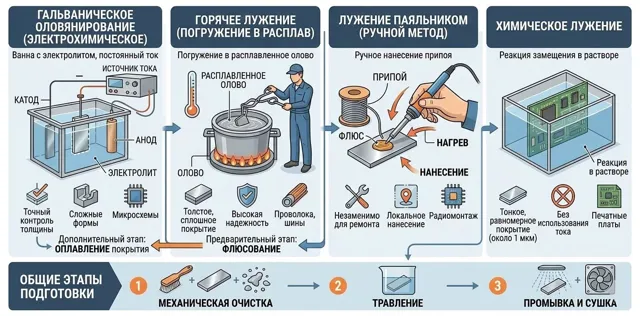
В зависимости от требуемой толщины, конфигурации детали и серийности производства, в современной гальванотехнике применяют четыре основных метода нанесения олова:
1. Гальваническое лужение (Электрохимическое)
Самый распространенный и контролируемый метод. Осаждение ионов олова происходит из растворов электролитов под действием постоянного или импульсного электрического тока. Позволяет получать покрытия строго заданной толщины (от 3 до 30 мкм) с высокой плотностью и отличной адгезией. Метод идеален для массового производства мелкого крепежа, контактов и деталей со сложной геометрией. Разделяется на кислое (сернокислое, метансульфоновое) и щелочное (станнатное).
2. Горячее лужение (Погружное)
Процесс заключается в погружении предварительно очищенной и офлюсованной латунной детали в ванну с расплавленным оловом при температуре 240–280 °C. Образует толстый (от 15 до 200 мкм), очень плотный, абсолютно беспористый слой с мощной интерметаллической связью на границе фаз. Применяется для массивных токоведущих шин, радиаторных трубок и крупной посуды. Основной минус — невозможность точного контроля толщины и образование наплывов (капель).
3. Химическое лужение (Иммерсионное)
Реакция контактного обмена, идущая без внешнего источника электрического тока в специальных сложных растворах. Олово химически вытесняет медь с поверхности латуни. Позволяет получить предельно тонкий (обычно 0,8 - 1,5 мкм), но идеально ровный слой, точно повторяющий рельеф детали. Основная сфера применения — защита контактных площадок печатных плат (Immersion Tin) под SMD-монтаж.
4. Оплавление гальванического покрытия
Комбинированная технология. После классической гальваники деталь кратковременно нагревают в термопечи или резервуаре с кипящим глицерином/маслом до температуры чуть выше точки плавления олова (232 °C). Гальваническое осаждение плавится, "залечивая" все микропоры и приобретая красивый зеркальный блеск. Это также радикально снижает внутренние напряжения в слое.
Специфика лужения латуни: проблема диффузии цинка

Технология лужения латуни принципиально отличается от обработки чистой меди. Латунь содержит цинк (от 5 до 45% в зависимости от марки сплава). Цинк является главным технологическим врагом качественного оловянного покрытия.
На атомарном уровне цинк обладает аномально высокой подвижностью в кристаллической решетке. С течением времени, а особенно при нагреве детали в процессе эксплуатации или пайки, цинк начинает диффундировать (проникать) сквозь нанесенный слой олова на поверхность. Достигнув внешней среды, цинк мгновенно окисляется. Этот процесс приводит к фатальным последствиям для электроники:
- Полная деградация паяемости — Пленка оксида цинка, выступившая на поверхности олова, не удаляется стандартными флюсами для электроники. Деталь, которая превосходно паялась сразу после нанесения покрытия, через 3-6 месяцев хранения на складе становится неремонтопригодной.
- Рост "вискеров" (Whisker growth) — Механические напряжения, создаваемые диффундирующим цинком внутри оловянного слоя, провоцируют спонтанный рост монокристаллических токопроводящих оловянных игл (вискеров). Эти микроскопические иглы могут достигать длины в несколько миллиметров и вызывать катастрофические короткие замыкания в плотном электронном монтаже.
Обязательное решение: Барьерный подслой
В соответствии с требованиями жестких ГОСТ и международных стандартов (IPC, RoHS), прямое лужение латуни для электронной промышленности категорически запрещено. Обязательным технологическим этапом является нанесение разделительного (барьерного) подслоя. Обычно это медь (толщиной 2-3 мкм) или химический/гальванический никель (1-3 мкм). Этот барьер надежно "запирает" цинк внутри структуры латуни, гарантируя сохранность паяемости и стабильность покрытия на срок от 1 года до 10 лет.
Лужение латуни перед пайкой: припой и флюс

В ремонте и мелкой сборке латунь лудят вручную: поверхность зачищают, наносят флюс — канифольный или с активатором вроде борной кислоты или хлорида цинка — и растекают по ней припой паяльником или газовой горелкой. Температура плавления оловянно-свинцового припоя ПОС-61 — около 190 °C, бессвинцовых припоев на основе олова — 217–227 °C.
Ручное лужение даёт неровный слой разной толщины и подходит для единичных соединений. Для серии контактов, наконечников и клемм покрытие наносят в ванне под током: слой олова заданной толщины ложится равномерно на всю партию, а при пайке на сборке детали не нужно лудить повторно — припой смачивает покрытие сразу, даже со слабоактивным флюсом.
Припои и флюсы для пайки латуни
| Припой | Температура плавления | Флюс и инструмент | Где используют |
|---|---|---|---|
| Оловянно-свинцовый ПОС-61 | около 183–190 °C | канифольный или слабоактивный флюс, паяльник | контакты, клеммы, провода, электромонтаж |
| Бессвинцовый: олово-медь, олово-серебро-медь | около 217–227 °C | активированный флюс, паяльник или печь | изделия с требованиями RoHS |
| Серебряный ПСр 40 (твёрдый припой) | около 600 °C | бура или фторидный флюс, газовая горелка | медные и латунные трубы, прочный шов под давлением |
Состав припоя выбирают по температуре, при которой будет работать соединение, и по нагрузке на шов. Мягкие припои на основе олова паяют латунь паяльником и подходят для электрических соединений. Для труб, проволоки и деталей под давлением используют твёрдые серебряные припои и горелку. Перегрев латуни при пайке горелкой опасен: цинк выгорает из сплава, и шов получается пористым, поэтому прогревают деталь равномерно и только до температуры растекания припоя.
Медный подслой под оловом, который наносят при гальваническом лужении латуни, помогает и при пайке: цинк не выходит на поверхность, и обычный флюс для электромонтажа справляется без кислотных добавок.
Лужение, серебрение или никелирование латуни
При проектировании электротехнических узлов из латуни (разъемы, клеммы, шины) инженеры часто стоят перед выбором оптимального финишного покрытия. Каждый металл имеет свои уникальные свойства:
Серебрение (Ag)
Обладает наивысшей электропроводностью и минимальным переходным сопротивлением среди всех металлов. Незаменимо для СВЧ-техники и сильноточных контактов. Минусы: Высокая стоимость. Серебро подвержено сульфидированию — оно быстро чернеет от следов сероводорода в воздухе, что визуально портит деталь. Кроме того, серебро склонно к электромиграции при постоянном токе во влажной среде, что может приводить к пробоям диэлектриков.
Никелирование (Ni)
Отличается высокой твёрдостью, превосходной коррозионной стойкостью и износостойкостью. Идеальный выбор для скользящих контактов, подвергающихся сильному трению (например, USB-порты). Минусы: Повышенное удельное электрическое сопротивление. Никель является ферромагнетиком (может вносить искажения в ВЧ-тракты). Крайне плохая паяемость — для пайки никеля требуются агрессивные кислотные флюсы, использование которых в точной электронике запрещено.
Оловянирование (Sn) / Олово-Висмут (Sn-Bi)
Золотая середина для большинства задач. Обеспечивает безупречную паяемость мягкими припоями, стабильное контактное сопротивление при смыкании (так как оксидная пленка олова очень мягкая и легко пробивается прижимным усилием) и низкую стоимость процесса по сравнению с драгметаллами. Минусы: Олово — мягкий металл, оно не подходит для контактов с высоким усилием механического трения (быстро сотрется до латунной подложки). Также подвержено фреттинг-коррозии при микровибрациях.
Оборудование для лужения латуни
Латунь — сплав меди с цинком, и при лужении цинк мешает: со временем он проникает в олово, ухудшает сцепление слоя с основой и паяемость. Поэтому на ответственные контакты и детали под пайку сначала наносят тонкий подслой меди или никеля, а уже поверх — олово. Толщины слоёв указывают в чертеже по ГОСТ 9.306, например «М3.О6» — медь 3 мкм и олово 6 мкм.
Цех электролитического лужения — это сложный аппаратно-химический комплекс, обеспечивающий высокую экологическую безопасность и микронную точность процессов.
| Оборудование | Описание и назначение |
|---|---|
| Гальванические ванны | Емкости из химически стойкого полипропилена. Для кислого лужения обязательно оснащаются контурами охлаждения (чиллерами), так как при температуре электролита выше 25 °C разрушаются органические блескообразователи. |
| Выпрямители тока | Программируемые реверсивные или импульсные источники тока. Позволяют точно дозировать ампер-часы для достижения заданной толщины без эффекта "подгара" на острых кромках деталей. |
| Аноды | Литые пластины или сферы из химически чистого олова (марки О1, О1пч). Помещаются в титановые корзины и обязательные чехлы из полипропиленовой ткани для удержания анодного шлама. |
| Оснастка (Подвески и барабаны) | Титановые подвески ("елочки") используются для позиционирования крупных деталей. Для массового мелкого крепежа (винты, клеммы) применяются вращающиеся перфорированные гальванические барабаны. |
| Установки фильтрации | Аппараты непрерывной фильтрации (прокачивают от 3 до 5 объёмов ванны в час) для удаления микроскопических механических примесей и предотвращения шероховатости финишного покрытия. |
Контроль качества (ОТК) и дефектология

Качество оловянного покрытия проверяют неразрушающими и разрушающими методами. Какие из них нужны для вашей детали, задаёт чертёж или технические условия; применяемые методы:
- Измерение толщины (XRF-анализ) — Рентгенофлуоресцентные спектрометры позволяют за несколько секунд с высокой точностью замерить толщину финишного слоя олова и внутреннего барьерного слоя (никеля или меди), не повреждая деталь.
- Тест на паяемость (Solderability test) — Деталь (или образец-свидетель) подвергается искусственному старению (нагрев 155 °C на 16 часов), после чего кратковременно погружается в расплавленный припой. Качественное лужение должно обеспечить равномерное смачивание припоем не менее 95% площади без образования несмоченных участков (деветинга).
- Проверка адгезии (Сцепления) — Проводится методом термоудара (нагрев детали до 250 °C с последующим резким охлаждением) или методом многократного изгиба. Появление вздутий, шелушения или отслаивания покрытия бракует всю партию (обычно это признак плохой химической подготовки перед ванной).
- Визуальная микроскопия — Проверка поверхности под увеличением на отсутствие питтинга (микрократеров от пузырьков водорода), дендритов (шероховатостей на острых краях из-за превышения плотности тока) и посторонних включений.
Какие заготовки подходят для лужения
Латунь всех распространенных марок (Л63, ЛС59-1, Л90) отлично поддается электрохимическому лужению при правильной подготовке. Типичные изделия:
- Электротехника — наконечники кабельные, клеммники, штекеры, контакты реле, токоведущие лепестки.
- СВЧ и Радио — волноводы, коаксиальные разъемы, экраны ЭМИ-защиты.
- Теплообмен и гидравлика — трубки радиаторов, фитинги, муфты.
- Метизная продукция — латунные болты, гайки, дистанционные стойки для печатных плат.
Необходимые документы и ГОСТы
Процедура регламентируется строгой нормативно-технической документацией:
- ГОСТ 9.301-86 — Общие требования к гальваническим покрытиям.
- ГОСТ 9.305-84 — Операции технологических процессов получения покрытий.
- Чертеж заказчика — С указанием шифра покрытия. Например, шифр «Н1.О-Ви10» расшифровывается как: подслой никеля 1 мкм, финишный сплав олово-висмут 10 мкм.
- Паспорта безопасности (MSDS) на применяемые химикаты и сертификаты на базовый металл заготовки.
Этапы лужения латуни

Надёжность покрытия в первую очередь зависит от правильности физико-химической подготовки поверхности. Процесс представляет собой строгую цикличность операций, где после каждой химической стадии предусмотрена тщательная каскадная промывка деталей в проточной воде.
- Входной контроль и механика — Осмотр деталей на предмет забоин, глубоких царапин и окалины. При необходимости — вибрационная галтовка для снятия острых заусенцев и скругления кромок.
- Химическое обезжиривание — Выварка в щелочном растворе при температуре 60-80 °C. Происходит омыление жиров и смывка смазочно-охлаждающих жидкостей (СОЖ), оставшихся после токарных или фрезерных станков.
- Электрохимическое обезжиривание — Финишная очистка в щелочи под воздействием электрического тока. Микропузырьки выделяющегося водорода и кислорода работают как щётки, физически "срывая" с поверхности латуни нано-остатки загрязнений.
- Травление (Декапирование) — Кратковременная обработка в растворе серной кислоты. Этот этап растворяет невидимые глазу оксиды меди и цинка, обнажая чистую кристаллическую решетку сплава для идеальной адгезии. Важно жестко контролировать время травления во избежание эффекта обесцинкования латуни.
- Нанесение барьерного слоя (Меднение / Никелирование) — Загрузка очищенных деталей в ванну химического никелирования или кислого меднения для формирования разделительного барьера толщиной 2-3 мкм (для блокировки описанной выше диффузии цинка).
- Основное лужение — Погружение в ванну электролита оловянирования. Подача строго рассчитанного тока (плотность обычно 1-3 А/дм²). Для применения в жестких климатических условиях часто используют легированный сплав "Олово-Висмут" (Sn-Bi). Содержание висмута (0,2-1,0%) полностью исключает фазовый переход белого олова в серый порошок при сильных морозах (предотвращает эффект "оловянной чумы").
- Нейтрализация и осветление — Удаление агрессивных остатков кислых электролитов из микропор покрытия, обработка в специальных антиоксидантных растворах для предотвращения быстрого пожелтения олова на складе.
- Сушка и упаковка — Сушка деталей в центрифугах горячим воздухом. Финальный контроль качества (ОТК) партии и вакуумная упаковка для отправки заказчику.
Как заказать лужение латуни
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка, нанесение покрытия и финишная обработка на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о лужении латуни
Какого размера детали принимаете на лужение латуни
Наибольший габарит детали — до 1000 мм; толщина слоя — до 25 мкм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: О, О опл, О-Ви. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: лужение латуни
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.