

Жёлтое цинкование
Жёлтое цинкование защищает стальные и чугунные детали слоем цинка с жёлтой хроматной плёнкой.
На гальваническом участке технопарка — детали размером до 1000 мм, слой до 30 мкм, обозначение в чертеже Цхр.
- Обозначение в чертеже: Цхр
- Детали до 1000 мм, слой до 30 мкм
- Покрытие проверяем перед отгрузкой партии
Жёлтое цинкование на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
| Цинкование болтов и винтов с хроматированием | Сталь | Цхр | 15 | 100 |
Сам по себе свежеосажденный цинк химически активен и во влажной среде быстро покрывается рыхлым белым налетом («белой ржавчиной»), состоящим из оксидов, гидроксидов и карбонатов цинка. Жёлтая хроматная пленка работает как надежный барьерно-пассивирующий слой. Исторически жёлтая пассивация создавалась на базе соединений шестивалентного хрома (Cr6+), обеспечивая феноменальную стойкость к коррозии и способность к "самозалечиванию" царапин. В связи с современными экологическими ограничениями промышленность совершила переход на безопасную толстослойную пассивацию на основе трехвалентного хрома (Cr3+) с добавлением специальных жёлтых красителей и кремнийсодержащих добавок. Новая технология, полностью соответствующая директивам RoHS и REACH, сохранила классический золотистый внешний вид и обеспечила надежную защиту деталей в агрессивных промышленных и автомобильных средах.
Цели и применение жёлтого цинкования
Нанесение жёлтого цинкового покрытия является оптимальным решением для защиты от коррозии металлических изделий, работающих в условиях повышенной влажности, где стандартного (бесцветного) цинка недостаточно:
- Максимальная коррозионная защита — Жёлтая хроматная пленка значительно толще и плотнее голубой (бесцветной) пассивации. В камере нейтрального соляного тумана (КСТ) жёлтый цинк способен выдерживать от 120 до 250 часов до появления первых признаков коррозии самого цинка (белой ржавчины) и до 400 часов (в зависимости от толщины покрытия и условий эксплуатации по ISO 9227) до коррозии базовой стали (красной ржавчины).
- Цветовая идентификация и маркировка — В автомобилестроении и сборке спецтехники золотисто-жёлтый цвет традиционно применяется для визуальной маркировки крепежа с определённым классом прочности (например, 8.8 или 10.9), левой резьбой или специфическим шагом, что исключает ошибки сборщиков на конвейере.
- Подготовка под лакокрасочные покрытия — Хроматная пленка имеет развитую микропористую структуру, обеспечивающую превосходную молекулярную адгезию (сцепление) с жидкими промышленными эмалями, грунтами и полиуретановыми составами низкотемпературной (воздушной) сушки. Это надежно блокирует развитие нитевидной подпленочной коррозии и кратно продлевает срок службы окрашенного изделия.
- Устойчивость к отпечаткам (Anti-fingerprint) — Жёлтая пассивация менее подвержена потемнению и образованию пятен при контакте с руками монтажников, сохраняя эстетичный товарный вид изделия на долгие годы.
Гальваническое жёлтое и горячее цинкование

Жёлтое гальваническое покрытие выбирают, когда нужен тонкий ровный слой и защита во влажной среде: для крепежа, кронштейнов, деталей машин и электротехники. Горячее цинкование служит на улице десятилетиями за счёт толщины, но не подходит для резьбы и точных деталей. Жёлтый цвет даёт пассивирующая плёнка поверх цинка, поэтому по цвету видно, что деталь пассивирована.
Цинковое покрытие на стальные изделия наносят двумя основными способами — гальваническим (в электролите под током) и горячим (окунанием в расплав цинка). Жёлтое цинкование относится к гальваническому: жёлтая пленка — это пассивация поверх тонкого слоя цинка.
| Гальваническое жёлтое цинкование | Горячее цинкование | |
|---|---|---|
| Температура процесса | 20–35 °C | около 450 °C |
| Толщина покрытия | обычно 9–15 мкм, на участке технопарка до 30 мкм | от 40 до 100 мкм и больше |
| Внешний вид | ровный золотисто-радужный слой | серый, с кристаллическим рисунком и наплывами |
| Резьба и точные размеры | сохраняются, резьбу не нужно прогонять | наплывы цинка, резьбу часто прогоняют заново |
| Для каких изделий | крепеж, метизы, штампованные и точные детали, пружины | металлоконструкции, опоры, ограждения для работы на улице |
Для мелких металлических изделий и деталей с резьбой выбирают гальваническое цинкование: тонкое покрытие не меняет размеры, а жёлтая пассивация повышает его коррозионную стойкость. Горячее цинкование выигрывает там, где изделие годами стоит на улице во внешней агрессивной среде и точность размеров не важна. На участке технопарка выполняют гальваническое цинкование; подробнее о его видах — на странице цинкования металла.
Виды цинкования и типы жёлтой пассивации
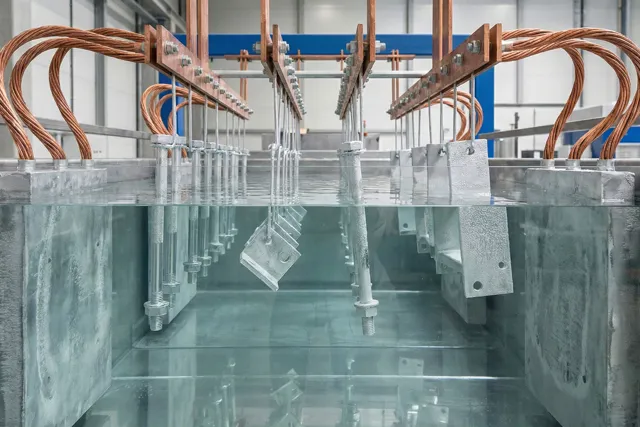
Защитные свойства, коррозионная стойкость и оттенок жёлтого покрытия зависят от выбранного электролита цинкования и химического состава ванны пассивации:
1. Слабокислое цинкование + Жёлтая пассивация
Базовый слой осаждается из растворов хлорида калия/цинка. Даёт исключительно зеркальный, сияющий цинковый слой. Жёлтая пленка на таком цинке получается яркой, глянцевой, с глубоким золотистым блеском. Метод идеален для декоративного мебельного крепежа и деталей из высокопрочных сталей (снижает риски наводораживания по сравнению с щелочными ваннами).
2. Щелочное цинкование + Жёлтая пассивация
Цинк наносится из бескианистых щелочных электролитов. Обеспечивает высокую равномерность слоя даже внутри глубоких отверстий (отличная рассеивающая способность). Жёлтая хроматная пленка на щелочном цинке получается более плотной, матовой и "насыщенно-горчичной". Применяется для сложных гидравлических фитингов и корпусов.
3. Хроматирование шестивалентным хромом (Cr6+)
Исторический стандарт жёлтого цинкования. Соединения шестивалентного хрома образуют толстую самозалечивающуюся пленку интенсивного жёлтого цвета. Недостаток: шестивалентный хром высокотоксичен и канцерогенен. В соответствии с директивой RoHS, этот метод запрещен в электронике, автомобилестроении и бытовой технике.
4. Толстослойная пассивация трехвалентным хромом (Cr3+) с красителем
Современная альтернатива, соответствующая экологическим стандартам. Формирует бесцветную или бледно-голубую толстослойную пленку (до 0.8 мкм), в которую на этапе химической реакции внедряются специальные стойкие жёлтые пигменты или соли переходных металлов (кобальт, железо). Обеспечивает классический внешний вид и соответствует всем эко-стандартам.
Материалы деталей для жёлтого цинкования
Качество сцепления защитного покрытия с металлом и формирование жёлтой пленки зависят от марки стали или сплава изделия:
- Углеродистые стали обычного качества (Ст3, 10, 20) — Идеальная основа. Цинкуются безупречно в любых электролитах. Конверсионная пленка формируется равномерно, без пятен и матовых участков, обеспечивая максимальную адгезию и эстетический блеск.
- Высокопрочные и легированные стали (40Х, 30ХГСА, 65Г, классы прочности 10.9 и 12.9) — Поддаются жёлтому цинкованию, но требуют строжайшего соблюдения технологической дисциплины. Главная опасность — проникновение атомарного водорода в решетку стали при электролизе (водородное охрупчивание). Для таких деталей требуется обязательная дегазация (нагрев в печи до 200 °C на 4-8 часов). Критический нюанс: дегазацию необходимо проводить строго ПОСЛЕ цинкования, но ДО жёлтой пассивации, так как хроматная пленка разрушается при температурах выше 70 °C.
- Чугун (СЧ, ВЧШГ) — Цинкуется очень сложно из-за наличия графита на поверхности. Обработка возможна только в слабокислых хлоридных электролитах после тщательной дробеструйной (не химической) очистки. Жёлтая пассивация на чугуне часто ложится неравномерно из-за высокой пористости самого литья.
Особенности гальванического процесса и формирования хроматной пленки
Процесс жёлтой пассивации — это деликатная химическая реакция растворения-осаждения, требующая строгого контроля параметров гальванической ванны:
- Размерная стабильность (Точные допуски) — Базовый слой цинка (обычно 9–15 мкм) и конверсионная хроматная пленка (обычно 0.1–0.5 мкм) практически не искажают профиль метрической резьбы. Это позволяет защищать точные болты, гайки и шпильки, обеспечивая их идеальную свинчиваемость без необходимости закладывать огромные зазоры, как это требуется при горячем погружном цинковании.
- Чувствительность к pH и времени выдержки — Раствор пассивации представляет собой слабую кислоту (pH 1.8–2.5). При погружении оцинкованной детали кислота слегка подтравливает верхний слой цинка (около 10%), запуская реакцию осаждения оксидов хрома. Время выдержки исчисляется секундами (обычно 40–90 сек). Если передержать деталь — кислота растворит значительную часть цинкового покрытия; если недодержать — пленка будет бледной и нестойкой к коррозии.
- Термическая нестабильность свежей пленки — Свежесформированная жёлтая пленка имеет гелеобразную структуру, наполненную кристаллизационной водой. Во время сушки этот гель уплотняется. Критически важное правило: температура сушильной центрифуги или шкафа не должна превышать 60–70 °C! Перегрев вызовет стремительное испарение воды, пленка покроется микротрещинами (кракелюр), начнет осыпаться пылью и полностью утратит свои защитные антикоррозионные свойства.
Преимущества жёлтого цинкования
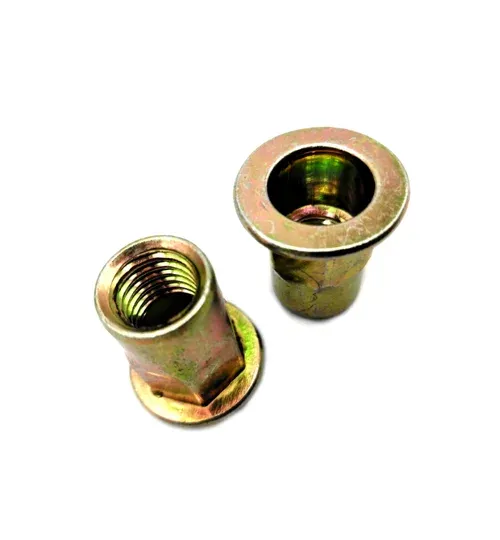
Жёлтое цинкование — самый распространенный вид защитного покрытия для крепежных изделий и метизов: оно даёт хороший баланс между стоимостью нанесения и стойкостью покрытия:
- Высокие барьерные свойства — Из всех видов стандартных гальванических конверсионных покрытий (бесцветное, голубое), толстослойная жёлтая пассивация обеспечивает наибольшую толщину защитного барьера, максимально изолируя цинк от агрессивных дорожных реагентов и солей.
- Холодный процесс — В отличие от горячего цинкования (450 °C), гальваническое осаждение протекает при температуре 20–35 °C. Тонколистовые штампованные детали, пружины и точные оси не деформируются от термического шока и не теряют свою твёрдость (не происходит отпуска стали).
- Высокая производительность — Использование автоматических барабанных линий позволяет качественно покрывать тонны мелких деталей (саморезов, шайб, гаек) за одну смену с минимальным участием оператора, что делает покрытие экономически выгодным.
- Улучшение трибологических свойств — Конверсионная пленка снижает склонность цинка к задирам (холодному свариванию) в резьбовых соединениях, обеспечивая плавную затяжку крепежа с заданным крутящим моментом.
Оборудование для жёлтого цинкования

Жёлтую плёнку наносят сразу после цинкования и промывки, а сушат при температуре не выше 60 °C: при перегреве она трескается и теряет защиту. Свежее покрытие мягкое, поэтому детали сохнут, не касаясь друг друга, и упаковывают их после того, как плёнка затвердеет.
Линия нанесения жёлтого цинкового покрытия требует наличия специализированных ванн химической постобработки и точных низкотемпературных сушильных агрегатов:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Гальванические ванны и автооператоры | Сварные емкости из полипропилена с токоподводящими шинами и анодами. Роботы (автооператоры) автоматически переносят перфорированные барабаны или подвески строго по запрограммированному цикловому графику с точностью до секунды. |
| Ванны жёлтой пассивации (Хроматирования) | Специальные емкости с интенсивным воздушным барботажем. Раствор пассивации должен непрерывно и агрессивно перемешиваться, омывая деталь, чтобы не допустить локального обеднения кислот и гарантировать ровный золотистый цвет без бледных матовых пятен. |
| Системы дозирования и фильтрации | Автоматические насосы, которые на основе показаний pH-метров порционно добавляют концентраты хроматов, красителей и азотной кислоты в ванну пассивации для поддержания идеального баланса рабочей среды. |
| Низкотемпературные сушильные центрифуги | Критически важный узел для метизов. Детали высыпаются в центрифуги, где происходит мгновенный сброс влаги при вращении и обдув чистым теплым воздухом (строго не выше 65 °C). Защищает свежую жёлтую пленку от термического растрескивания и появления пятен от высохших капель воды. |
ГОСТ и обозначение в чертеже для жёлтого цинкования
Качество защитного покрытия при желтом цинковании контролируется государственными стандартами и экологическими директивами:
- Государственные стандарты — ГОСТ 9.301-86 (Общие требования к покрытиям) и ГОСТ 9.308-85 (Методы ускоренных коррозионных испытаний).
- Конструкторский чертеж — Должен содержать шифр покрытия по ГОСТ 9.306-85. Для жёлтого (радужного) цинкования указывается: Ц9.хр (цинковое покрытие толщиной 9 мкм с хроматной пассивацией). Если требуется защита без шестивалентного хрома, в технических требованиях обязательно добавляется указание: «Пассивация на основе Cr3+ (жёлтая)».
- Экологические сертификаты (RoHS и REACH) — При поставке крепежа для автопрома, электроники или бытовой техники, гальваническое производство обязано предоставить сертификаты лабораторных испытаний, подтверждающие полное отсутствие токсичного шестивалентного хрома в желтом покрытии.
- Протоколы лаборатории (ОТК) — Внутренние журналы с результатами обязательных ежедневных замеров толщины цинка (магнитно-индукционными или рентгенофлуоресцентными приборами) и актами периодических испытаний в камере нейтрального соляного тумана.
Этапы жёлтого цинкования

Технология жёлтого цинкования — это непрерывный химический конвейер. Длительная задержка деталей на воздухе между ваннами крайне нежелательна, так как это приводит к окислению поверхности и браку:
- Химическая подготовка поверхности — Механическая очистка, затем многоступенчатое щелочное обезжиривание (в том числе электрохимическое под действием тока) при температуре 60–80 °C для глубокого удаления консервационных масел и эмульсий. Двойная каскадная промывка.
- Кислотное травление — Погружение в раствор ингибированной соляной кислоты (HCl) для снятия ржавчины и активации кристаллической решетки стали перед осаждением металла. Тщательная промывка.
- Гальваническое цинкование (Электролиз) — Детали в барабанах или на медных подвесках опускаются в электролит. Под действием постоянного тока на поверхности восстанавливается слой цинка заданной толщины (обычно от 6 до 15 мкм). Время процесса — от 20 до 60 минут.
- Осветление — Свежеоцинкованные детали промываются и погружаются на 3-5 секунд в очень слабый раствор азотной кислоты (0,2-0,5%). Это снимает микронную полимерную пленку, оставшуюся от блескообразователей электролита, "пробуждая" химическую активность цинка перед пассивацией.
- Жёлтая пассивация (Хроматирование) — Главный этап. Детали опускаются в кислый раствор солей хрома (Cr3+ или Cr6+). Происходит химическое подтравливание цинка и осаждение комплексной оксидно-хроматной пленки. Время выдержки строго контролируется (45–60 секунд). Цвет деталей прямо в ванне меняется с серебристого на золотисто-жёлтый.
- Финишная многоступенчатая промывка — Мгновенный перенос в ванну улавливания, затем в холодную проточную воду, и финал — в деминерализованную (очищенную осмосом) воду для полного смыва водорастворимых солей.
- Бережная низкотемпературная сушка — Сушка теплым обдувом в центрифугах (строго не выше 65–70 °C) для постепенной дегидратации и уплотнения гелеобразной хроматной пленки без образования микротрещин. Контроль качества ОТК и бережная упаковка.
Как заказать жёлтое цинкование
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка поверхности металла, цинкование, жёлтая пассивация и сушка изделий на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о жёлтом цинковании
Какого размера детали принимаете на жёлтое цинкование
Наибольший габарит детали — до 1000 мм; толщина слоя — до 30 мкм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Цхр. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: жёлтое цинкование
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.