

Лужение меди
Лужение меди защищает медные шины, наконечники и контакты от окисления и сохраняет их паяемость и низкое переходное сопротивление.
На гальваническом участке технопарка — детали размером до 1000 мм, слой до 25 мкм, обозначение в чертеже О, О опл, О-Ви.
- Обозначение в чертеже: О, О опл, О-Ви
- Детали до 1000 мм, слой до 25 мкм
- Покрытие проверяем перед отгрузкой партии
Лужение меди на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Лужение (оловянирование), сплав олово-висмут, меднение | Медь, медные сплавы, сталь | О, О опл, О-Ви, М | 25 | 1000 |
Нанесение оловянного покрытия решает проблему поверхностной деградации металла. Олово обладает превосходной адгезией к меди, химической инертностью и высокой пластичностью. Качественное лужение радикально меняет поверхностные характеристики детали, обеспечивая бесперебойную работу электроустановок, печатных плат и токоведущих шин в самых агрессивных промышленных и климатических условиях.
Цели и применение лужения меди
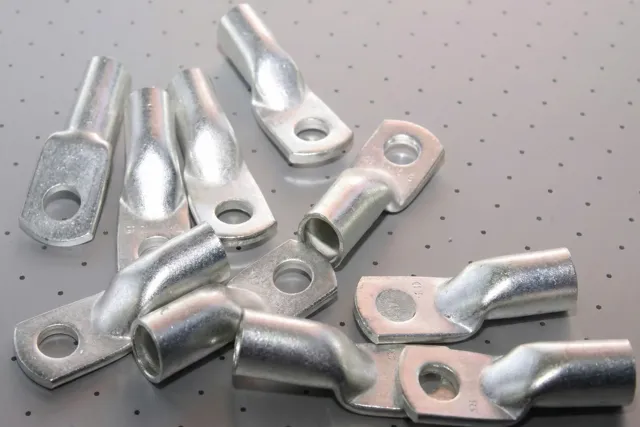
Покрытие медных деталей слоем олова решает комплекс фундаментальных инженерных задач, обеспечивая надежность всего электротехнического узла:
- Гарантия безупречной паяемости — Оксид меди препятствует смачиванию поверхности жидкими припоями. Слой олова выступает идеальным промежуточным мостом. Полуженные медные контакты легко и быстро паяются с применением щадящих, некоррозионноактивных канифольных флюсов (класса RMA или No-Clean). Это критически важно при автоматизированном поверхностном монтаже (SMD) электроники, где агрессивные кислоты недопустимы.
- Снижение и стабилизация переходного сопротивления — В силовых электроустановках медные шины часто соединяются болтовыми стяжками. Образующийся со временем оксид меди является сильным диэлектриком, что приводит к локальному перегреву контактов и риску пожара. Оксидная же пленка олова очень тонкая и хрупкая; при затяжке болта она легко продавливается, обеспечивая стабильный газонепроницаемый электрический контакт "металл-металл".
- Предотвращение гальванической коррозии — При прямом контакте меди с алюминием (например, в распределительных щитах) возникает мощная гальваническая пара, приводящая к быстрому разрушению алюминия. Лужение медной шины выступает нейтральным разделительным барьером, позволяя безопасно коммутировать медные и алюминиевые проводники.
- Защита от сероводорода и агрессивных сред — В условиях химических производств, очистных сооружений или целлюлозно-бумажных комбинатов медь стремительно корродирует под воздействием сернистых газов. Плотное оловянное покрытие химически устойчиво к соединениям серы и надежно герметизирует медную основу.
Основные виды лужения меди
Выбор технологии нанесения олова зависит от габаритов медной детали, требований к прецизионности толщины покрытия и назначения самого изделия. В современной промышленности доминируют три метода:
1. Гальваническое лужение (Электрохимическое)
Наиболее контролируемый и точный метод. Осаждение ионов олова происходит из растворов сернокислых или метансульфоновых электролитов под действием постоянного электрического тока. Позволяет наращивать покрытия строго заданной толщины (от 3 до 50 мкм) без наплывов и капель. Идеально подходит для медного крепежа, штампованных контактов, кабельных наконечников и компонентов микроэлектроники. В электронике чистое олово часто легируют висмутом (сплав Sn-Bi), чтобы предотвратить аллотропное превращение олова при сильных морозах ("оловянную чуму").
2. Горячее лужение (Погружное и HASL)
Классический метод, при котором предварительно очищенная и покрытая активным флюсом медная деталь погружается непосредственно в ванну с расплавленным оловом при температуре 250–270 °C. Образует толстый (от 15 до 50 мкм), блестящий и абсолютно беспористый слой с мощнейшей интерметаллической связью. Метод применяется для защиты крупных токоведущих шин, медной кровли и посуды. В производстве печатных плат применяется разновидность метода — HASL (Hot Air Solder Leveling), когда излишки припоя сдуваются с медных дорожек потоком горячего воздуха под высоким давлением.
3. Химическое лужение (Иммерсионное / Immersion Tin)
Процесс контактного химического обмена, протекающий без использования внешнего источника тока. Медную деталь погружают в сложный раствор на основе солей олова и тиокарбамида. Более активная медь отдаёт электроны и вытесняет ионы олова из раствора, которые осаждаются на поверхности. Процесс самоограничивающийся: осаждение прекращается, как только медная поверхность полностью закрывается слоем олова. Метод даёт ультратонкий (0,8 - 1,2 мкм) и идеально плоский слой. Применяется исключительно для финишной защиты медных контактных площадок печатных плат под монтаж BGA-компонентов с мелким шагом.
Специфика лужения меди: рост интерметаллидов и вискеров

Медь и олово обладают высочайшим химическим сродством. Взаимодействие этих двух металлов порождает сложные структурные изменения на границе раздела фаз, которые технолог обязан учитывать при проектировании покрытия.
- Формирование интерметаллических соединений (ИМС) — Сразу после контакта олова с медью (даже при комнатной температуре) между ними начинается реакция диффузии. Образуются два слоя хрупких интерметаллидов: $\epsilon$-фаза ($Cu_3Sn$) непосредственно возле меди и $\eta$-фаза ($Cu_6Sn_5$) ближе к олову. Со временем эти слои растут, физически "высасывая" свободное олово из защитного покрытия.
- Риск потери паяемости — Сами по себе интерметаллиды меди и олова не поддаются пайке обычными флюсами. Если нанесенный слой гальванического олова был слишком тонким (например, 2-3 мкм), то через год хранения на складе весь этот слой превратится в непаяемый интерметаллид. Поэтому для медных деталей, предназначенных под пайку, минимальная толщина оловянного покрытия должна составлять не менее 6–9 мкм. Для тонкого иммерсионного олова срок годности плат ограничен 6-ю месяцами.
- Рост вискеров (Оловянных усов) — Неравномерный рост узлов интерметаллида $Cu_6Sn_5$ создаёт колоссальные внутренние сжимающие напряжения в слое чистого олова. Пытаясь сбросить напряжение, олово выдавливается наружу в виде тончайших монокристаллических игл (вискеров). В плотном электронном монтаже эти токопроводящие нити могут вызвать короткое замыкание. Решение: Для критически ответственной электроники (космос, авиация) чистое лужение меди заменяют на сплав олово-свинец (ПОС) ИЛИ наносят между медью и оловом барьерный слой гальванического никеля толщиной 1,5 - 2 мкм, который полностью блокирует диффузию меди и останавливает рост усов.
Оборудование для лужения меди
Современный участок лужения меди — это высокотехнологичный химический комплекс, к которому предъявляются жесткие требования по точности режимов, фильтрации и экологической безопасности.
| Оборудование | Назначение и характеристики |
|---|---|
| Линия гальванических ванн | Рабочие емкости из химически стойкого полипропилена. Ванны кислого гальванического лужения обязательно оснащаются проточными чиллерами (системами охлаждения). При повышении температуры электролита выше 25 °C начинается стремительное разрушение органических блескообразователей, и покрытие получается матовым и пористым. |
| Тигельные печи (для горячего метода) | Теплоизолированные ванны из чугуна или спецстали с ТЭНами, поддерживающими расплав припоя строго в диапазоне 250–270 °C. Оснащаются мощными бортовыми вытяжными отсосами для удаления густых паров флюса. |
| Установки микротравления | Специальные ванны с растворами персульфата натрия или перекиси водорода с серной кислотой. Применяются исключительно для медных деталей для создания развитой микрошероховатости перед покрытием. |
| Аноды и системы фильтрации | Литые пластины из химически чистого олова (О1пч). Помещаются в титановые корзины с чехлами для удержания шлама. Электролит непрерывно прокачивается через картриджные фильтры (5 мкм) со скоростью 3-5 объёмов ванны в час для исключения шероховатости на деталях. |
Какие медные заготовки подходят для лужения
Лужению поддаются медные сплавы любых марок (М0, М1, М2, М3), однако специфика заготовки диктует выбор метода обработки:
- Электротехника — жесткие и гибкие медные токоведущие шины, шинные сборки, медные оплетки, кабельные наконечники (ТМЛ), клеммники, штекеры.
- Электроника — печатные платы (трассы, контактные площадки, сквозные металлизированные отверстия), медные выводы радиокомпонентов.
- Теплообмен и строительство — медные трубки кулеров, теплообменники, фальцевая медная кровля (для защиты от патинирования).
- Пищевая промышленность — медные котлы, дистилляторы, самовары (только горячее лужение толстым слоем чистого пищевого олова без свинца).
Необходимые документы и стандарты (ГОСТ)
Для обеспечения гарантии качества изделий процессы регламентируются следующей нормативной базой:
- ГОСТ 9.301-86 — Общие требования к гальваническим покрытиям (регламентирует внешний вид, методы контроля адгезии и замера толщины).
- ГОСТ 9.305-84 — Операции технологических процессов (утверждённые рецептуры ванн лужения и режимы тока).
- Международные стандарты IPC — Например, IPC-4554 Specification for Immersion Tin Plating for Printed Circuit Boards.
- Чертеж заказчика — Должен содержать точный шифр. Например, «М1.О-Ви12» (подслой меди 1 мкм, сплав олово-висмут 12 мкм) или «Н3.О9» (барьер никеля 3 мкм, олово 9 мкм).
Этапы лужения меди
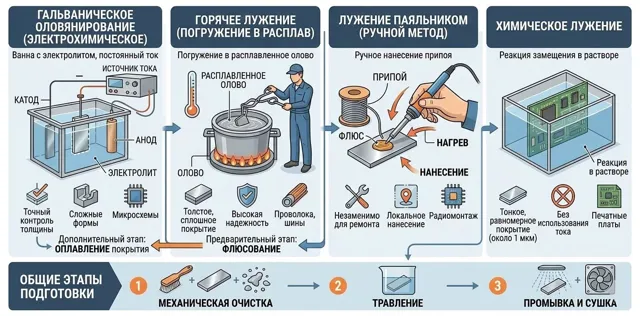
Качество конечного покрытия и прочность сцепления олова с медью (адгезия) на 90% зависят от идеальной физико-химической подготовки поверхности. Малейшие следы жира или нестравленные окислы приведут к отслаиванию слоя. Классический промышленный цикл включает следующие этапы (между каждым из которых предусмотрена тщательная каскадная промывка в проточной воде):
- Входной контроль и механическая подготовка — Осмотр медных шин и деталей на отсутствие глубоких царапин, забоин и заусенцев. При необходимости производится шлифовка швов, вибрационная галтовка или пескоструйная обработка для придания равномерной матовости. Скругление острых кромок (во избежание избыточного нароста гальваники на углах из-за краевого эффекта).
- Химическое обезжиривание — Выварка деталей в щелочном растворе при температуре 60-80 °C. Обеспечивает омыление органических жиров и удаление толстых слоев консервационных масел и СОЖ, оставшихся после штамповки или фрезеровки меди.
- Электрохимическое обезжиривание — Тонкая и агрессивная очистка в щелочном электролите под воздействием электрического тока. Бурное выделение микропузырьков газа (водорода или кислорода) работает как нано-щётка, физически отрывая от медной поверхности въевшиеся молекулы загрязнений.
- Микротравление (Специфический этап для меди) — Кратковременная обработка в растворе персульфата натрия. Этот этап бережно растворяет 1-2 микрона верхнего слоя меди, удаляя вдавленные оксиды и создавая развитую микрошероховатость. Это многократно увеличивает площадь контакта и обеспечивает "мертвую" адгезию покрытия к подложке.
- Декапирование — Погружение в 10% раствор серной или метансульфоновой кислоты. Активирует медную поверхность, снимая остаточные тончайшие окислы, образовавшиеся при переносе детали из предыдущей ванны на воздухе.
- Нанесение барьерного слоя (Опционально) — При высоких требованиях к надежности (или при рабочих температурах изделия выше 100 °C) деталь загружается в ванну никелирования для формирования защитного барьера (1,5 - 3 мкм), блокирующего рост интерметаллидов.
- Основное осаждение (Лужение) — При гальванике: Погружение в ванну электролита. Подача строго рассчитанного тока (обычно 1-2 А/дм²). При горячем методе: Нанесение активного флюса и кратковременное погружение в тигель с расплавленным оловом (260 °C) с последующим стряхиванием капель на центрифуге.
- Нейтрализация и защита от потускнения — Обработка олуженных деталей в специальном слабом щелочном или антиоксидантном растворе. Это удаляет агрессивные остатки кислот из микропор покрытия и предотвращает быстрое пожелтение олова на воздухе.
- Сушка и контроль (ОТК) — Сушка горячим воздухом. Строгий инструментальный контроль: выборочный замер толщины рентгенофлуоресцентным (XRF) спектрометром, визуальный осмотр под микроскопом на отсутствие проплешин (деветинга) и дендритов, проверка паяемости и испытание адгезии методом многократного изгиба или термоудара (250 °C).
Как заказать лужение меди

-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка, нанесение покрытия и финишная обработка на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о лужении меди
Какого размера детали принимаете на лужение меди
Наибольший габарит детали — до 1000 мм; толщина слоя — до 25 мкм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: О, О опл, О-Ви. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: лужение меди
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.