Фосфатирование перед порошковой покраской
Подготовка стали под порошковую краску.
 Промышленный

Фосфатирование металла создаёт на стали нерастворимую фосфатную плёнку: она держит лакокрасочное покрытие, удерживает смазку в узлах трения и защищает деталь до покраски.
Фосфатируем стальные детали до 700 мм, цинковые и кадмиевые покрытия — на деталях до 1000 мм.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
| Кадмирование: с хроматированием, фосфатированием, с изоляцией | Сталь | Кд, Кдфос, Кдхр | 30 | 1000 |
| Химическое оксидирование: электропроводное, фосфатное | Алюминий и его сплавы | Хим.Окс.Фтор, Хим.Окс.фос.фтор, Хим.Окс.э, Хим.Окс.фос | — | 1000 |

Фосфатная плёнка — слой нерастворимых фосфатов железа, цинка или марганца, сросшийся с металлом. Сама по себе она защищает слабо, зато хорошо впитывает краску, масло и смазку, поэтому фосфатирование почти всегда служит первым слоем системы, а не самостоятельным покрытием. Тонкие железофосфатные плёнки ставят под порошковую и жидкую краску. Кристаллические цинковые и марганцевые — под промасливание, на трущиеся детали и перед холодной штамповкой, где плёнка вместе со смазкой снижает трение в штампе.
| Покрытие | Основа | Обозначение |
|---|---|---|
| Фосфатирование стали | сталь | Хим.Фос |
| Цинкование с фосфатированием | цинковое покрытие на стали | Цфос |
| Кадмирование с фосфатированием | кадмиевое покрытие на стали | Кдфос |
| Фосфатное оксидирование алюминия | алюминий и его сплавы | Хим.Окс.фос |
По составу раствора фосфатные покрытия бывают цинкфосфатными — под покраску — и марганцефосфатными — для узлов трения.
Фосфатирование — химическая обработка поверхности металла, после которой на ней растёт мелкокристаллический пористый слой нерастворимых фосфатов. Свойства слоя зависят от его толщины и состава раствора:
| Назначение слоя | Слой | Что даёт |
|---|---|---|
| Под лакокрасочное покрытие | Тонкий, мелкокристаллический | Прочное сцепление краски и защита от подплёночной коррозии |
| Защита с промасливанием | Толще, пропитан маслом | Защита деталей при хранении и в мягких условиях эксплуатации |
| Узлы трения | Марганцефосфатный | Удерживает смазку, облегчает приработку |
| Электроизоляция | Фосфатный слой | Низкая электропроводность поверхности |
Сам по себе фосфатный слой защищает от коррозии слабо: в агрессивных средах и на открытом воздухе его используют только как основу под краску или с промасливанием. Срок службы такой защитной системы определяет уже лакокрасочное покрытие, а фосфат продлевает его, не давая коррозии расползаться под плёнкой краски.

Снятие масел в щелочном растворе.
Подготовка поверхности к росту кристаллов фосфата.
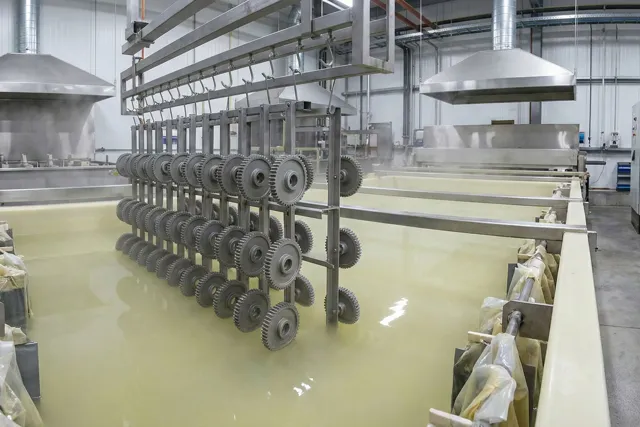
Выдержка в горячем растворе фосфатов до образования плёнки.
При необходимости плёнку пропитывают маслом.
Фосфатная плёнка должна быть сплошной, мелкокристаллической, равномерного серого цвета, без ржавчины и налёта солей. Её качество зависит от подготовки поверхности металла, состава раствора и температуры процесса. Требования к покрытию и методы контроля — ГОСТ 9.301 и ГОСТ 9.302.
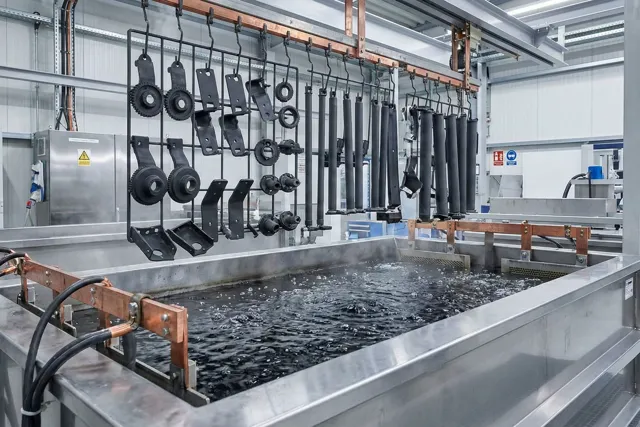
Фосфатирование идёт без тока в ваннах с горячим раствором фосфатов цинка или марганца и фосфорной кислоты. Металлические изделия загружают на подвесках или в сетчатых корзинах, мелкие детали — в колоколе.
Гальваническая линия участка — это ванны из химически стойких материалов для каждой операции процесса: обезжиривания, травления, нанесения защитного покрытия и промывки, источники постоянного тока, фильтрация растворов и вытяжка над ваннами. Технолог задаёт режим работы ванны — состав раствора, температуру, плотность тока и время — под материал и обозначение покрытия в чертеже, а качество поверхности проверяют на каждой партии.
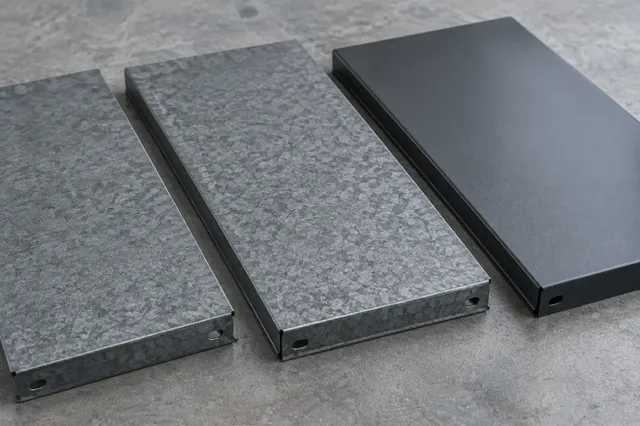
Подготовка стали под порошковую краску.
Цинкфосфатная плёнка на сталь.

Фосфатная плёнка на алюминий.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Фосфатная плёнка увеличивает сцепление краски с металлом и не даёт коррозии распространяться под покрытием.
Стальные детали до 700 мм; цинковые и кадмиевые покрытия с фосфатированием — на деталях до 1000 мм; фосфатное оксидирование алюминия — до 1000 мм.
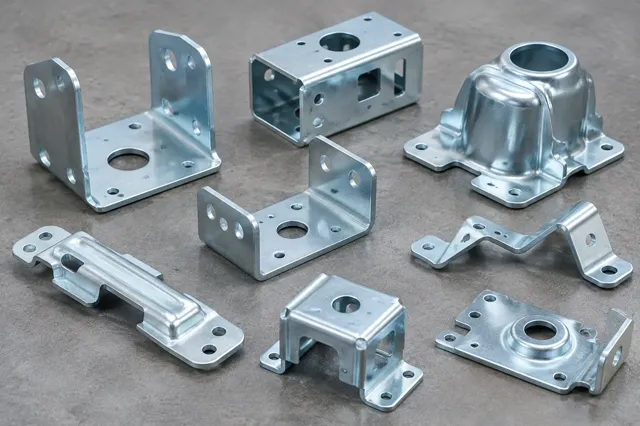
Цинковое покрытие с последующим фосфатированием по ГОСТ 9.306.
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53