

Цинковое фосфатирование
Цинковое фосфатирование создаёт на стали, чугуне и оцинкованных деталях фосфатную плёнку: она держит краску и смазку и защищает деталь до покраски.
На гальваническом участке технопарка — детали размером до 700 мм, обозначение в чертеже Хим.Фос, Цфос.
- Обозначение в чертеже: Хим.Фос, Цфос
- Детали до 700 мм
- Покрытие проверяем перед отгрузкой партии
Цинковое фосфатирование на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
При погружении стальной детали в рабочий раствор происходит локальное растворение поверхностного слоя железа со снижением кислотности в приграничной зоне. Это провоцирует стремительную кристаллизацию нерастворимых третичных фосфатов — гопеита ($Zn_3(PO_4)_2 \cdot 4H_2O$) и фосфофиллита ($Zn_2Fe(PO_4)_2 \cdot 4H_2O$). Эти кристаллы буквально врастают в металлическую матрицу, формируя на поверхности сплошной, шероховатый на микроуровне диэлектрический слой темно-серого цвета толщиной от 1 до 15 микрон. Именно эта уникальная кристаллическая микроструктура делает цинковое фосфатирование абсолютным мировым стандартом в автомобильной промышленности при подготовке кузовов под катафорезную окраску (KTL) и в производстве крепежа для тяжёлых условий эксплуатации.
Цели и применение цинкового фосфатирования
Цинковое фосфатирование — химическое фосфатирование стали в растворе фосфата цинка — является многофункциональной технологией, решающей три кардинально разные инженерные задачи в зависимости от толщины и структуры выращенной пленки:
- Максимальная адгезия лакокрасочных покрытий (ЛКП) — Кристаллы фосфата создают высокоразвитую микропористую поверхность (анкерный профиль). Краска глубоко проникает в поры кристаллов, обеспечивая такое сцепление, при котором краску невозможно оторвать от металла даже при сильных ударных деформациях.
- Блокировка подпленочной коррозии — Цинкофосфатный слой является непреодолимым диэлектрическим барьером. Если на окрашенной детали появится глубокая царапина до металла, коррозия не сможет "расползтись" под слоем краски (как это бывает на простом металле), а останется локализованной строго в месте повреждения.
- Удержание смазок при холодной деформации — При волочении проволоки, вытяжке труб или холодной объёмной штамповке фосфатный слой, пропитанный специальными мылами (стеаратами), работает как экстремальная противозадирная смазка, выдерживающая колоссальные давления в штампах.
- Самостоятельная антикоррозионная защита — Толстослойное фосфатирование (до 15–20 г/м²) с последующей пропиткой индустриальными маслами надежно защищает автомобильный крепеж, пружины и детали механизмов от ржавчины на десятилетия.
Защитные свойства цинк-фосфатного покрытия

Цинк-фосфатная плёнка пористая и без пропитки защищает слабо: стойкость ей дают масло, воск или краска поверх. Поэтому фосфатированный крепёж почти всегда промасливают — он хранится без ржавчины и завинчивается с более стабильным моментом затяжки, чем крепёж без покрытия.
Свойства фосфатного покрытия зависят от его массы и от того, что наносят поверх. Сам по себе слой фосфата цинка пористый и защищает сталь слабо; защитные свойства он получает в паре с маслом, краской или цинковым покрытием:
| Свойство | Каким бывает | Что из этого следует |
|---|---|---|
| Цвет | от светло-серого до темно-серого и чёрного | на стали пленка темнее, на цинке — светлее; чёрный оттенок даёт промасливание |
| Масса покрытия | от 1,5–3 г/м² под краску до 10–20 г/м² под масло | тонкий слой — грунт для краски, толстый — самостоятельная защита с маслом |
| Электрические свойства | диэлектрик | покрытие не проводит ток; для деталей, которым нужен электрический контакт, выбирают другое покрытие |
| Стойкость в агрессивной среде | без пропитки — низкая, с маслом или краской — высокая | для работы во влаге и на улице фосфатирование всегда идёт вместе с промасливанием или окраской |
| Размеры детали | меняются на единицы микрометров | резьбу и посадки после фосфатирования обычно не пересчитывают |
По цинковому покрытию фосфатирование делают перед покраской: фосфатная пленка удерживает краску, а цинк защищает сталь под ней. Такую систему называют дуплексной. Для этого деталь сначала проходит цинкование, затем фосфатирование.
Виды цинкового фосфатирования
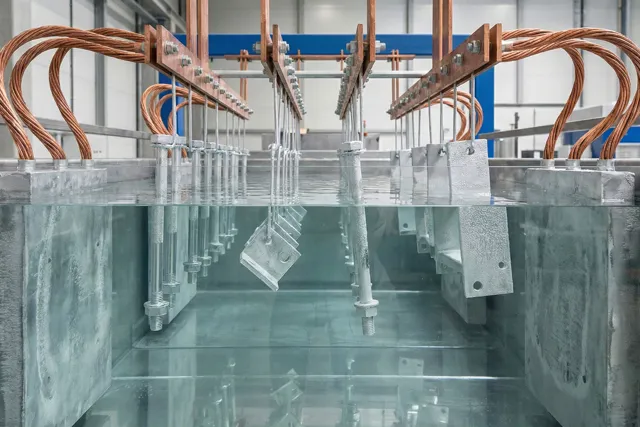
Способы цинкового фосфатирования классифицируются по массе (толщине) защитного покрытия и по составу раствора — набору присадок к фосфату цинка:
1. Тонкослойное (Низкоцинковое) фосфатирование
Масса покрытия составляет от 1,5 до 3,0 г/м². В растворе намеренно снижена концентрация цинка для формирования преимущественно кристаллов фосфофиллита (с включением железа от самой детали). Кристаллы получаются мелкими, плоскими и плотными. Это идеальный грунт под окраску (порошковую или катафорезную), так как тонкий слой не ломается при изгибе кузовных панелей.
2. Толстослойное (Нормальное) фосфатирование
Масса покрытия от 10 до 20 г/м². Раствор богат цинком, формируются крупные объёмные кристаллы гопеита. Применяется для защиты от коррозии (с промасливанием) крепежа и пружин, а также как слой-носитель сухих мыльных смазок при тяжёлой холодной пластической деформации металла (высадке болтов).
3. Трикатионное фосфатирование (Zn-Ni-Mn)
Самая современная технология. В раствор фосфатирования, помимо цинка, добавляются соли никеля и марганца. Эти элементы встраиваются в кристаллическую решетку, делая покрытие исключительно стойким к щелочам. Применяется на автомобильных конвейерах (KTL-линиях), обеспечивая высочайшую коррозионную стойкость кузовов машин (свыше 1000 часов в соляном тумане).
4. "Холодное" фосфатирование
Инновационные процессы, позволяющие проводить реакцию при температуре 25–35 °C (классическое требует нагрева до 50–80 °C). В состав ванн вводятся мощные органические ускорители. Позволяет заводам экономить колоссальные средства на подогреве десятков тонн химических растворов в больших ваннах.
Материалы деталей для цинкового фосфатирования
Технология уникальна своей мультиметалличностью — современные ванны способны обрабатывать сборные конструкции из разных металлов одновременно:
- Углеродистые и низколегированные стали — Основной материал для фосфатирования. Железо из детали активно участвует в реакции, создавая самую прочную и химически стабильную пленку фосфофиллита. Цвет покрытия на стали варьируется от светло-серого до насыщенного темно-серого.
- Оцинкованные стали (Горячеоцинкованные и гальванические) — На оцинкованной поверхности фосфатирование также протекает превосходно, но в пленке преобладает чистый гопеит (так как нет выхода железа). Это критически важный процесс для создания дуплексных покрытий (Цинк + Фосфат + Краска), без которого краска на оцинкованном листе будет отслаиваться с годами из-за омыления.
- Алюминиевые сплавы — В чистом цинкофосфатном растворе алюминий не фосфатируется (он быстро "отравляет" ванну). Однако на современных заводах применяют специальные мультиметалличные ванны со свободными фторидами (которые осаждают избыточный алюминий в виде криолита). Это позволяет фосфатировать кузова автомобилей, где стальные детали комбинируются с алюминиевыми дверями и капотами.
Особенности цинкового фосфатирования: активация и рост кристаллов
Качество защитного слоя фосфата цинка зависит от тончайшего управления кинетикой химической реакции на границе фаз:
- Обязательная активация поверхности (Титан) — Если опустить очищенную сталь сразу в ванну фосфатирования, кристаллы вырастут огромными (размером с булыжники на микроуровне) с большими зазорами между ними. Такая пленка рыхлая и не держит краску. Поэтому перед ванной фосфатирования деталь окунают в слабощелочной раствор коллоидных солей титана (активатор). Наночастицы титана оседают на металле и служат тысячами искусственных центров кристаллизации, заставляя фосфатный слой расти плотно, мелкозернисто и монолитно.
- Влияние ускорителей реакции — Свободная фосфорная кислота слишком медленно травит металл. Для ускорения процесса (чтобы он занимал 2–3 минуты, а не часы) в раствор добавляют окислители (нитриты, нитраты, хлораты или перекись водорода). Они мгновенно деполяризуют поверхность, связывая выделяющийся водород и многократно ускоряя выпадение кристаллов фосфата.
- Образование фосфатного шлама — В процессе реакции образуется побочный продукт — нерастворимый фосфат железа (III), который выпадает на дно ванны в виде густого шлама. Непрерывное удаление этого шлама через пресс-фильтры является самой сложной инженерной задачей при обслуживании линии фосфатирования.
Преимущества цинкового фосфатирования
Цинк-фосфатное покрытие — основа для любой последующей защиты металлических изделий от коррозии:
- Абсолютная адгезия краски — Краска врастает в кристаллы фосфата на молекулярном уровне. При испытаниях на изгиб или удар (тест Эриксена) краска рвется вместе с металлом, но не отслаивается пластами.
- Капиллярный эффект для смазок — При холодной штамповке пористая фосфатная пленка впитывает сухие смазки, превращаясь в "мыльный монолит", который растягивается вместе с металлом в матрице штампа, защищая инструмент от катастрофического износа.
- Экологичность (по сравнению с гальваникой) — Процесс не использует тяжёлые металлы (такие как шестивалентный хром, цианиды). Стоки сравнительно легко нейтрализуются щелочью до безопасных осаждаемых фосфатов.
- Высочайшая производительность — Процесс не требует подвода электрического тока к каждой детали (как при гальванике или анодировании). Автомобильный кузов или тонна болтов покрываются слоем за 2-3 минуты простой химической реакции.
Оборудование для цинкового фосфатирования

Детали готовят к фосфатированию в несколько стадий: обезжиривание, промывка, активация поверхности, ванна фосфатирования, промывка и сушка. Активация задаёт мелкие кристаллы: чем они мельче, тем плотнее плёнка и лучше держится краска. После фосфатирования детали не берут голыми руками — следы пальцев проступают пятнами под краской.
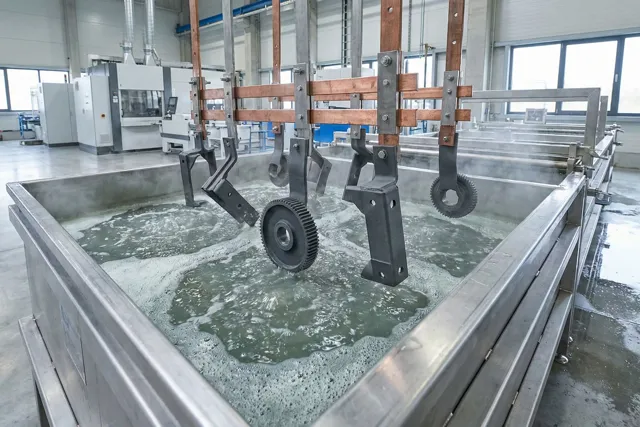
Линии цинкового фосфатирования делятся на два типа: агрегаты химической подготовки поверхности (АХПП) струйного типа (туннели) и погружные ванны (для автокузовов и метизов).
| Тип оборудования | Назначение и характеристики |
|---|---|
| Струйные туннели (Спрей-линии) | Закрытые многостадийные камеры из нержавеющей стали. Детали движутся на конвейере, а растворы подаются под давлением (1-2 бар) из сотен форсунок. Механическое воздействие струи ускоряет рост мелких и плотных кристаллов. Идеально для плоских штампованных деталей. |
| Погружные ванны с кантованием | Ванны из нержавеющей стали с подогревом. Применяются для кузовов автомобилей или труб, где струи не могут достать до внутренних полостей. Оснащены системами переворота (ротации) детали прямо в растворе для полного стравливания воздушных карманов. |
| Установки фильтрации шлама | Ленточные гравитационные фильтры или пресс-фильтры. Непрерывно забирают раствор со дна ванны фосфатирования, отцеживают железофосфатный осадок (шлам) и возвращают чистый раствор обратно. |
| Установки обратного осмоса | Системы деминерализации воды. Финишная промывка фосфатированных деталей перед сушкой должна проводиться сверхчистой водой (с электропроводностью <30 мкСм), чтобы смыть все остаточные соли, которые в будущем могут вызвать осмос и вздутие краски. |
ГОСТ и обозначение в чертеже для цинкового фосфатирования
Производство фосфатных покрытий регламентируется государственными и жесткими корпоративными стандартами автопроизводителей:
- Национальные стандарты — ГОСТ 9.301-86 (Общие требования) и ГОСТ 9.305-84 (Карты технологических процессов).
- Конструкторский чертеж — Обозначения согласно ГОСТ 9.306-85. Для промасливания: Хим.Фос.прм. Для окрашивания порошком: Хим.Фос.окк (окрашивание катодное или порошковое).
- Отраслевые стандарты автопроизводителей — Стандарты типа VW 13750, DBL 8440 (Mercedes-Benz) или спецификации АвтоВАЗ. Жестко регламентируют массу покрытия (в г/м²), размер кристаллов (не более 5 мкм) и стойкость в камере соляного тумана.
- Технологический журнал контроля ванн — Процесс требует ежечасного титрования растворов. Оператор должен фиксировать общую кислотность (ОК), свободную кислотность (СК), содержание цинка, ускорителя и параметры активации.
Этапы цинкового фосфатирования

Качество защитного покрытия закладывается на этапах подготовки поверхности металла. Малейшее масляное пятно оставит "лысину" (отсутствие кристаллов) на детали:
- Щелочное обезжиривание — Многостадийная (обычно двойная) обработка в нагретых (50–70 °C) щелочных растворах с тензидами для глубокого удаления консервационных смазок и СОЖ.
- Двойная техническая промывка — Тщательный каскадный смыв щелочи проточной водой. Попадание щелочи в кислые ванны активации и фосфатирования мгновенно "убьет" их химический баланс.
- Активация поверхности — Кратковременное (30–60 сек) погружение детали в суспензию коллоидных солей титана при комнатной температуре. Поверхность засеивается нано-центрами будущей кристаллизации фосфата.
- Цинковое фосфатирование — Рабочий этап. Деталь омывается струями или погружается в раствор (температура 40–60 °C). Происходит бурное микротравление стали и мгновенный рост сплошного ковра серых кристаллов гопеита/фосфофиллита. Время реакции: 2–5 минут.
- Промывка и Пассивация — Смыв остатков кислоты в проточной воде. Затем деталь часто обрабатывают в слабом растворе бесхроматных пассиваторов на основе циркония, которые "запечатывают" микропоры между кристаллами фосфата.
- Промывка деминерализованной водой (Осмос) — Финальный смыв всех водорастворимых солей сверхчистой водой (с электропроводностью до 30 мкСм/см).
- Сушка (или промасливание) — Если деталь идёт под покраску — она сушится в печи при температуре 100–120 °C для полного удаления влаги из пор кристаллов перед нанесением порошка или катафореза. Если деталь метизная — горячую деталь погружают в ванну с антикоррозионным индустриальным маслом, которое пропитывает фосфатный слой.
Как заказать цинковое фосфатирование
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка поверхности металла, нанесение цинк-фосфатного покрытия, промасливание или сушка под покраску.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о цинковом фосфатировании
Какого размера детали принимаете на цинковое фосфатирование
Наибольший габарит детали — до 700 мм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Хим.Фос, Цфос. По обозначению технолог подбирает процесс и режим обработки.
Какого цвета фосфатное покрытие
От светло-серого до темно-серого; после промасливания оно становится почти чёрным. На оцинкованной детали пленка светлее, чем на стали.
Чем цинковое фосфатирование отличается от цинкования
Цинкование наносит на сталь слой металлического цинка, который сам защищает её от коррозии. Фосфатирование создаёт пористый слой фосфата цинка: он держит краску и масло, но без них защищает слабо. Поэтому фосфатирование — подготовка под окраску или промасливание, а не замена цинкованию.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: цинковое фосфатирование
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.