
Плазменно-электролитическое оксидирование
Плазменно-электролитическое оксидирование (ПЭО), или микродуговое оксидирование (МДО), — нанесение керамического покрытия на алюминиевые, магниевые и титановые сплавы в слабощелочном электролите при напряжении в сотни вольт. На поверхности детали горят тысячи плазменных микроразрядов, металл в них оплавляется и окисляется, и вырастает оксидный слой толщиной до 200–300 мкм — твёрже и толще, чем при обычном анодировании.
- Твёрдость слоя на алюминии — до 1500–2000 HV, близко к корунду
- Электроизоляция: керамика держит напряжение в сотни и тысячи вольт
- Покрываются литейные силумины и Д16, на которых анодирование идёт плохо
Как работает плазменно-электролитическое оксидирование

Процесс начинается как обычное анодирование: на детали растёт тонкая оксидная плёнка-диэлектрик. При напряжении 200–300 В плёнку пробивает, и всю поверхность покрывают мелкие искры — микродуговые разряды. В канале разряда температура доходит до тысяч градусов: металл основы плавится, соединяется с кислородом и компонентами электролита и тут же застывает в холодном растворе.
По мере роста слоя его сопротивление растёт, и источник питания поднимает напряжение до 400–800 В, чтобы разряды продолжали пробивать покрытие. Разряды становятся крупнее и реже, а их цвет меняется от белого к оранжевому. Технологический процесс плазменного оксидирования длится от 30 минут до 2 часов — до заданного напряжения или толщины покрытия.
Цели и применение микродугового оксидирования
- Износостойкость: в покрытии на алюминии образуется корунд α-Al₂O₃, поэтому поршни, ролики, детали насосов и нитеводители работают на трение и абразив
- Электроизоляция: подложки и теплоотводы силовой электроники и светодиодных модулей из алюминия с керамическим слоем
- Теплозащита: керамика проводит тепло хуже металла и защищает алюминиевые детали двигателей от прогара
- Коррозионная стойкость: защита магниевых сплавов, которые без покрытия быстро корродируют
- Медицина: на титановых имплантатах в фосфатно-кальциевом электролите получают пористый слой, к которому прирастает кость
Технологию применяют в авиационном и космическом приборостроении, нефтегазовом оборудовании (детали погружных насосов, которые изнашивает песок), текстильном машиностроении, медицине и судостроении.
ПЭО и анодирование: сравнение покрытий на алюминии
| Показатель | Плазменно-электролитическое оксидирование | Твёрдое анодирование |
|---|---|---|
| Напряжение | 400–800 В, импульсный или переменный ток | 20–100 В, постоянный ток |
| Электролит | слабощелочной: гидроксид калия и силикат натрия | серная кислота, охлаждённая до 0 °C и ниже |
| Толщина покрытия | до 200–300 мкм | обычно 20–60 мкм |
| Твёрдость | до 1500–2000 HV | 350–500 HV |
| Сплавы | любые алюминиевые, включая силумины АК9, АК12; магний, титан | хуже идёт на сплавах с кремнием и медью |
| Подготовка | обезжиривание; травление обычно не нужно | обезжиривание и травление |
Если детали нужен защитный или декоративный слой до 60 мкм, обычно хватает анодирования: оно дешевле и выполняется на многих производствах. Подробнее — на странице анодного оксидирования алюминия. ПЭО выбирают, когда нужны износостойкость, электроизоляция или покрытие на силумине и магнии.
Режимы плазменно-электролитического оксидирования
| Режим | Как подаётся ток | Какое покрытие получается |
|---|---|---|
| Анодный | деталь — только анод, постоянный или импульсный ток | толстый, но пористый и шероховатый слой; верх хрупкий; для теплозащиты |
| Анодно-катодный | на деталь поочерёдно подают положительные и отрицательные импульсы | плотная керамика с большой долей корунда и меньшей шероховатостью; самый распространённый режим |
| Биполярный импульсный | программируемые импульсы частотой до десятков килогерц | тонкий плотный слой с высокими диэлектрическими свойствами |
| Катодный (электролитно-плазменное полирование) | деталь — катод, вокруг неё парогазовая оболочка | слой не растёт: поверхность очищается и сглаживается до блеска |
Сплавы для плазменного оксидирования

Плазменно-электролитическое оксидирование подходит только для так называемых вентильных металлов: их оксидная плёнка проводит ток в одну сторону и не растворяется в электролите. Сталь, медь и латунь этим методом не обрабатывают.
- Алюминиевые сплавы — любые, включая литейные силумины АК9, АК12 и дюралюмин Д16: кремний и медь встраиваются в керамику в виде муллита и шпинелей.
- Магниевые сплавы МА2, МА8 — прочные и лёгкие, но быстро корродируют; ПЭО даёт слой из форстерита и оксида магния — одну из самых надёжных защит магния.
- Титан ВТ1-0, ВТ6 — покрытие снижает склонность титана к задирам, даёт биоактивный слой для имплантатов и цвет без красителей.
- Цирконий, ниобий, тантал — износостойкие покрытия для химического машиностроения и атомной энергетики.
Свойства и толщина покрытия ПЭО
Покрытие состоит из трёх слоёв: тонкого переходного у металла, который держит сцепление, плотного рабочего слоя с корундом и наружного пористого слоя. Состав керамики зависит от электролита: в силикатном в слое образуются силикаты, в фосфатном — фосфаты.
| Свойство | Значение | Что учесть |
|---|---|---|
| Толщина покрытия | обычно 20–200 мкм, до 300 мкм | чем толще слой, тем выше шероховатость |
| Рост размера | наружу растёт 30–50 % толщины слоя | при слое 100 мкм размер увеличится на 30–50 мкм на сторону |
| Шероховатость | выше исходной: поверхность похожа на мелкую шкурку | для узлов трения пористый слой снимают шлифованием и притиркой |
| Сцепление | слой вырастает из металла основы, а не наносится сверху | покрытие не отслаивается, как краска или гальваника |
| Равномерность | разряды горят по всей поверхности, включая отверстия и резьбу | глубокие узкие каналы покрываются тоньше |
Оборудование и состав электролита для ПЭО
| Оборудование | Назначение |
|---|---|
| Источник питания ПЭО | выдаёт 400–1000 В и формирует анодно-катодные импульсы частотой от 50 Гц до десятков килогерц; самая дорогая часть установки |
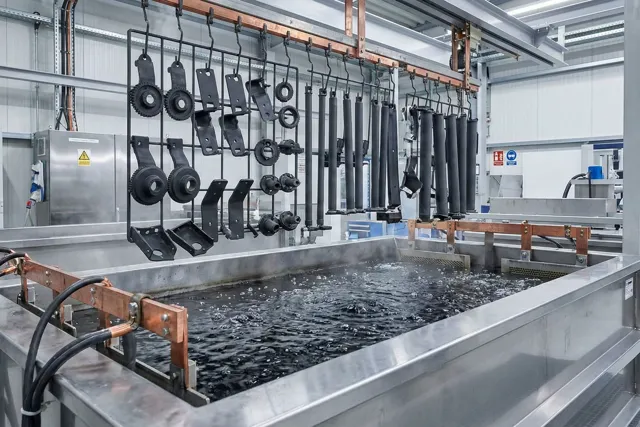
| Ванна (реактор) | из нержавеющей стали, которая служит вторым электродом, или из термостойкого полимера с катодными пластинами; с перемешиванием электролита насосом или воздухом |
| Холодильная установка | разряды быстро греют раствор; температуру электролита держат на 15–30 °C, перегрев ведёт к браку |
| Подвески | из того же металла, что деталь, с большим сечением: плотность тока доходит до 20–50 А/дм² |

Электролиты ПЭО — слабощелочные водные растворы солей: чаще всего гидроксид калия 1–3 г/л с силикатом натрия (жидким стеклом) или полифосфатами, иногда с алюминатами. В них нет серной и хромовой кислот, как при анодировании, и раствор не выделяет едких паров.
Этапы плазменно-электролитического оксидирования
-
1
Подготовка
Обезжиривание от консервационной смазки и стружки, промывка. Глубокое травление не нужно: разряды очищают поверхность в первые секунды.
-
2
Монтаж на подвеску
Детали крепят болтами или тугой посадкой: искрение на контакте прожигает деталь.
-
3
Оксидирование
Подача напряжения, зажигание микроразрядов, рост слоя до заданной толщины — от 30 минут до 2 часов.
-
4
Промывка и сушка
Промывка в проточной и дистиллированной воде от силикатов, сушка тёплым воздухом.
-
5
Финишная обработка
Для узлов трения — шлифование или хонингование пористого слоя до Ra 0,4–0,8, пропитка фторопластом или сухой смазкой.
Обозначение на чертеже и контроль качества покрытия
- ГОСТ на плазменно-электролитическое оксидирование нет: процесс ведут по техническим условиям предприятия с составом электролита, режимом тока и свойствами покрытия
- На чертеже указывают метод и толщину слоя, например «МДО 50 мкм», и припуск 10–15 мкм на шлифование, если поверхность работает на трение
- Контроль: толщина покрытия вихретоковым прибором, микротвёрдость по Виккерсу на образцах-свидетелях, напряжение пробоя для электроизоляционных покрытий
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.
Оплата и документы
- Работаем с юридическими лицами: договор и счёт, акт выполненных работ и другие необходимые документы предоставляются исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о плазменно-электролитическом оксидировании
Чем ПЭО отличается от анодирования
Анодирование идёт в кислоте при напряжении до 100 В и даёт слой до 60 мкм. При ПЭО напряжение в сотни вольт, на детали горят микроразряды, и слой до 200–300 мкм содержит корунд — он в несколько раз твёрже анодного.
Можно ли покрыть методом ПЭО сталь
Нет. Метод работает только на вентильных металлах: алюминии, магнии, титане, цирконии, ниобии и тантале. Для стали применяют другие покрытия — например, твёрдое хромирование.
Изменятся ли размеры детали после микродугового оксидирования
Да: наружу растёт 30–50 % толщины слоя. Конструктор закладывает это в размеры и оставляет припуск на шлифование рабочих поверхностей.
Почему поверхность после ПЭО шероховатая
Каждый микроразряд оставляет кратер. Наружный пористый слой снимают шлифованием, под ним — твёрдый рабочий слой. Поры можно пропитать фторопластом.
Рассчитать покрытие: плазменно-электролитическое оксидирование
Оставьте телефон и почту — технолог уточнит сплав, толщину и требования к покрытию и назовёт стоимость и срок.