

Щелочное оксидирование
Щелочное оксидирование (воронение, химическое чернение) — обработка стальных деталей в горячем щелочном растворе: на поверхности растёт чёрная плёнка толщиной 1–3 мкм, размеры детали не меняются.
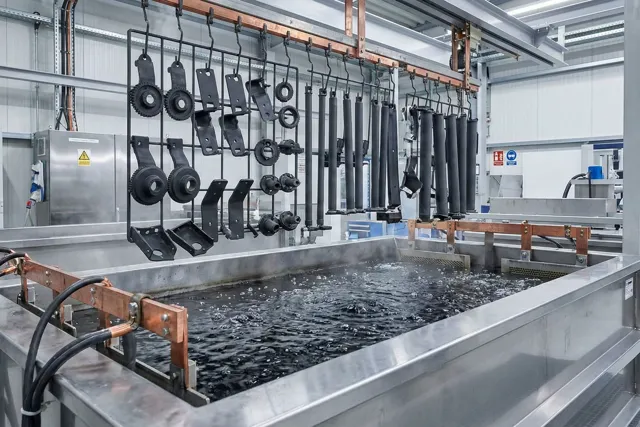
На гальваническом участке технопарка — детали размером до 700 мм, обозначение в чертеже Хим.Окс, Хим.Окс.хр, с промасливанием.
- Обозначение в чертеже: Хим.Окс, Хим.Окс.хр
- Детали до 700 мм
- Покрытие проверяем перед отгрузкой партии
Щелочное оксидирование на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Оксидирование, фосфатирование, оксидирование с хроматированием, с промасливанием | Сталь | Хим.Окс, Хим.Фос, Хим.Окс.хр, опционально промасливание | — | 700 |
Оксидное покрытие — слой оксида железа (магнетита) толщиной 1–3 мкм. Сама по себе эта плёнка имеет пористую структуру и без дополнительной обработки слабо защищает от коррозии. Поры удерживают масло: после промасливания оксидная плёнка становится влагостойким барьером, и защитные свойства покрытия растут в разы. Сочетание «оксид + масло» — стандартная защита от коррозии для измерительного инструмента, крепежа и деталей машин.
Цели и применение щелочного оксидирования

Химическое щелочное оксидирование решает комплекс инженерных задач, где применение толстых гальванических или лакокрасочных покрытий технологически недопустимо:
- Антикоррозионная защита точных деталей — Покрытие надежно защищает металл от атмосферной коррозии (при условии промасливания) в условиях нормальной и повышенной влажности, не требуя пересчета допусков на посадку.
- Удержание смазки в узлах трения — Пористая магнетитовая пленка прекрасно удерживает масло в узлах трения (зубчатых колесах, направляющих, кулачковых механизмах), предотвращая сухое трение и задиры металла в момент пуска механизмов.
- Антибликовое покрытие — Глубокий чёрный цвет оксидной пленки практически не отражает свет. Это критически важно для внутренних поверхностей оптических приборов, корпусов объективов и деталей лазерной техники.
- Декоративный чёрный цвет — Процесс придает изделиям благородный, ровный чёрный или иссиня-чёрный (антрацитовый) цвет, подчеркивающий качество механической обработки (сохраняется блеск полированных деталей и матовость шлифованных).
Высокотемпературное оксидирование стали в щелочном растворе
Основной промышленный метод. Детали выдерживают в растворе едкого натра (NaOH) с добавлением нитрита (NaNO₂) и нитрата натрия (NaNO₃) при температуре 135–145 °C. Формирует самую глубокую, прочную и качественную чёрную магнетитовую пленку, устойчивую к механическому истиранию.
Марки стали для щелочного оксидирования
Химический состав расплава должен быть строго адаптирован под конкретную марку стали, так как легирующие элементы меняют кинетику реакции:
- Углеродистые конструкционные и инструментальные стали (Ст10, Ст20, 45, У8, У10): Оксидируются хорошо. В стандартном растворе (при 138–140 °C) образуют ровную, насыщенную чёрную пленку. Чем выше содержание углерода, тем быстрее протекает процесс и тем глубже цвет.
- Низколегированные стали (40Х, 30ХГСА) — Наличие хрома, кремния и марганца пассивирует поверхность. Для их чернения необходимо повышать температуру кипения раствора до 142–148 °C (за счёт увеличения концентрации щелочи) или применять двухстадийное оксидирование в ваннах с разным составом. В противном случае деталь приобретет рыжий или красноватый оттенок вместо чёрного.
- Чугуны (СЧ15, СЧ20) — Чугун оксидируется очень плохо из-за высокого содержания кремния и графита, которые образуют на поверхности грязно-коричневый налет. Для успешного чернения чугуна соотношение окислителей (нитрита к нитрату) должно быть резко изменено, а температура поднята до 150 °C.
- Высоколегированные и нержавеющие стали (12Х18Н10Т, 40Х13) — В стандартных щелочных расплавах не оксидируются. Хром образует химически инертную пленку. Для чернения нержавейки применяются совершенно другие, агрессивные кислотные расплавы (на основе бихроматов и серной кислоты).
Особенности химического щелочного оксидирования стали

Процесс конверсионного покрытия принципиально отличается от нанесения гальванического цинка или никеля:
- Размеры детали почти не меняются — Магнетитовая пленка формируется путем окисления самого металла. Толщина слоя 1–3 мкм, большая часть плёнки «врастает» в металл, поэтому размер детали меняется на доли микрона. Это позволяет чернить микрометры, калибры, лезвия скальпелей и прецизионные подшипники без риска заклинивания.
- Закалка детали сохраняется — Температура кипения щелочного раствора составляет около 140 °C. Эта температура значительно ниже температуры низкого отпуска сталей (160–200 °C). Следовательно, пружины, режущий инструмент и закалённые шестерни не "отпускаются" (не теряют свою твёрдость и упругость) в процессе воронения.
- Очищающее действие раствора — Кипящий раствор каустической соды (NaOH) активно омыляет животные и растительные жиры. Хотя предварительное обезжиривание строго обязательно, сама ванна оксидирования обладает мощным очищающим эффектом, что минимизирует брак из-за плохой подготовки поверхности.
- Водородное охрупчивание — В отличие от гальваники, в самой ванне щелочного оксидирования водород не выделяется. Однако водород может проникнуть в металл на этапе кислотного травления (снятия ржавчины перед чернением). Если детали пружинные (более 40 HRC), травление следует заменять пескоструйной обработкой или проводить дегазацию.
Преимущества щелочного оксидирования
Щелочное оксидирование выбирают по технологическим и экономическим причинам:
- Проникающая способность — Химический раствор затекает в глухие отверстия, мелкие резьбы, капилляры и пружинные витки. Чёрной становится 100% поверхности детали сложнейшей геометрической формы, чего невозможно достичь напылением краски или гальваникой.
- Отсутствие электрических контактов — Детали не нужно поштучно крепить на подвески. Болты, гайки, шайбы и мелкие пружины оксидируются массово — насыпью в перфорированных стальных сетках или барабанах, что снижает стоимость обработки партии.
- Устойчивость к температурам — Пленка Fe₃O₄ термически стабильна. В отличие от полимерных покрытий, оксидированные детали могут работать при температурах до 200–300 °C: масло выгорит, но чёрный оксид железа останется.
Щелочное оксидирование и другие виды оксидирования

Щелочное оксидирование стали идёт в горячем концентрированном растворе щёлочи с окислителями при температуре около 140 °C: на поверхности растёт чёрная плёнка магнетита толщиной 1–3 мкм. Размеры детали не меняются, поэтому так обрабатывают инструмент, крепёж и детали точной механики, а для защиты от коррозии плёнку обязательно пропитывают маслом.
Оксидированием называют несколько разных технологий: слой оксида получают химическим способом в растворе или электрохимическим — током. Метод выбирают по металлу детали и по тому, какие защитные свойства нужны.
| Метод | Металл | Покрытие | На участке технопарка |
|---|---|---|---|
| Щелочное (химическое) оксидирование | Углеродистые и низколегированные стали | Чёрная плёнка 1–3 мкм, защита от коррозии с промасливанием | Да — Хим.Окс, Хим.Окс.хр |
| Анодное оксидирование (анодирование) | Алюминий и его сплавы | Оксидный слой, полученный током; твёрже и толще химического | Да — Ан.Окс.нв, Ан.Окс.нхр |
| Химическое оксидирование алюминия | Алюминий и его сплавы | Тонкая электропроводная или фосфатная плёнка | Да — по чертежу |
| Кислотное оксидирование | Нержавеющие стали, медь | Чёрная плёнка в кислотных растворах | Нет |
Для нержавеющей стали и меди технопарк выполняет химическое пассивирование — оно повышает коррозионную стойкость без изменения цвета.
ГОСТ и обозначение в чертеже для щелочного оксидирования
- Стандарты — общие требования к покрытиям — ГОСТ 9.301-86, обозначение в чертеже — ГОСТ 9.306-85.
- Хим.Окс — химическое оксидирование стали.
- Хим.Окс.хр — химическое оксидирование с хроматированием.
- Промасливание — по требованию чертежа: после оксидирования детали пропитывают маслом, обозначение дополняют «прм».
Если в чертеже обозначения нет, технолог предложит покрытие по условиям работы детали.
Этапы щелочного оксидирования стали

Технология щелочного оксидирования включает подготовку поверхности, само оксидирование и промасливание:
- Механическая подготовка — Полировка, шлифовка или пескоструйная очистка. Оксидная пленка полностью копирует рельеф: на полированном металле она будет блестящей, на пескоструенном — глубоко матовой.
- Щелочное обезжиривание — Погружение в нагретый до 70–80 °C раствор с поверхностно-активными веществами (ПАВ) для полного смыва масел и СОЖ. Каскадная промывка в горячей и холодной воде.
- Травление — Обработка в ингибированном растворе соляной кислоты (HCl). Кислота снимает микроскопическую ржавчину и активирует поверхность стали, делая её реакционноспособной. Тщательная промывка.
- Щелочное оксидирование — Детали в стальных сетках погружаются в бурно кипящий расплав (140 °C). В первые минуты металл покрывается тонкой пленкой, которая постепенно утолщается, меняя цвет от коричневого до насыщенного чёрного. Процесс длится от 30 до 50 минут.
- Промывка и омыление — Интенсивный смыв густой щелочи в ваннах улавливания, затем в холодной проточной воде. Сушка горячим воздухом.
- Промасливание — Ещё горячие (после сушки) чёрные детали опускаются в ванну с нейтральным индустриальным маслом, нагретым до 105–115 °C. При погружении остатки влаги из микропор оксида выкипают (масло перестает пениться), а смазка заполняет освободившееся пространство, создавая непроницаемый гидрофобный антикоррозионный барьер. Детали извлекаются, излишки масла стекают, и продукция отправляется на ОТК.
Как заказать щелочное оксидирование
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка, нанесение покрытия и финишная обработка на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о щелочном оксидировании
Какого размера детали принимаете на щелочное оксидирование
Наибольший габарит детали — до 700 мм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Хим.Окс, Хим.Окс.хр. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Рассчитать стоимость: щелочное оксидирование
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.