

Термодинамическое цинкование
Термодинамическое цинкование, или термодиффузионное цинкование (ТДЦ, шерардизация), — химико-термическая обработка, при которой поверхность стальной или чугунной детали насыщают цинком из паровой фазы при температуре 380–450 °C. Атомы цинка диффундируют в сталь, и на поверхности вырастает твёрдый сплав железа и цинка Fe-Zn. Покрытие точно повторяет резьбу и полости, не даёт наплывов и не наводороживает металл, поэтому его выбирают для высокопрочного крепежа, пружин и чугунного литья.
- Без водородной хрупкости: сухой процесс без кислот и тока
- Резьба и глухие отверстия без наплывов
- Твёрдость слоя до 450–500 HV против 50 HV у цинка
Где применяют термодиффузионное цинкование
Метод берут для ответственных узлов, где обычная антикоррозионная защита не выдерживает механических или химических нагрузок.
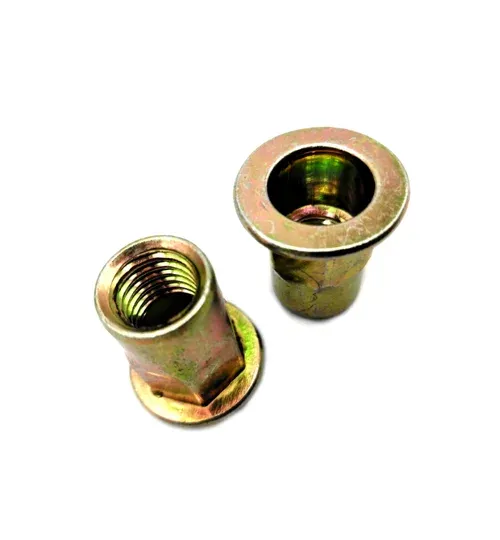
- Высокопрочный крепёж — болты, гайки и шпильки классов прочности 10.9 и 12.9 для мостов и тяжёлого машиностроения: процесс исключает водородное охрупчивание закалённой стали.
- Стойкость к истиранию — слой не сдирается гайковёртом и не скалывается при ударах — нефтепромысловое оборудование, насосно-компрессорные трубы, штанговые насосы.
- Основа под окраску — матовая микрошероховатая поверхность впитывает краску и полимер: получается дуплекс-система цинк плюс лакокрасочное покрытие.
- Детали, которые деформируют — покрытие является частью металла, поэтому пружины, рессоры и гнутые профили после ТДЦ можно деформировать без отслаивания.
Сравнение термодиффузионного, горячего и гальванического цинкования

Термодиффузионный слой отличается от двух других тем, что не лежит на стали, а врастает в неё: цинк и железо образуют сплав, который не отслаивается при ударе и изгибе и держится на резьбе после многократной сборки. Слой повторяет форму детали, поэтому резьбу после покрытия не перенарезают, а толщину слоя учитывают при изготовлении. Водородной хрупкости нет: деталь не бывает в электролите.
| Способ | Как наносят | Толщина и вид | Ограничения |
|---|---|---|---|
| Термодиффузионное (ТДЦ) | сухой процесс в герметичной реторте при 380–450 °C, пары цинка диффундируют в сталь | 15–120 мкм, матовый тёмно-серый сплав Fe-Zn | нагрев до 450 °C: тонкий лист теряет жёсткость |
| Горячее | погружение в расплав цинка около 450 °C | до 150 мкм, блеск или «морозный» узор | заливает резьбу и мелкие отверстия |
| Гальваническое | осаждение из водного раствора под током | 5–20 мкм, блестящий слой | плохо покрывает полости, риск наводораживания закалённой стали |
| Цинкламельное | суспензия цинковых и алюминиевых чешуек, запекание при 200–300 °C | около 10 мкм | уступает ТДЦ по стойкости к истиранию |
Структура и свойства термодиффузионного цинкового покрытия
- Фазовый состав — в покрытии нет наружного слоя мягкого чистого цинка, как при горячем цинковании: весь слой состоит из твёрдых соединений железа и цинка — дельта- и дзета-фаз. Поэтому он не блестит, но стоек к истиранию.
- Без наплывов и слипания — детали вращаются в реторте вместе с инертным наполнителем — кварцевым песком или корундом. Жидкой фазы нет, мелкие детали не слипаются, слой ложится параллельно профилю резьбы.
- Толщина от 15 до 120 мкм — задаётся температурой, временем выдержки и дозой цинковой пудры под климатические условия детали.
- Коррозионная стойкость — при равной толщине сплав Fe-Zn растворяется в агрессивной среде в 1,5–2 раза медленнее, чем гальванический цинк.
Какие металлы цинкуют термодиффузионным способом

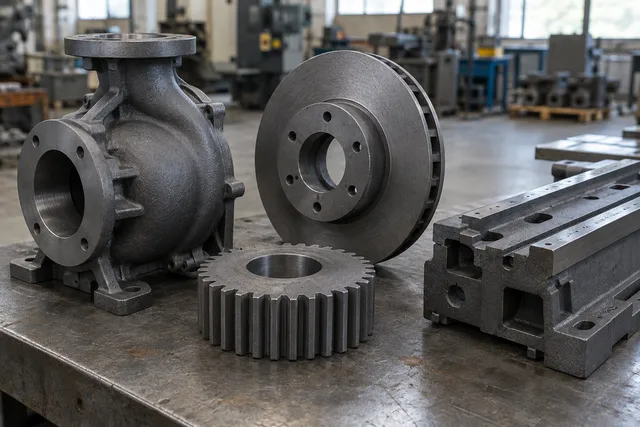
Детали при термодиффузионном цинковании прогреваются на несколько сотен градусов, поэтому для закалённых пружин и высокопрочного крепежа режим сверяют с маркой стали: температура процесса не должна быть выше температуры отпуска, иначе деталь потеряет твёрдость. Чугун и стальное литьё цинкуют этим способом охотно: порошок цинка проникает в поры и неровности отливки, и слой выходит сплошным там, где гальванический цинк ложится пятнами. Перед покрытием детали очищают от окалины и ржавчины дробью или абразивом.
| Материал | Особенность |
|---|---|
| Закалённые, пружинные и высокоуглеродистые стали: 45, 65Г, 30ХГСА | водород не выделяется; температура процесса близка к температуре среднего отпуска, и цинкование совмещают с термообработкой |
| Чугун: серый, ковкий, высокопрочный | пары цинка проникают в поры и микротрещины литья — подробнее на странице цинкования чугуна |
| Порошковые (спечённые) детали | газообразный цинк закрывает поры, где при гальванике остался бы электролит |
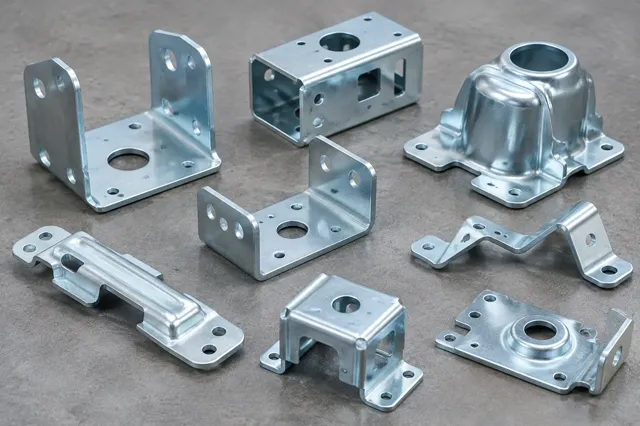
| Низкоуглеродистая сталь Ст3 | цинкуется хорошо, но тонкие штампованные детали при 380–450 °C отжигаются и теряют жёсткость |
Преимущества термодинамического цинкования

- Проникает в глухие отверстия, полости труб, щели сварных швов и между витками сжатых пружин
- Без кислотных ванн и токсичных стоков: процесс идёт в замкнутой реторте
- Под окраску и обрезинивание не нужно фосфатирование — поверхность уже шероховатая
- При сварке выделяет меньше паров оксида цинка, чем горячее покрытие
Для крепежа с гальваническим покрытием водород удаляют отдельной операцией — см. обезводороживание при цинковании; выбор покрытия для болтов — на странице цинкования болтов.
Этапы термодиффузионного цинкования

-
1
Абразивная очистка
Дробь снимает окалину, ржавчину и формовочную землю до степени Sa 2.5: кислотного травления нет, водород не попадает в металл.
-
2
Загрузка в реторту
Детали засыпают в герметичный барабан вместе с цинковой пудрой, инертным наполнителем и активатором.
-
3
Нагрев и диффузия
Реторта вращается в печи при 380–450 °C от 1,5 до 4 часов: цинк переходит в пар и диффундирует в сталь.
-
4
Охлаждение
Реторту вращают до остывания ниже 100 °C, чтобы горячий цинк не окислился при вскрытии.
-
5
Выгрузка и пассивация
На вибросите отделяют детали от смеси, промывают и пассивируют в фосфатном или хроматном растворе для закрытия пор.
-
6
Сушка и контроль
Сушка при 80–100 °C, замер толщины магнитным прибором, проверка резьбы калибрами.
ГОСТ и обозначение термодиффузионного покрытия
| Документ | Что задаёт |
|---|---|
| ГОСТ Р 9.316-2006 | покрытия термодиффузионные цинковые: общие требования и методы контроля |
| ISO 17668 | цинковые диффузионные покрытия на чёрных металлах |
| Чертёж | шифр покрытия ТДЦ и класс толщины |
| Сертификат качества | толщина покрытия и результат испытания в камере соляного тумана |
Стойкость в камере соляного тумана — от 500 до 1500 часов в зависимости от толщины и пассивации. Пришлите чертёж — технолог подберёт толщину покрытия и назовёт стоимость.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термодинамическом цинковании
Чем термодинамическое цинкование отличается от термодиффузионного
Это одно и то же: термодинамическим чаще называют метод в рекламе, в стандарте он называется термодиффузионным цинкованием, за рубежом — шерардизацией.
Почему ТДЦ подходит для высокопрочных болтов
В процессе нет кислотного травления и электролиза, поэтому водород в сталь не попадает и болт классов 10.9 и 12.9 не теряет пластичность.
Нужно ли прогонять резьбу после термодиффузионного цинкования
Нет. Слой ложится равномерно по профилю резьбы без наплывов, в отличие от горячего цинкования.
Какой толщины бывает покрытие
От 15 до 120 мкм — по условиям работы детали и требованиям чертежа.
Можно ли красить детали после ТДЦ
Да, матовая шероховатая поверхность хорошо держит краску без фосфатирования. Такая дуплекс-система служит дольше, чем цинк или краска по отдельности.
Рассчитать термодиффузионное цинкование
Оставьте телефон — технолог уточнит материал, класс прочности и требования к покрытию и назовёт стоимость и срок.