Вакуумная термообработка деталей
Закалка, отпуск и отжиг в вакуумной печи без окалины.
 Промышленный

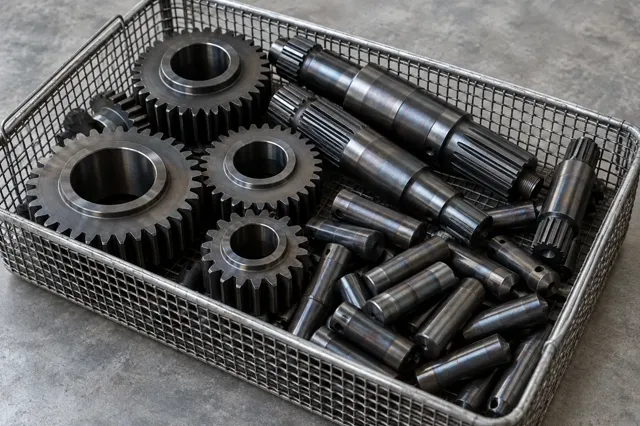
Термическую обработку металла выполняем по марке материала и требованиям вашего чертежа: закалку, отпуск, цементацию и лазерное упрочнение стальных деталей, штамповой оснастки и инструмента.
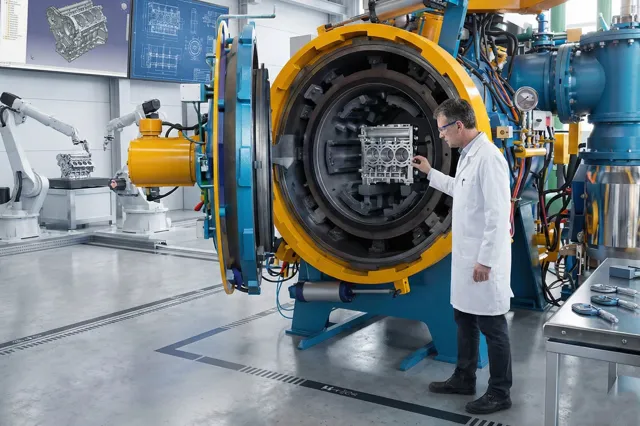
На термическом участке технопарка — вакуумная печь (садка до 200 кг), линия модульного типа для цементации (садка до 150 кг) и комплекс лазерного упрочнения мощностью 3 кВт.
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
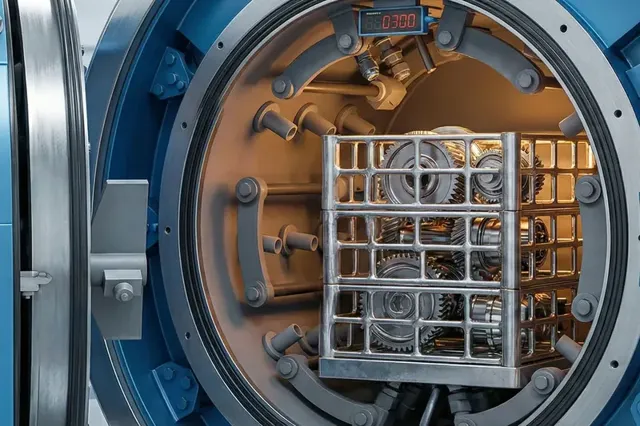
Вакуумная электропечь с конвекционным нагревом и 10-барной системой охлаждения ВП-ЗГ-85 обеспечивает высококачественную термообработку стальных деталей — закалку, отпуск и магнитный отжиг — в вакуумной среде с минимальными деформациями и максимальной чистотой поверхности.
Закалка, отпуск и отжиг в вакуумной печи без окалины.
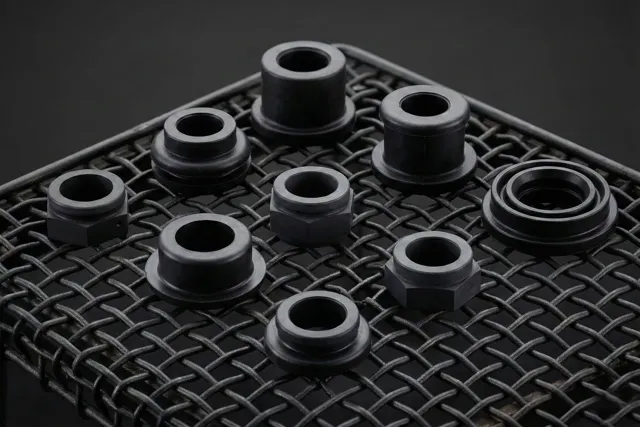
Модульная линия: цементация, закалка и отпуск.
Местное упрочнение на глубину 0,1–2,0 мм.

Закалка и отпуск конструкционных сталей в печи.

Насыщение поверхности стали углеродом.

Снятие напряжений после сварки.

Термический участок и механический цех работают на одной площадке технопарка, поэтому изготовление деталей можно заказать целиком: заготовка, черновая обработка, термообработка металла и чистовые операции без перевозки между подрядчиками.
Припуск под шлифовку и последовательность операций технологи цехов согласуют между собой, а заказчик получает готовую деталь с одной приёмкой.

Все четыре марки закаливаются, но ведут себя по-разному. Сталь 45 углеродистая: её закаливают в воде, прокаливается она неглубоко, поэтому её берут для валов и осей среднего сечения. Сталь 40Х за счёт хрома прокаливается глубже и закаливается в масле с меньшим риском трещин. Стали 20Х13 и 40Х13 нержавеющие: после закалки и отпуска они сохраняют стойкость к коррозии, а 40Х13 к тому же даёт твёрдость для режущего и мерительного инструмента.
| Марка стали | Область применения после термообработки |
|---|---|
| Сталь 40Х | Стартер-генераторы, общее машиностроение, ответственные изделия. Обеспечивает высокую твёрдость и прочность. |
| Сталь 40Х13 | Коррозионностойкие элементы: электротехнические изделия, центробежные насосы, дизельные агрегаты. |
| Сталь 20Х13 | Машиностроение, изделия железнодорожного транспорта. Жаропрочные и нержавеющие свойства. |
| Сталь 45 | Детали машин, ж/д транспорт, электротехника. Оптимальное сочетание прочности и стоимости. |
Термическая обработка необходима на разных этапах жизненного цикла изделия:
Все процессы регламентированы стандартами:

Нагрев до критических температур с последующим очень медленным охлаждением (часто вместе с печью). Цель: получение равновесной структуры, снятие напряжений и снижение твёрдости.
Нагрев выше критической точки и охлаждение на спокойном воздухе. Позволяет получить более мелкозернистую структуру, чем при отжиге, и подготовить металл к закалке.
Нагрев до температур выше критических (Ac3 или Ac1) с последующим быстрым охлаждением в воде, масле или полимерных средах. Формирует структуру мартенсита — максимально твёрдую фазу стали.
Обязательная стадия после закалки. Нагрев до умеренных температур (150–650 °C) для снижения хрупкости и повышения вязкости при сохранении высокой прочности.
Суть термической обработки заключается в перестройке кристаллической решетки железа. При нагревании происходит переход из низкотемпературной формы (феррит, решетка ОЦК) в высокотемпературную фазу — аустенит (решётка ГЦК), способную растворять в себе большое количество углерода.
При быстром охлаждении (закалке) углерод не успевает выйти из решетки, фиксируя искаженное напряжённое состояние — мартенсит. Именно это состояние обеспечивает металлу его экстремальную твёрдость. Процесс отпуска позволяет «расслабить» эти напряжения, превращая мартенсит закалки в мартенсит отпуска, троостит или сорбит, в зависимости от температуры отпуска.
| Задача | Оборудование участка | Ограничение по детали |
|---|---|---|
| Закалка и отпуск без окалины, магнитный отжиг | Вакуумная электропечь с конвекционным нагревом | Камера 600 × 400 × 400 мм, садка до 200 кг |
| Цементация, закалка и отпуск партии деталей | Линия термообработки модульного типа | Садка Ø 430 мм высотой 600 мм, до 150 кг |
| Упрочнение кромки или отдельного участка готовой детали | Комплекс лазерного упрочнения | Зона 1000 × 1000 × 400 мм, слой 0,1–2,0 мм |
Если деталь не помещается в рабочую зону или нужен другой вид обработки, технолог скажет об этом сразу после разбора чертежа.

Цену работы технолог рассчитывает по чертежу детали. На стоимость термообработки металла влияют:
Для расчёта стоимости отправьте заявку с чертежом: технолог свяжется с вами, уточнит данные и назовёт цену и срок.
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
Обработка на термическом участке технопарка по согласованному режиму.
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт; линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг; комплекс лазерного упрочнения — мощность излучения 3 кВт, зона обработки 1000 × 1000 × 400 мм, глубина упрочнения 0,1–2,0 мм.
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53