

Термическая обработка гидрирование водородом
Термоводородную обработку (гидрирование) титановых сплавов технолог технопарка обсуждает по задаче: режим зависит от сплава и требуемой структуры.
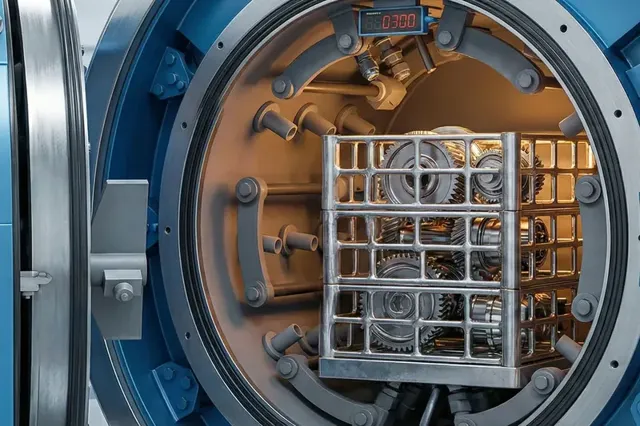
На термическом участке технопарка — вакуумная печь с камерой 600 × 400 × 400 мм, садка до 200 кг.
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Термическая обработка гидрирование водородом: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Суть технологии заключается во временном введении водорода в кристаллическую решетку металла при высоких температурах (гидрирование). Водород выступает как мощный стабилизатор β-фазы: он снижает температуру полиморфного превращения, радикально повышает пластичность металла и снижает сопротивление деформации. Находясь в гидрированном состоянии, металл легко куется, штампуется и подвергается фазовой перекристаллизации. Финальным и абсолютно обязательным этапом ТВО является глубокий вакуумный отжиг (дегазация), в ходе которого водород полностью удаляется из изделия. В результате металл возвращает свой исходный химический состав, но приобретает феноменально мелкую (ультрамелкозернистую или нанокристаллическую) структуру и повышенные механические свойства.
Цели и применение гидрирования водородом

Термоводородная обработка открыла новые горизонты в авиакосмическом и медицинском материаловедении, позволяя создавать изделия, которые невозможно получить классическими методами. Основные цели процедуры:
- Эффект сверхпластичности — Насыщение водородом снижает усилия при горячей штамповке титановых сплавов на 30–50%. Это позволяет изготавливать детали сложнейшей аэродинамической формы за один переход без разрушения заготовки.
- Наноструктурирование (измельчение зерна) — Циклы выделения и растворения гидридов внутри матрицы приводят к дроблению зерен до субмикронных размеров, что увеличивает предел прочности и усталостную долговечность на 20–40%.
- Снижение температуры обработки — Временное снижение критических точек позволяет проводить горячую деформацию при более низких температурах, предотвращая окисление и рост зерна.
- Улучшение обрабатываемости резанием — Формирование специфических гидридных структур на промежуточных этапах облегчает фрезерование и токарную обработку вязкого титана.
Область применения: Изготовление лопаток компрессоров газотурбинных двигателей, цельноштампованных полых конструкций для авиации, сверхнадежных медицинских имплантатов, крепежа из высокопрочного титана.
Виды термоводородной обработки

Технология ТВО — это комплексный многоступенчатый процесс, который можно разделить на несколько специфических видов в зависимости от фазовых превращений:
1. Гидрирующий отжиг
Процесс насыщения металла водородом в контролируемой газовой среде. Приводит к образованию твёрдого раствора водорода в металле и выделению дисперсных гидридов. Используется как подготовительная стадия для снижения прочности металла перед тяжёлой пластической деформацией.
2. Водородное фазовый наклеп (ВФН)
Термоциклирование гидрированного металла. При изменении температуры гидриды многократно выпадают в осадок и снова растворяются. Из-за разницы в объёмах фаз внутри решетки возникают микронапряжения (наклеп), которые приводят к мощнейшей рекристаллизации и измельчению макроструктуры.
3. Термомеханическая ТВО
Совмещение гидрирования с пластической деформацией (ковкой, прокаткой). Водород выступает в роли «пластификатора», после чего следует немедленная закалка для фиксации мелкозернистой структуры перед финальной очисткой.
4. Вакуумный дегазационный отжиг
Завершающий и самый ответственный вид обработки. Проводится в глубоком вакууме. Приводит к полному разложению гидридов и эвакуации водорода из металла, возвращая детали химическую чистоту и эксплуатационную надежность.
Температурные режимы и термодинамика

Водород обладает высочайшей диффузионной подвижностью, поэтому процессы легирования и дегазации протекают при строго выверенных температурах, чтобы избежать перегрева базы сплава.
- Гидрирование (Насыщение) — Протекает при температурах 600–850 °C. Повышение температуры ускоряет диффузию газа, но концентрация поглощаемого водорода при этом падает. Требуется точный баланс давления водорода и температуры.
- Температура горячей деформации — Благодаря водороду, штамповку титановых сплавов (например, ВТ6 / Ti-6Al-4V) можно проводить при температурах 750–800 °C вместо классических 900–950 °C, что спасает металл от кислородного газонасыщения.
- Вакуумная дегазация — Требует нагрева до 650–800 °C и выдержки в течение нескольких часов (в зависимости от сечения детали). Только при этих температурах кинетика выделения молекул водорода с поверхности превышает скорость их растворения.
Материалы, для которых подходит обработка
Технология применима исключительно к металлам, образующим эндотермические твёрдые растворы и гидриды. Для сталей и чугунов этот метод категорически не применяется!
- Титановые сплавы (α, α+β, β-классов) — ВТ1-0, ВТ6, ВТ14, ВТ22, ВТ20. Это основной пул материалов. ТВО позволяет превратить литой титан с грубой структурой в материал, сопоставимый по свойствам с кованым.
- Интерметаллиды титана (TiAl) — Крайне хрупкие жаропрочные материалы. Гидрирование — практически единственный способ придать им технологическую пластичность для изготовления лопаток турбин.
- Цирконий и Ниобий — Сплавы для атомной энергетики. ТВО применяется для создания барьерных слоев и управления ориентацией гидридов (защита от растрескивания твэлов).
Упрочняющая термическая обработка заготовок изделия
Парадокс термоводородной обработки заключается в том, что упрочнение происходит в момент избавления от легирующего элемента (дегазации).
В гидрированном состоянии заготовка относительно мягкая (матрица содержит крупные выделения гидридов). Когда гидрированную заготовку помещают в вакуумную печь и начинают откачивать газ, происходит распад гидридных фаз. В местах распада зарождаются тысячи новых, чистых ультрамелких зерен α- и β-фаз титана. Эта субмикрокристаллическая структура блокирует движение дислокаций, обеспечивая готовому изделию беспрецедентный рост прочности и циклической выносливости.
Оборудование для гидрирования водородом
Проведение ТВО — это сложнейшая инженерная задача, требующая оборудования, способного работать как с взрывоопасным водородом, так и с глубоким вакуумом.
| Тип оборудования | Назначение и характеристики |
|---|---|
| Вакуумно-водородные электропечи | Герметичные установки с молибденовыми или вольфрамовыми нагревателями. Способны выдерживать избыточное давление водорода (при насыщении) и обеспечивать нагрев до 1200 °C. Обязательно оснащены взрывозащищенным исполнением (EX). |
| Высоковакуумные насосные системы | Турбомолекулярные и диффузионные насосы, обеспечивающие откачку печи до остаточного давления 10-4...10-5 мм рт. ст. Это критично для полной эвакуации водорода на этапе дегазации. |
| Газовая рампа и системы контроля | Узлы подготовки и подачи газов (аргона сверхвысокой очистки для продувки и генераторы чистого водорода). Оснащены масс-спектрометрами для анализа состава отходящих газов. |
| Изотермические прессы | Установки для горячей деформации гидрированных заготовок с подогреваемыми штампами. |
Стандарты и документы для гидрирования водородом

Работа с водородом и аэрокосмическими сплавами строго регламентирована нормами промышленной безопасности:
- Декларация промышленной безопасности объекта — Разрешительная документация Ростехнадзора на эксплуатацию участка с использованием горючих газов (водорода).
- Технологическая маршрутная карта ТВО — Секретный или запатентованный документ предприятия, регламентирующий парциальное давление водорода, температуру растворения гидридов и скорость вакуумной откачки.
- Акт остаточного газового анализа — Протокол лаборатории, подтверждающий, что концентрация остаточного водорода в детали после дегазации не превышает предельно допустимых норм (обычно 0,005 - 0,015% по массе, согласно ГОСТ или ОСТ).
- Термограмма вакуумной печи — Зафиксированный график нагрева, выдержки и уровня вакуума для приемочной комиссии.
Этапы гидрирования водородом
Алгоритм полного цикла термоводородной обработки, совмещенной с деформацией:
- Подготовка поверхности — Обязательное обезжиривание и лёгкое химическое травление (или пескоструйная очистка). Оксидная пленка на титане является непреодолимым барьером для водорода, её необходимо разрушить перед загрузкой.
- Гидрирование (Насыщение) — Заготовка помещается в печь. Происходит вакуумирование, нагрев, а затем напуск строго дозированного количества водорода (или водород-аргоновой смеси). Заготовка выдерживается до полного растворения газа в объёме металла.
- Горячая деформация — Остывшую гидрированную заготовку извлекают, снова нагревают (уже при более низкой температуре) и формуют в прессах. Металл течет подобно разогретому пластику, идеально заполняя форму штампа.
- Термоциклирование (Опционально) — Нагрев и охлаждение детали для искусственного выделения и растворения гидридов с целью максимального измельчения зерна.
- Вакуумная дегазация — Деталь загружается в вакуумную печь. При постоянной работе высоковакуумных насосов происходит нагрев. Гидриды распадаются, водород диффундирует на поверхность детали и откачивается насосами. Процесс длится, пока масс-спектрометр не перестанет фиксировать ионы водорода в камере.
- Финальный контроль качества — Охлаждение в вакууме. Изъятие свидетелей для проведения спектрального газового анализа, замер механических свойств (предела прочности, пластичности) и ультразвуковая дефектоскопия на отсутствие микропор.
Как заказать гидрирование водородом
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о гидрировании водородом
На каком оборудовании выполняется термическая обработка гидрирование водородом
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.


Вопрос технологу: гидрирование водородом
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.