

Термическая обработка чугуна
Отжиг и закалку чугунных деталей проводим по марке чугуна и требованиям чертежа.
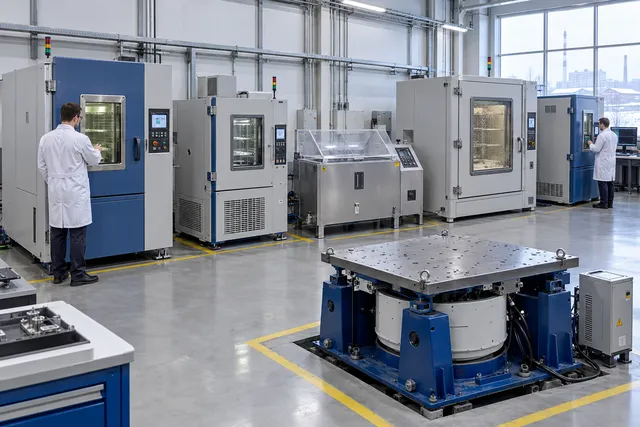
На термическом участке технопарка — вакуумная печь (садка до 200 кг) и линия термообработки модульного типа (садка до 150 кг).
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Термическая обработка чугуна: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
- Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Особенность термической обработки чугуна заключается в том, что графитовые включения в процессе большинства видов термообработки практически не изменяют свою форму и размеры (за исключением длительного отжига белого чугуна на ковкий). Все фазовые превращения происходят исключительно в металлической матрице (превращение феррита в аустенит, растворение вторичного цементита, образование перлита или мартенсита). Управляя этими процессами, металлурги способны снять опасные литейные напряжения в тяжёлых станинах, радикально улучшить обрабатываемость резанием или превратить хрупкую отливку в высокопрочную деталь, превосходящую по износостойкости углеродистую сталь.
Виды чугуна и их свойства

Серый чугун с пластинчатым графитом хорошо гасит вибрацию и стоек к износу, поэтому из него льют станины, корпуса и тормозные диски, но закалкой его прочность почти не поднять. Высокопрочный чугун с шаровидным графитом ведёт себя ближе к стали: его закаливают и отпускают, получая детали, которые заменяют стальные поковки. Белый чугун твёрд и хрупок и идёт в основном на износостойкие детали или на отжиг в ковкий чугун.
Чугун — сплав железа с углеродом, в котором углерода больше 2,14 %, обычно 2,5–4 %. Свойства чугуна определяет то, в какой форме находится углерод: в виде графита или в виде твёрдого цементита. От этого же зависит, какую термообработку чугун принимает и что она даёт.
| Вид чугуна | Форма графита | Марки | Свойства и термообработка |
|---|---|---|---|
| Серый | пластинчатый | СЧ15, СЧ20, СЧ25 | хорошо льётся и гасит вибрации, но хрупок; отжиг для снятия напряжений, закалка рабочих поверхностей |
| Высокопрочный | шаровидный | ВЧ40, ВЧ50, ВЧ60 | прочность близка к стали; нормализация, закалка и отпуск, изотермическая закалка |
| Ковкий | хлопьевидный | КЧ35-10, КЧ45-7 | получают длительным графитизирующим отжигом белого чугуна; пластичнее серого |
| Белый | графита нет, углерод в цементите | — | очень твёрдый и хрупкий, износостойкий; основа для ковкого чугуна |
Поэтому режим назначают по виду чугуна и химическому составу отливки: температура нагрева, время выдержки и скорость охлаждения для серого и высокопрочного чугуна разные. Медленное охлаждение с печью даёт мягкую ферритную основу, охлаждение на воздухе — более прочную перлитную, быстрое охлаждение — твёрдый мартенсит, который затем смягчают отпуском.
Цели и применение термообработки чугуна
Литые чугунные заготовки часто обладают существенными недостатками: высокой хрупкостью, наличием твёрдых отбеленных участков (карбидов) на кромках и колоссальными внутренними напряжениями из-за неравномерного остывания в земляной форме. Термообработка решает следующие задачи:
- Снятие остаточных литейных напряжений — Предотвращение самопроизвольного коробления (искривления) и образования трещин в массивных отливках с разной толщиной стенок с течением времени.
- Устранение отбела (смягчение) — Разложение твёрдого структурного свободного цементита на феррит и графит для обеспечения возможности фрезерования и токарной обработки отливок.
- Повышение износостойкости и прочности — Формирование перлитной, бейнитной или мартенситной матрицы в деталях, работающих в условиях интенсивного трения.
Область применения: Направляющие тяжёлых металлорежущих станков, блоки цилиндров и коленчатые валы ДВС, прокатные валки, тормозные барабаны, зубчатые колеса редукторов, корпуса насосов и тяжёлая запорная арматура.
Виды термической обработки чугуна

В зависимости от исходной структуры и требуемых характеристик, чугунные отливки подвергают следующим видам термического воздействия:
1. Отжиг для снятия напряжений
Низкотемпературный отжиг (искусственное старение). Заменяет длительное (до нескольких лет) естественное старение отливок на открытом воздухе. При этом фазовых превращений не происходит, структура матрицы и твёрдость чугуна не меняются, но внутренние напряжения снижаются на 80–90% за счёт микропластических деформаций.
2. Графитизирующий отжиг
Высокотемпературный отжиг для устранения «отбела» (твёрдых участков цементита) в тонких сечениях отливок из серого чугуна. При длительной выдержке при высоких температурах цементит распадается на аустенит и графит. После медленного охлаждения чугун становится мягким, легко поддающимся механической обработке.
3. Нормализация
Нагрев отливки выше критических точек с последующим охлаждением на спокойном воздухе. Цель — получить однородную перлитную матрицу с высокой дисперсностью. Нормализация повышает прочность, износостойкость и несущую способность чугуна (особенно высокопрочного ВЧ).
4. Закалка и отпуск
Объёмная или поверхностная закалка (ТВЧ) с последующим отпуском для получения высокой твёрдости (мартенсит или сорбит отпуска) на рабочих поверхностях деталей (например, кулачки распредвалов или направляющие станин).
Температурные режимы термообработки чугуна
Чугун крайне чувствителен к термическому шоку из-за низкой пластичности. Нагрев и охлаждение должны проводиться плавно, чтобы температурные градиенты не разорвали деталь.
- Снятие напряжений (Старение) — Нагрев до 500–600 °C. Скорость нагрева не должна превышать 50–100 °C в час. Выдержка из расчёта 2-3 часа на каждые 25 мм максимального сечения, затем медленное охлаждение вместе с печью до 200 °C.
- Смягчающий отжиг (от отбела) — Нагрев до 850–950 °C. Выдержка от 1 до 5 часов для полного распада первичного цементита.
- Закалка — Нагрев под закалку производится до 850–930 °C. Охлаждение обычно ведётся в масле, так как охлаждение чугуна в воде часто приводит к образованию сквозных закалочных трещин.
Материалы, для которых подходит обработка
Термообработке поддаются все основные промышленные виды чугунов:
- Серые чугуны (СЧ15, СЧ20, СЧ35) — Содержат пластинчатый графит. В основном подвергаются отжигу для снятия напряжений и поверхностной закалке направляющих.
- Высокопрочные чугуны (ВЧ40, ВЧ60) — Графит имеет шаровидную форму. Отлично поддаются всем видам термического упрочнения (нормализации, закалке с отпуском).
- Ковкие чугуны (КЧ35-10) — Получаются путем многодневного графитизирующего отжига (томления) отливок из белого чугуна при 950–1000 °C, в результате которого образуется хлопьевидный углерод отжига.
Упрочняющая обработка: Изотермическая закалка (ADI)
Самым современным и эффективным методом упрочнения высокопрочного чугуна (ВЧ) является изотермическая закалка с образованием аусферритной (бейнитной) структуры — получение так называемого ADI (Austempered Ductile Iron).
Процесс состоит в нагреве деталей до 850–950 °C и последующем резком переносе в соляную ванну с температурой 250–400 °C. Деталь выдерживается в расплаве соли до полного бейнитного превращения. В результате получается материал, сочетающий прочность высоколегированной закалённой стали (предел прочности до 1600 МПа) с высокой ударной вязкостью, отличными антифрикционными свойствами и способностью гасить вибрации.
Оборудование для термообработки чугуна

Главный риск при термообработке чугуна — трещины от разницы температур между тонкими и толстыми стенками отливки. Поэтому нагрев и охлаждение ведут медленно, ступенями, а режим подбирают по самой массивной части. Чтобы снять литейные напряжения перед механической обработкой, отливку отжигают при 500–600 °C: без этого станина или корпус со временем коробятся и теряют точность.
Для промышленной термической обработки чугунных отливок (которые часто имеют вес в несколько тонн) применяются специализированные печные агрегаты:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Печи с выкатным подом | Крупногабаритные камерные печи (электрические или газовые). Позволяют загружать тяжёлые чугунные станины краном на выдвижную платформу. Обеспечивают сверхточный контроль скорости нагрева и охлаждения (программируемый терморегулятор). |
| Шахтные электропечи | Используются для массового отжига небольших деталей (крышек, фланцев, корпусов) или закалки валов в вертикальном положении для избежания их прогиба. |
| Соляные ванны | Специализированное оборудование для проведения изотермической закалки высокопрочного чугуна (ADI) в расплавах селитры. |
| Установки ТВЧ | Высокочастотные генераторы с индукторами для поверхностной закалки направляющих станков, изготовленных из чугуна СЧ25 или СЧ30. |
Стандарты и документы для термообработки чугуна

Термообработка чугуна регламентируется строгой нормативно-технической базой:
- Марочники и ГОСТы — ГОСТ 1412-85 (Чугун с пластинчатым графитом для отливок), ГОСТ 7293-85 (Чугун с шаровидным графитом для отливок).
- Чертеж отливки — В технических требованиях конструктор указывает необходимую термообработку (например, «Искусственное старение», или «Твёрдость направляющих после ТВЧ: HRC 45...50»).
- Термическая маршрутная карта — Документ, содержащий циклограмму (график) процесса: допустимую скорость нагрева (°C/час), температуру и длительность выдержки, а также режим остывания (с печью или на воздухе).
- Журнал термообработки и Акт ОТК — Фиксация фактических режимов по показаниям термопар и результаты замера твёрдости (обычно по Бринеллю, HB) после обработки.
Этапы термообработки чугуна

На примере наиболее ответственной операции — отжига для снятия литейных напряжений (старения):
- Подготовка — Обрубка литников и прибылей, предварительная очистка отливок от формовочной земли и пригара в дробеметных камерах. Размещение деталей на поду печи. Массивные отливки сложной формы устанавливаются на специальные опоры, чтобы избежать их провисания и пластической деформации при нагреве.
- Плавный нагрев — Помещение в холодную или слабо нагретую печь (не выше 150 °C). Медленный, контролируемый нагрев со скоростью 50–80 °C в час до температуры 500–550 °C (для серого чугуна). Быстрый нагрев категорически запрещен — тонкие стенки расширятся быстрее толстых, и отливка лопнет в печи.
- Выдержка — Стабилизация температуры. Выдержка из расчёта 2-3 часа на каждые 25 мм толщины самой массивной части отливки. На этом этапе происходит релаксация напряжений на уровне кристаллической решетки.
- Медленное охлаждение — Охлаждение происходит строго вместе с печью (при закрытых шиберах) со скоростью не более 30–50 °C в час до температуры 150–200 °C.
- Выгрузка и контроль — Выгрузка отливок на воздух. Проведение контроля отсутствия трещин (визуально-измерительный и капиллярный контроль), замер твёрдости и передача заготовок на участок механической обработки (фрезеровки и строгания).
Как заказать термообработку чугуна
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термической обработке чугуна
На каком оборудовании выполняется термическая обработка чугуна
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт; линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.



Расчёт по чертежу: термообработка чугуна
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.