

Термическая обработка алюминиевых сплавов
Закалку и старение деталей из алюминиевых сплавов проводим по марке сплава и требованиям чертежа.
На термическом участке технопарка — вакуумная печь: рабочая камера 600 × 400 × 400 мм, садка до 200 кг.
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
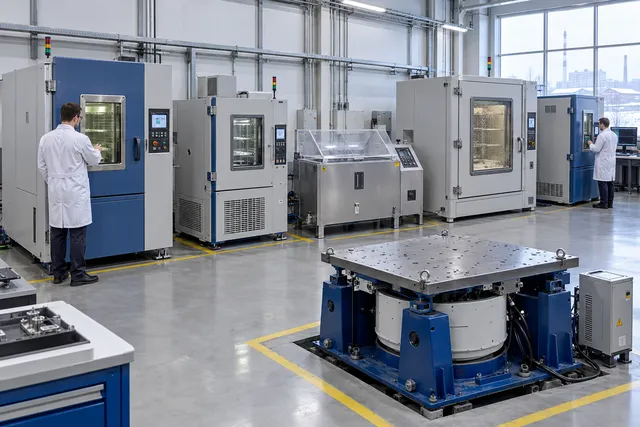
Термическая обработка алюминиевых сплавов: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Специфика алюминия заключается в переменной растворимости легирующих элементов (меди, магния, цинка, кремния) в твердом растворе алюминия при изменении температуры. Правильно подобранный режим термообработки позволяет управлять выделением микроскопических упрочняющих фаз (интерметаллидов). Эта технология даёт возможность в 2–3 раза повысить пределы прочности и текучести мягкого исходного алюминия, превращая его в конструкционный материал, не уступающий по прочности некоторым маркам сталей, но при этом сохраняющий втрое меньший удельный вес.
Механические свойства алюминиевых сплавов после термообработки

Алюминиевые сплавы делят на две группы. Термически неупрочняемые — АМц, АМг — закалкой не упрочняются: им делают только отжиг для снятия внутренних напряжений и восстановления пластичности. Термически упрочняемые — Д16, АД31, АК6, В95, литейные АК7ч и АК12 — после закалки и старения получают в полтора-два раза более высокую прочность, чем в отожжённом состоянии.
| Обозначение состояния | Какая обработка | Свойства сплава |
|---|---|---|
| М | отжиг | наименьшая прочность, наибольшая пластичность — для гибки, вытяжки и штамповки |
| Т | закалка и естественное старение при комнатной температуре | высокая прочность при хорошей пластичности |
| Т1 | закалка и искусственное старение при нагреве | наибольшая прочность и твёрдость, пластичность ниже |
Обозначение состояния ставят в марке полуфабриката и в чертеже — например, Д16Т или АД31Т1. По нему технолог выбирает режим: температуру нагрева, время выдержки, способ охлаждения и режим старения. Быстрое охлаждение при закалке фиксирует пересыщенный твёрдый раствор, а старение превращает его в мелкие упрочняющие частицы — так алюминиевая деталь получает заданные механические свойства и стойкость.
Цели и применение термообработки алюминиевых сплавов
Термическая обработка алюминия применяется для комплексного управления эксплуатационными характеристиками полуфабрикатов и готовых деталей. Основные технологические цели:
- Радикальное повышение прочности (до 500-700 МПа) — Достигается путем закалки с последующим старением. Жизненно необходимо для деталей авиационной промышленности, космической техники и силовых элементов несущих конструкций.
- Повышение пластичности и технологичности — Отжиг позволяет "размягчить" металл перед глубокой вытяжкой, холодной штамповкой или ковкой, предотвращая образование трещин (снятие наклепа).
- Снятие внутренних (остаточных) напряжений — Обязательная процедура после литья в кокиль, интенсивной механической обработки или сварки, предотвращающая коробление высокоточных деталей в процессе эксплуатации.
- Улучшение коррозионной стойкости — Специальные режимы перестаривания позволяют локализовать выделение фаз, предотвращая склонность высокопрочных сплавов к межкристаллитной коррозии и коррозионному растрескиванию под напряжением.
Виды термической обработки алюминиевых сплавов

В физическом металловедении алюминиевых сплавов выделяют три фундаментальных вида термического воздействия:
1. Отжиг (Annealing)
Процесс нагрева и последующего медленного охлаждения. Включает гомогенизационный отжиг (для выравнивания химического состава слитков), рекристаллизационный (для снятия наклепа после деформации) и отжиг для снятия напряжений. В результате сплав получает максимально равновесную структуру, наименьшую твёрдость и высокую пластичность.
2. Закалка (Solution Heat Treatment)
Нагрев сплава до высоких температур (близких к температуре плавления эвтектики), длительная выдержка для полного растворения легирующих элементов в кристаллической решетке алюминия, и последующее резкое охлаждение в воде. Образуется пересыщенный твёрдый раствор — нестабильное состояние, при котором сплав временно остаётся мягким и пластичным.
3. Старение (Aging)
Финишный процесс распада пересыщенного твёрдого раствора после закалки. Подразделяется на естественное (протекает при комнатной температуре в течение нескольких суток) и искусственное (нагрев до 120–200 °C для ускорения процесса). В ходе старения внутри металла выделяются наноразмерные частицы (зоны Гинье-Престона), которые блокируют движение дислокаций, обеспечивая резкий скачок твёрдости и прочности изделия.
Температура нагрева и охлаждения алюминиевых сплавов

Температурные режимы для алюминия требуют беспрецедентной точности. Допустимое отклонение при закалке в промышленных печах составляет не более ±3...±5 °C. Превышение температуры (пережог) приведет к оплавлению границ зерен и необратимому разрушению детали, а недогрев — к неполному растворению упрочняющих фаз.
- Температура отжига — Обычно варьируется в пределах 350–500 °C в зависимости от марки сплава и требуемой степени разупрочнения. Охлаждение проводится медленно, вместе с печью (до 30 °C/час).
- Температура закалки — Находится в узком критическом диапазоне 460–540 °C. Например, дуралюмин Д16 закаливают при 495–505 °C, а высокопрочный сплав В95 — при 465–475 °C. Охлаждение производится мгновенно в воде с температурой 20-40 °C.
- Температура искусственного старения — Протекает при 120–190 °C с выдержкой от 10 до 24 часов. Точный выбор температуры позволяет задать баланс между прочностью и пластичностью.
Материалы, для которых подходит обработка
Важно понимать, что не все алюминиевые сплавы можно упрочнить закалкой и старением. По этому критерию они делятся на две группы:
- Термически упрочняемые (подходят для закалки и старения) — Дуралюмины (система Al-Cu-Mg: Д1, Д16), авиали (Al-Mg-Si: АД31, АВ, 6061), высокопрочные сплавы (Al-Zn-Mg-Cu: В95, 7075), а также жаропрочные (АК4-1). Некоторые литейные сплавы, например силумины АК7ч или АК9ч, также упрочняются термически (режим Т6).
- Термически неупрочняемые (только отжиг) — Технический алюминий (АД0), сплавы с марганцем (АМц, 3003) и магнием (АМг2-АМг6, 5052). Эти сплавы не образуют фаз, способных к дисперсионному твердению. Упрочнить их можно только холодной пластической деформацией (нагартовкой), а снять напряжения — только отжигом.
Упрочняющая термическая обработка заготовок изделия
На практике полный цикл «Закалка + Старение» является основным способом создания высоконагруженных изделий. В международной и отечественной практике эти состояния маркируются специальными литерами:
Т4 — закалка и естественное старение (максимальная пластичность при высокой прочности, отличная сопротивляемость усталости). Т6 — закалка и искусственное старение (максимальный предел текучести и наивысшая твёрдость). По ГОСТ Р ИСО 2107 обозначения Т4 и Т6 самостоятельны; устаревшее «Состояние Т1» — это охлаждение после горячей обработки с последующим старением, не эквивалентное Т6.
Особенность: Сразу после закалки (в первые часы) алюминий обладает высокой пластичностью. Это "золотое окно" часто используется на авиазаводах: закалённые заготовки листов профилируют, гнут и клепают, пока они мягкие, после чего деталь набирает окончательную прочность естественным путем в течение 4 суток.
Оборудование для термообработки алюминиевых сплавов

Для алюминиевых сплавов важнее всего точность температуры и быстрый перенос в воду. У сплавов вроде Д16 интервал нагрева под закалку — около 10 °C: перегрев ведёт к пережогу по границам зёрен, недогрев не даёт нужной прочности. После закалки деталь проходит старение — естественное при комнатной температуре в течение нескольких суток или искусственное в печи при 150–190 °C, — и только после него сплав набирает полную прочность.
Термообработка алюминия требует узкоспециализированного печного парка с высокоточными ПИД-регуляторами температуры, так как алюминий не прощает перегревов:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Печи с принудительной циркуляцией воздуха (ПАП) | Камерные или шахтные печи, оснащенные мощными высокотемпературными вентиляторами. Аэродинамика печи обеспечивает равномерный прогрев детали по всему объёму с градиентом не более ±3 °C. Основное оборудование для закалки и искусственного старения. |
| Селитровые ванны (Ванны-расплавы) | Нагрев заготовок в расплаве смеси нитратов калия и натрия. Обеспечивает в 4-5 раз более быстрый и идеально равномерный прогрев по сравнению с воздушными печами. Идеально для тонкостенных и длинномерных деталей. |
| Закалочные баки | Емкости с проточной или перемешиваемой водой, расположенные в непосредственной близости к печам. Время переноса детали из печи в воду регламентировано (обычно не более 10-15 секунд). |
| Метрологические комплексы | Контактные термопары (типа ХА), твердомеры (шкала Бринелля или Виккерса) и вихретоковые измерители электропроводности для неразрушающего контроля фазовых превращений после старения. |
Стандарты и документы для термообработки алюминиевых сплавов

Качество промышленной термообработки должно соответствовать строгой нормативной базе:
- Регламентирующие ГОСТы — ГОСТ 13726-97 (для алюминиевых лент), ГОСТ 21488-97 (прутки), ОСТ 1 90024-71 (авиационные нормативы на термообработку алюминиевых деформируемых сплавов).
- Режимные карты — Технологический документ предприятия, в котором прописаны температура печи, время посадки, время выдержки (с точностью до минут в зависимости от толщины сечения) и параметры закалочной среды.
- Термограммы — Автоматические графики записи температуры контроллером печи, подтверждающие отсутствие колебаний в процессе выдержки. Хранятся в архиве ОТК.
- Протоколы механических испытаний — Документы лаборатории, подтверждающие фактическое достижение требуемых пределов прочности (σв) и относительного удлинения (δ) на образцах-свидетелях.
Этапы термообработки алюминиевых сплавов
На примере наиболее сложного и востребованного процесса — полного цикла термического упрочнения (закалки и искусственного старения):
- Входной контроль и подготовка — Очистка деталей от смазки, масел и стружки. Размещение заготовок на специальных корзинах или подвесах (этажерках), исключающих провисание и деформацию алюминия, который становится очень пластичным при высоких температурах.
- Нагрев под закалку — Помещение садки в заранее прогретую воздушную печь или селитровый расплав. Точный нагрев до температуры растворения (например, 500 °C для сплава Д16).
- Выдержка — Длительная фаза (от 30 минут до нескольких часов, пропорционально максимальной толщине стенки детали), необходимая для того, чтобы медь и магний полностью растворились в кристаллической решетке алюминия.
- Мгновенное охлаждение (Закалка) — Быстрое (до 15 секунд) извлечение деталей из печи и полное погружение в холодную или теплую воду. Скорость охлаждения должна быть максимальной, чтобы зафиксировать легирующие элементы внутри решетки.
- Искусственное старение — Перенос закалённых деталей в низкотемпературную печь (обычно 160 °C). Выдержка от 10 до 16 часов. На этом этапе происходит контролируемое выделение микроскопических упрочняющих частиц.
- Выходной контроль (ОТК) — Промывка деталей, осмотр на отсутствие коробления и трещин. Замер твёрдости и испытание образцов-свидетелей на разрывной машине.
Как заказать термообработку алюминиевых сплавов
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термической обработке алюминиевых сплавов
На каком оборудовании выполняется термическая обработка алюминиевых сплавов
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.



Расчёт по чертежу: термообработка алюминиевых сплавов
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.