Литьё термопластов под давлением
Полиамиды, полиэтилен, полистирол, АБС, поликарбонат, акрил, стеклонаполненные марки.
 Промышленный

Литьё пластмасс под давлением в технопарке ЗЭМ — изготовление деталей из полиамидов, полиэтилена, полистирола, АБС-пластика, поликарбоната и акрила на пяти термопластавтоматах усилием от 350 до 2000 кН. Комплекс перерабатывает и абразивные стеклонаполненные материалы с содержанием стекла до 40 %, детали — массой до 400 г, по 14 квалитету.
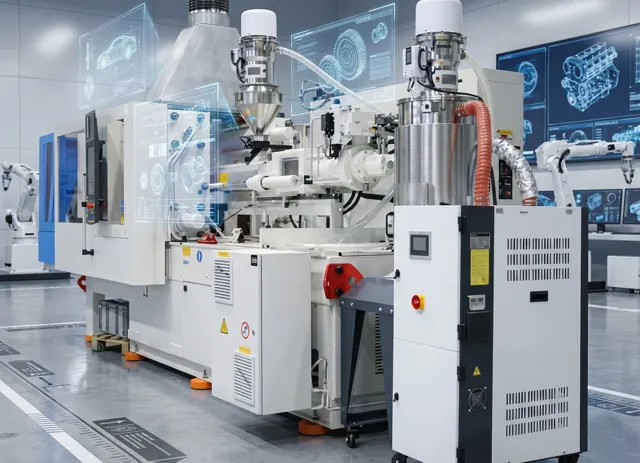
Комплекс включает четыре горизонтальных и один вертикальный термопластавтомат (ТПА) с периферией: влагопоглотительными сушилками для подготовки пластмасс, вакуумными загрузчиками материала, термостатами и водоохладителями. Температура расплава регулируется от 50 до 450 °C.
Сушилка снимает влагу с гранул перед загрузкой: полиамид, АБС и поликарбонат впитывают воду из воздуха, и без сушки на поверхности детали появляются серебристые полосы и пузыри, а прочность падает. Вакуумный загрузчик подаёт высушенный материал в бункер по закрытой линии, поэтому гранулы не успевают снова набрать влагу. Термостат держит заданную температуру пресс-формы, водоохладитель отводит тепло: от стабильной температуры формы зависят усадка, коробление и время цикла. Вертикальный автомат удобен для деталей с закладными элементами — втулкой, контактом, резьбовой вставкой: их кладут в нижнюю половину формы, и при смыкании они не смещаются.
| Характеристика | ТПА 1 | ТПА 2 | ТПА 3 | ТПА 4 | ТПА 5 (вертикальный) |
|---|---|---|---|---|---|
| Усилие смыкания, кН | 500 | 1100 | 1600 | 2000 | 350 |
| Расстояние между колоннами, мм | 370 × 370 | 470 × 470 | 520 × 520 | 630 × 600 | 370 × 250 |
| Размер плит, мм | 600 × 600 | 745 × 770 | 820 × 845 | 915 × 915 | 500 × 360 |
| Наименьшая высота пресс-формы, мм | 150 | 200 | 200 | 250 | 100 |
| Наибольшее расстояние между плитами, мм | 550 | 800 | 850 | 950 | 450 |
Полиамиды, полиэтилен, полистирол, АБС, поликарбонат, акрил, стеклонаполненные марки.
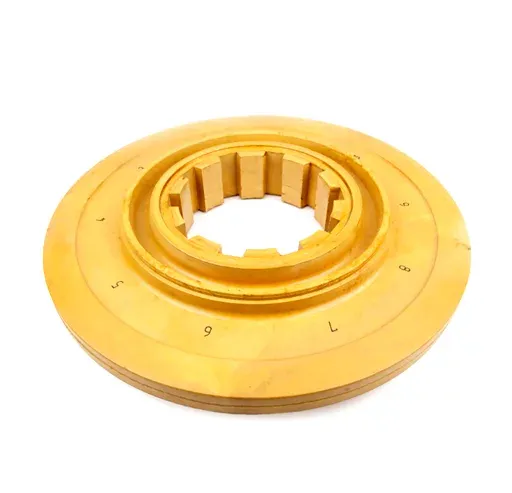
Детали из пресс-материалов АГ-4В, АГ-4С, ДСВ-2-О и полиэфирных компаундов.
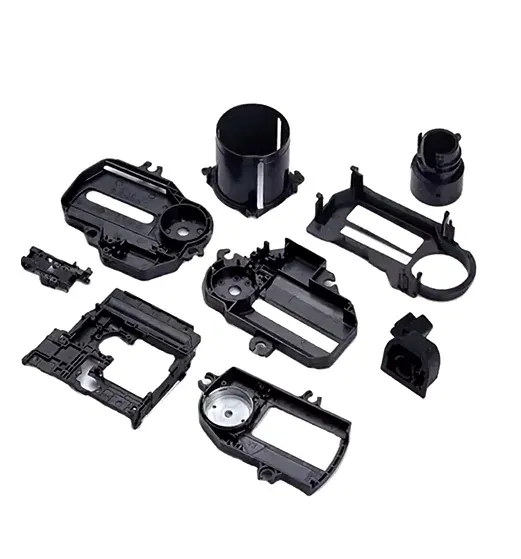
Корпуса и детали из АБС массой до 400 г, стенка 1–6 мм.
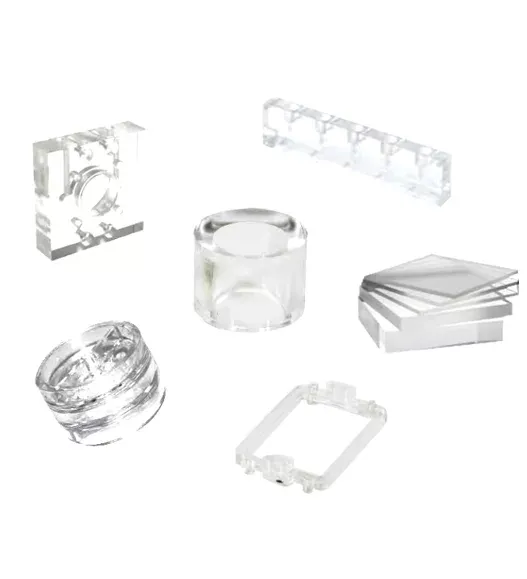
Прозрачные и электротехнические детали из поликарбоната и ПММА.
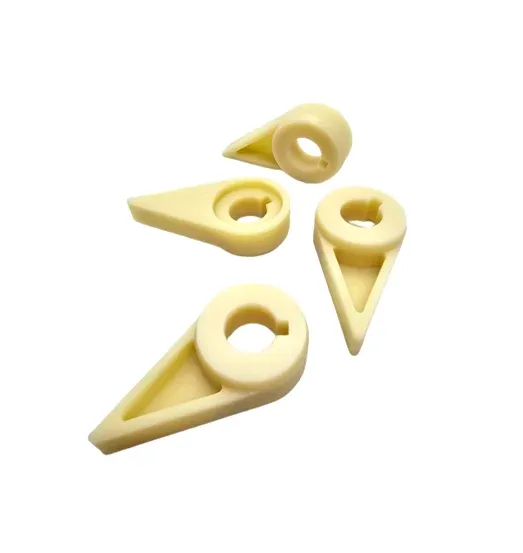
Детали из ПА6 и ПА66, в том числе стеклонаполненных: армамид, технамид.

Материал детали выбирают по условиям её работы. Полиамиды ПА6 и ПА66 прочны, износостойки и хорошо работают на трение — из них делают шестерни, втулки, корпуса и крепёж; стеклонаполненные марки жёстче и меньше меняют размеры при нагреве. Полиэтилен химически стоек и гибок — подходит для крышек, заглушек и ёмкостей. АБС-пластик даёт ровную поверхность и легко окрашивается — его берут для корпусов приборов и пультов. Поликарбонат выдерживает удар, а ПММА пропускает около 92 % света, больше обычного стекла, — это рассеиватели, смотровые окна, прозрачные крышки. Пресс-материалы АГ-4В, АГ-4С и ДСВ после отверждения не размягчаются при нагреве и хорошо изолируют, поэтому из них делают электротехнические детали: изоляторы, клеммные колодки, основания под контакты.
| Детали | Характеристики |
|---|---|
| Из полиамидов ПА6, ПА66 (армамид, технамид, ПА6-211-ДС) | точность по 14 квалитету, стенка 1–6 мм, масса до 400 г |
| Из полиэтилена | точность по 14 квалитету, стенка 1–6 мм, масса до 400 г |
| Из АБС-пластика | точность по 14 квалитету, стенка 1–6 мм, масса до 400 г |
| Из поликарбоната и ПММА | электротехническое назначение; оптическая прозрачность у ПММА |
| Из пресс-материалов АГ-4В, АГ-4С, ДСВ-2-О, ПКО и полиэфирных компаундов | стенка от 1 мм, габариты до 500 × 500 мм, с закладной арматурой |
Литьё под давлением — основной метод производства пластиковых изделий в серии. Полимер в виде гранул плавят в материальном цилиндре термопластавтомата, под высоким давлением впрыскивают в стальную пресс-форму, выдерживают и охлаждают. Процесс проходит этапы: сушка сырья, пластикация, впрыск, выдержка под давлением, охлаждение и извлечение готового изделия.
Метод позволяет получать изделия сложной формы — с тонкими стенками, защёлками, глухими отверстиями — с высоким качеством поверхности и без механической обработки. Время цикла — от нескольких секунд до пары минут, поэтому одна пресс-форма выпускает тысячи одинаковых изделий.

Режим литья подбирают под материал и деталь. Температура расплава задаёт текучесть: при недогреве полимер не заполняет тонкие стенки и дальние углы формы, при перегреве разлагается, темнеет и затекает в зазоры формы облоем. Температура формы влияет на поверхность и усадку: в холодной форме поверхность выходит матовой, а у полиамида и полиэтилена меняется степень кристалличности, а с ней размеры и прочность детали. Выдержка под давлением восполняет усадку при остывании и не даёт появиться утяжинам на толстых участках. Точные значения технолог берёт из паспорта конкретной марки материала и проверяет на первых отливках.
Каждый полимер требует своего режима. Ориентировочные параметры процесса литья для различных материалов:
| Материал | Температура расплава, °C | Температура формы, °C | Сушка перед литьём |
|---|---|---|---|
| Полиэтилен | 180–240 | 20–60 | обычно не нужна |
| Полистирол | 180–240 | 20–60 | не обязательна |
| АБС-пластик | 210–250 | 50–80 | обязательна |
| Полиамид ПА6, ПА66 | 230–290 | 60–90 | обязательна: полиамид впитывает влагу |
| Поликарбонат | 280–320 | 80–120 | обязательна, глубокая |
Термопластавтоматы технопарка держат расплав до 450 °C и форму до 140 °C, а сушилки и вакуумная загрузка готовят материал. Это обеспечивает высокую точность и стабильное качество готовой детали на всей партии: параметры процесса держатся автоматически от первой отливки до последней.
Пресс-форма определяет форму, точность и цену изделий из пластмасс. Одна форма может быть одногнёздной — для крупных деталей и малых тиражей — или многогнёздной: за один цикл она даёт несколько деталей, и серийное производство обходится дешевле.

Качество изделий держится на подготовке материала и стабильном режиме: сырьё сушат, температуру расплава и формы поддерживают автоматически, размеры деталей контролируют по чертежу.
Ограничение технологии — стоимость и срок изготовления пресс-формы, поэтому для малых партий технолог сравнивает литьё с механической обработкой пластика.
Пришлите чертёж или 3D-модель детали, материал, количество и требования к точности.
Технолог проверяет, на каком термопластавтомате пойдёт пресс-форма, и подбирает режим переработки материала.
Сушка материала, установка пресс-формы на магнитные плиты, настройка температуры расплава и формы.
Отливка партии и контроль размеров деталей.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Детали массой до 400 г со стенкой 1–6 мм и точностью по 14 квалитету. Термопластавтоматы перерабатывают в том числе стеклонаполненные материалы с содержанием стекла до 40 %.
Самый крупный термопластавтомат — усилием 2000 кН: расстояние между колоннами 630 × 600 мм, плиты 915 × 915 мм, расстояние между плитами до 950 мм, высота пресс-формы от 250 мм. Самый малый — вертикальный, 350 кН, для пресс-форм высотой от 100 мм.
Из термопластов — полиамидов ПА6 и ПА66 (армамид, технамид), полиэтилена, полистирола, АБС-пластика, поликарбоната, акрила (ПММА), в том числе стеклонаполненных. Детали из реактопластов — из пресс-материалов АГ-4В, АГ-4С, ДСВ-2-О, ПКО и полиэфирных компаундов.
Оставьте телефон — технолог уточнит материал, массу детали и тираж и назовёт стоимость и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53