Литьё термопластов
Полиамиды, АБС, поликарбонат, полиэтилен: материалы, цикл, пресс-форма.
 Промышленный

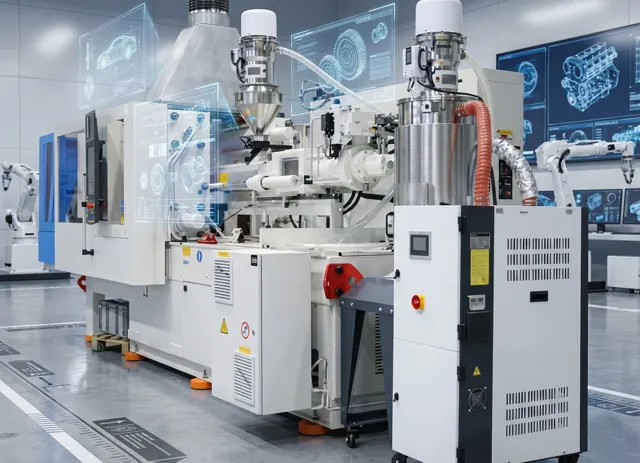
Литьё полимеров под давлением в технопарке ЗЭМ — серийное производство изделий из трёх классов материалов: термопластов, реактопластов и резиновых смесей. Термопласты и пресс-материалы перерабатывают на пяти термопластавтоматах усилием смыкания 350–2000 кН, резину формуют и вулканизируют на вакуумных прессах. Технолог подберёт полимер под условия работы детали и предложит конструкцию пресс-формы.
Полимеры для литья делятся на три класса, и каждый класс ведёт себя в пресс-форме по-своему. От класса зависят машина, температура формы и цикл.
| Класс | Что происходит при литье | Материалы | Детали |
|---|---|---|---|
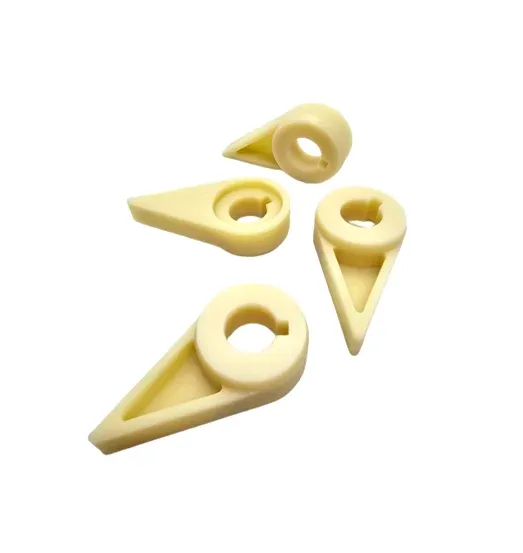
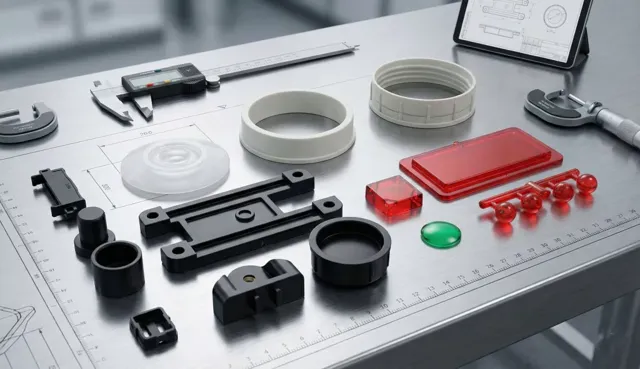
| Термопласты | гранулы плавят в цилиндре и впрыскивают в холодную форму, деталь застывает при охлаждении; литники можно переработать снова | полиамиды ПА6 и ПА66, АБС-пластик, поликарбонат, полиэтилен, полистирол, акрил | корпуса приборов, шестерни, втулки, крышки, светорассеиватели |
| Реактопласты | пресс-материал размягчается в тёплом цилиндре и отверждается в горячей форме; повторно не плавится | АГ-4В, АГ-4С, ДСВ-2-О, ПКО, полиэфирные компаунды | изоляторы, клеммные колодки, корпуса электротехники с закладной арматурой |
| Эластомеры (резина) | резиновую смесь формуют в нагретой пресс-форме и вулканизируют под давлением | резиновые смеси по чертежу заказчика | уплотнения, манжеты, мембраны, втулки |
Полиамиды, АБС, поликарбонат, полиэтилен: материалы, цикл, пресс-форма.
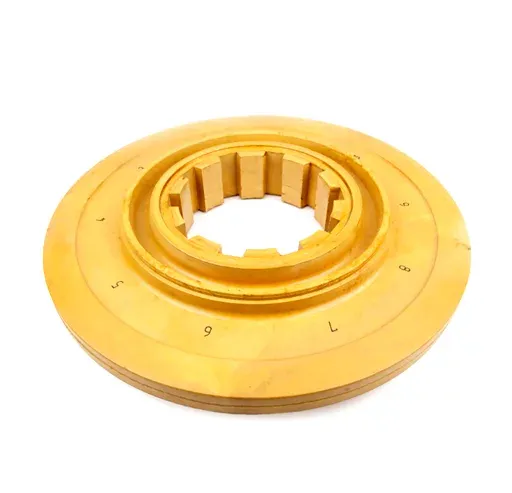
АГ-4В, ДСВ, ПКО: термостойкие детали с закладной арматурой.

Формовые резинотехнические изделия на вакуумных прессах.
Материал выбирают по условиям работы детали: температура, нагрузка и трение, удар, контакт с маслом и водой, электрическая изоляция, нужна ли прозрачность. Цена материала — последний критерий: более дешёвый полимер, который не выдержит условий, обойдётся дороже из-за брака и замены деталей.
| Полимер | Свойства | Ограничения | Где применяют |
|---|---|---|---|
| Полиамид ПА6, ПА66, стеклонаполненный | износостойкий, жёсткий, работает на трение и нагрузку | впитывает влагу, перед литьём материал сушат | шестерни, подшипники скольжения, крепёж, кронштейны |
| АБС-пластик | ударопрочный, ровная поверхность, хорошо окрашивается | до 80–90 °C, не любит ультрафиолет | корпуса приборов и бытовой техники, крышки |
| Поликарбонат | прозрачный, прочный, держит удар и нагрев до 120–130 °C | трескается от внутренних напряжений при неверном режиме литья | светорассеиватели, защитные экраны, корпуса |
| Полипропилен и полиэтилен | химически стойкие, гибкие, недорогие | хрупкие на морозе, низкая жёсткость | тара, крышки, детали для агрессивных сред |
| Реактопласты АГ-4В, ДСВ | не размягчаются при нагреве, сохраняют диэлектрические свойства | хрупкие, повторно не перерабатываются | изоляторы, электротехнические корпуса |
| Оборудование | Возможности |
|---|---|
| Термопластавтоматы (ТПА) | четыре горизонтальные и одна вертикальная литьевая машина усилием смыкания 350–2000 кН |
| Подготовка материала | сушка гранул и вакуумная загрузка в бункер машины |
| Термостаты и водоохладители | держат температуру пресс-формы: от неё зависят усадка, внешний вид и размеры изделия |
| Магнитные плиты | быстрая смена пресс-форм без долгой наладки |
| Вакуумные вулканизационные прессы | формование резиновых изделий усилием 100 т.с. без воздушных включений |
Литьевые машины перерабатывают и абразивные стеклонаполненные материалы с содержанием стекла до 40 %, держат расплав до 450 °C и форму до 140 °C — такие режимы нужны поликарбонату и высокотемпературным пластмассам. Размер изделий — до 400 г массой, стенка 1–6 мм, точность по 14 квалитету.

Подробно режимы по материалам — температура расплава и формы, время цикла — на странице литья пластмасс под давлением.

Пресс-форма — главная разовая затрата проекта. Её проектируют по 3D-модели детали с учётом усадки материала, уклонов и места впуска расплава, затем изготавливают и испытывают пробными отливками. От проекта до первой партии проходит обычно 1–3 месяца.
| Параметр пресс-формы | Как влияет на проект |
|---|---|
| Материал формы | алюминиевая форма дешевле и служит около 10 000 циклов; стальная — дороже, ресурс до 1 000 000 циклов |
| Число гнёзд | чем больше деталей за цикл, тем дороже форма и дешевле каждая деталь |
| Сложность детали | поднутрения, резьба и защёлки требуют подвижных знаков и усложняют форму |
| Литниковая система | холодноканальная проще, горячеканальная экономит материал и сокращает цикл |
Магнитные плиты на термопластавтоматах технопарка сокращают время установки пресс-формы, поэтому небольшие партии не дорожают из-за переналадки.
| Показатель | Преимущество | Ограничение |
|---|---|---|
| Производительность | цикл 5–60 секунд, детали одинаковы во всей партии | выгодно в серии: форма окупается тиражом |
| Форма детали | защёлки, петли, резьба и рёбра отливаются сразу — меньше сборки | толстые стенки дают усадочные раковины, сложные поднутрения удорожают форму |
| Материал | полимер подбирают под нагрузку, температуру и среду; литники термопластов идут в переработку | реактопласты повторно не перерабатываются |
| Поверхность | готовые изделия обычно не шлифуют и не полируют | качество поверхности задаёт полировка формы |
| Запуск | после изготовления формы — быстрый выпуск партий | проектирование и изготовление пресс-формы — 1–3 месяца |
Первую отливку после наладки проверяют по чертежу: размеры, масса, внешний вид, недоливы, облой и утяжины. После согласования образца режим литья фиксируют, и в серии контролируют выборочно те же параметры. Для деталей из полиамида учитывают, что размеры меняются после набора влаги, и меряют их в оговорённом состоянии.
Пришлите чертёж или 3D-модель изделия, материал или условия работы детали, партию в месяц и в год.
Технолог подбирает полимер и проверяет деталь на технологичность: уклоны, толщину стенок, место впуска.
Согласование конструкции пресс-формы, числа гнёзд и срока её изготовления.
Пробные отливки на согласование, затем серийное литьё с контролем качества.
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.
Полимер — общее название высокомолекулярных материалов, в том числе резины. Пластмасса — материал на основе полимера с наполнителями и добавками. В литье под давлением слова часто употребляют как синонимы.
Это зависит от габарита, высоты формы и нужного усилия смыкания: форма должна подойти к одному из термопластавтоматов усилием 350–2000 кН. Пришлите чертёж формы и детали — технолог проверит.
Часто да: стеклонаполненный полиамид заменяет алюминий и сталь в кронштейнах, шестернях и корпусах при меньшей массе. Технолог проверит нагрузки и температуру по чертежу.
Да, детали из реактопластов изготавливают с закладной арматурой: резьбовыми втулками и контактами, которые ставят в форму перед литьём.
Оставьте телефон и почту — технолог уточнит материал, размер и партию и назовёт стоимость пресс-формы и детали и срок.
Технолог или менеджер технопарка свяжется в течение часа в рабочее время.
Например:
Ничего не нашлось.
Не нашли свой город? Отгружаем по всей России — 8 800 200-64-53