

Литьё реактопластов под давлением
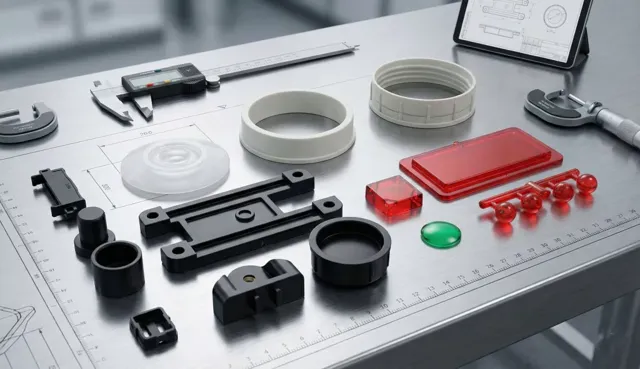
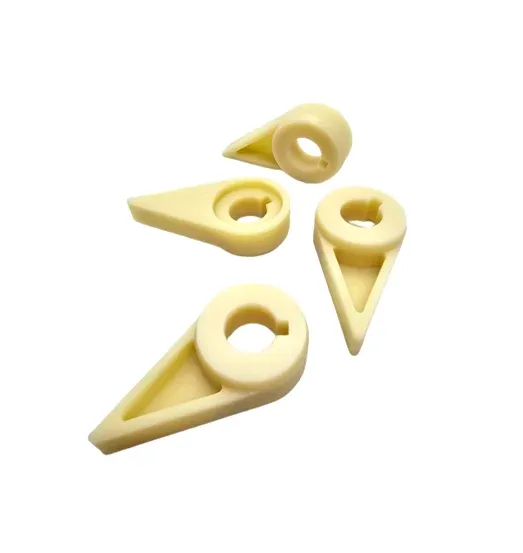
Детали из реактопластов в технопарке ЗЭМ — изготовление электротехнических и конструкционных деталей из пресс-материалов АГ-4В, АГ-4С, ДСВ-2-О, ПКО и полиэфирных компаундов. Детали — со стенкой от 1 мм, размером до 500 × 500 мм, в том числе с закладной арматурой; они не размягчаются при нагреве и сохраняют диэлектрические свойства.
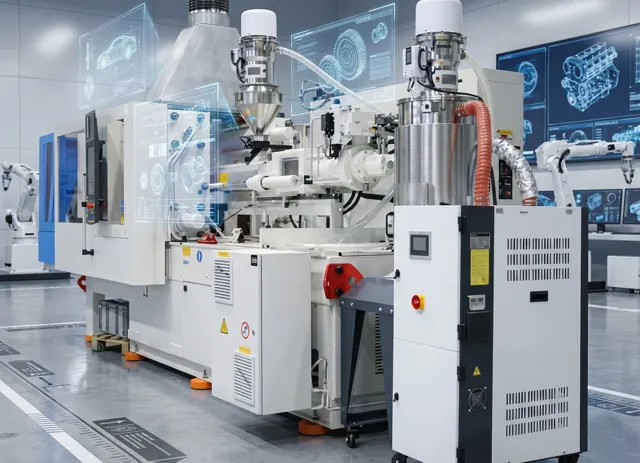
- Четыре горизонтальных и один вертикальный термопластавтомат усилием 350–2000 кН
- Сушка, вакуумная загрузка материала, термостаты и чиллеры
- Магнитные плиты для быстрой смены пресс-форм
Пресс-материалы и компаунды для деталей
Реактопласты после отверждения не плавятся и не размягчаются при нагреве: они сохраняют форму и изоляционные свойства там, где термопласты уже текут. Поэтому из них делают детали, которые греются в работе или стоят рядом с токоведущими частями: клеммные колодки, изоляторы, корпуса контакторов. Обратная сторона — хрупкость, поэтому такие детали не защёлкивают, а крепят винтами или через закладную арматуру. Пресс-материал заливают в нагретую форму, где он сначала размягчается и заполняет полость, а затем отверждается — химическая реакция идёт прямо в форме. Время выдержки зависит от толщины стенки, поэтому цикл у реактопластов длиннее, чем у термопластов. Облой по линии разъёма и литники снимают после извлечения, а переработать их повторно нельзя. Стеклонаполненные материалы вроде АГ-4В абразивны и изнашивают форму быстрее, поэтому для них формы делают из закалённой стали.
| Материал | Детали и применение | Характеристики |
|---|---|---|
| АГ-4В | электротехника, машиностроение, детали для железной дороги | стенка от 1 мм, до 500 × 500 мм, с закладной арматурой |
| ДСВ-2-О | детали электротехнического назначения | стенка от 1 мм, до 500 × 500 мм, с закладной арматурой |
| АГ-4С | коллекторы, электротехнические детали | высокие диэлектрические свойства, стойкость к нагреву |
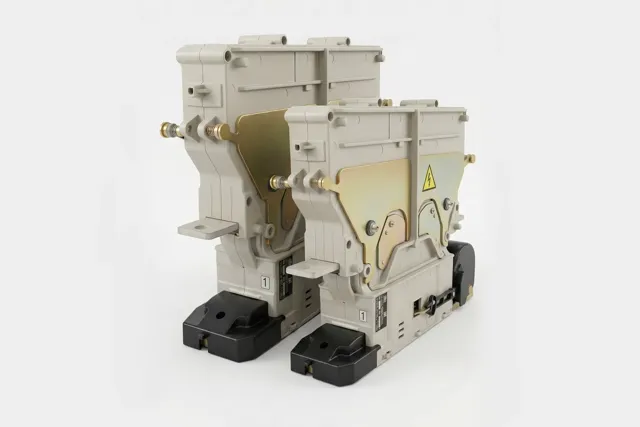
| Полиэфирные компаунды | стенки дугогасительных камер высоковольтных контакторов | стенка от 1 мм, до 500 × 500 мм, с закладной арматурой |
| ПКО (кремнийорганический) | стенки дугогасительных камер | повышенная дугостойкость, работа при высоких температурах |
Чем реактопласты отличаются от термопластов
При нагреве реактопласт проходит необратимое отверждение: молекулы сшиваются в пространственную сетку. Готовую деталь нельзя расплавить снова — при сильном нагреве она скорее обуглится, чем потечёт. Поэтому реактопласты работают там, где термопласт размягчится:
- Детали под напряжением: материал сопротивляется образованию токопроводящих дорожек при нагреве и загрязнении
- Нагретые узлы: детали держат длительный нагрев без потери свойств
- Постоянная нагрузка: деталь не «плывёт» со временем
Способы переработки реактопластов
- Литьё под давлением — материал пластифицируют в тёплом цилиндре и впрыскивают в горячую форму, где он отверждается. Подходит для сложных деталей серии.
- Прямое прессование — доза материала засыпается в открытую нагретую матрицу и прессуется пуансоном. Применяется для крупных деталей простой формы.
- Литьевое прессование — материал нагревают в загрузочной камере и выдавливают в полость формы — подходит для деталей с хрупкими закладными элементами.
| Параметр | Литьё под давлением | Прессование |
|---|---|---|
| Тип изделий | сложные детали серии с тонкими стенками | крупные изделия простой формы |
| Скорость цикла | высокая: материал уже разогрет в цилиндре | ниже: материал прогревается в форме |
| Качество поверхности | меньше облоя, стабильные размеры | облой по плоскости разъёма, нужна доработка |
| Оборудование | литьевая машина для реактопластов | гидравлический пресс и пресс-форма |
В отличие от термопластов реактопласт не требует охлаждения формы: полимер отверждается при высокой температуре формы, а цилиндр машины держат тёплым, чтобы материал не затвердел раньше времени. Поэтому параметры процесса — температура цилиндра и формы, скорость впрыска и время выдержки — подбирают под каждый пресс-материал.
Способ изготовления и пресс-форму технолог подбирает по чертежу детали и материалу.
Где применяются детали из реактопластов

- Электротехника и энергетика: контакторы, клеммные колодки, изоляторы, дугогасительные камеры
- Железнодорожное электрооборудование
- Машиностроение: детали, работающие при нагреве и под нагрузкой
- Коллекторы электрических машин
Оборудование и процесс литья реактопластов
Литьё реактопластов идёт наоборот по сравнению с термопластами: цилиндр машины тёплый, а пресс-форма горячая. Шнек перемешивает материал при 60–90 °C — он становится текучим, но ещё не отверждается. Затем масса впрыскивается в форму, нагретую до 150–200 °C, сначала разжижается и заполняет рельеф, затем быстро твердеет.
- Сырьё: гранулы, порошок или таблетки пресс-материала
- Формы с электронагревом и термоизоляцией от плит машины
- Снятие облоя галтовкой после извлечения изделий
Достоинства метода — термостабильность и химическая стойкость изделий, невысокая цена сырья. Ограничения — износ оборудования стеклонаполненными материалами и более долгий цикл, чем у термопластов.
Цикл литья реактопласта на литьевой машине

Технология литья реактопластов под давлением позволяет получать готовые изделия сложной формы за один цикл литьевой машины — без механической доработки, кроме снятия облоя. Цикл состоит из пяти стадий:
-
1
Пластикация
Шнек узла впрыска захватывает пресс-материал и перемешивает его в тёплом цилиндре: полимер переходит в вязкотекучее состояние, но ещё не отверждается.
-
2
Впрыск
Узел впрыска подаёт массу под высоким давлением через литниковый канал в полость горячей литьевой формы.
-
3
Заполнение формы
В горячей форме вязкость сначала падает, и материал заполняет тонкие стенки, рёбра и пространство вокруг закладной арматуры.
-
4
Отверждение
Под давлением литья материал выдерживают в форме, пока не пройдёт необратимое отверждение.
-
5
Извлечение
Форма раскрывается, изделие выталкивается; облой снимают галтовкой.
Литьевая форма и литниковая система для реактопластов

- Горячая форма — литьевую форму нагревают электронагревателями и изолируют от плит литьевой машины, чтобы температура по всей полости была одинаковой.
- Короткие литниковые каналы — отверждённый литник не перерабатывается, поэтому литниковый канал делают коротким и минимального объёма.
- Износостойкие поверхности — стеклонаполненные пресс-материалы истирают форму, поэтому формующие поверхности выполняют из закалённой стали.
- Вентиляция полости — при отверждении выделяются газы, и форма должна их отводить, иначе на изделии останутся недоливы и пористость.
Оборудование технопарка — термопластавтоматы усилием от 350 до 2000 кН: четыре горизонтальных и один вертикальный. Магнитные плиты ускоряют смену литьевой формы, поэтому изготовление небольших партий деталей не стоит дороже из-за переналадки.
Порядок заказа: детали из реактопластов
-
1
Заявка и модель
Пришлите чертёж или 3D-модель детали, материал, количество и требования к точности.
-
2
Оценка технологом
Технолог проверяет, на каком термопластавтомате пойдёт пресс-форма, и подбирает режим переработки материала.
-
3
Подготовка
Сушка материала, установка пресс-формы на магнитные плиты, настройка температуры расплава и формы.
-
4
Литьё и приёмка
Отливка партии и контроль размеров деталей.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье реактопластов
Можно ли изготовить деталь с металлической арматурой
Да. Детали из АГ-4В, ДСВ-2-О и полиэфирных компаундов изготавливаются с закладной арматурой: втулками, контактами, резьбовыми вставками.
Какой размер детали из реактопласта
Габариты — до 500 × 500 мм, толщина стенки — от 1 мм.
Почему литники из реактопласта не перерабатывают
Отверждение необратимо: литники и брак нельзя расплавить и пустить в цикл повторно. Поэтому технологи проектируют литниковую систему минимального объёма.
Рассчитать детали: литьё реактопластов под давлением
Оставьте телефон — технолог уточнит материал, массу детали и тираж и назовёт стоимость и срок.