

Литьё поликарбоната под давлением
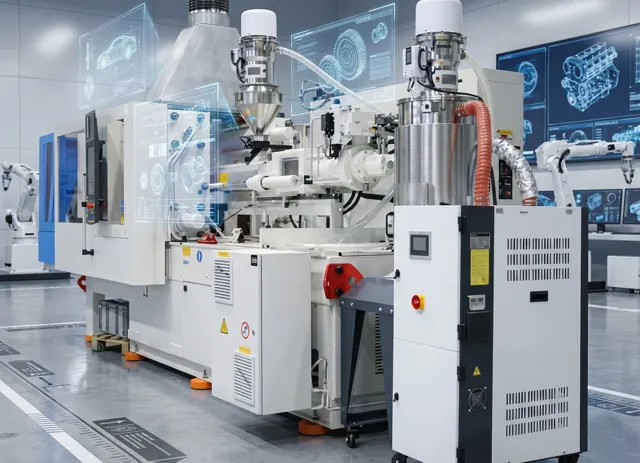
Литьё поликарбоната под давлением в технопарке ЗЭМ — изготовление прочных прозрачных и электротехнических деталей из поликарбоната и акрила (ПММА). Термопластавтоматы держат расплав до 450 °C и форму до 140 °C — режимы, которые нужны поликарбонату, чтобы деталь не растрескалась от внутренних напряжений.
- Четыре горизонтальных и один вертикальный термопластавтомат усилием 350–2000 кН
- Сушка, вакуумная загрузка материала, термостаты и чиллеры
- Магнитные плиты для быстрой смены пресс-форм
Свойства поликарбоната
Поликарбонат сочетает прозрачность с ударной прочностью, которой нет у других прозрачных пластиков, и сохраняет её на морозе. Поэтому из него делают рассеиватели уличных светильников, смотровые окна, защитные крышки и корпуса электротехники. Перед литьём гранулы обязательно сушат: влага в расплаве разрушает полимер, и деталь становится хрупкой, с пузырями и серебристыми полосами. Слабое место поликарбоната — химическая стойкость. Бензин, ацетон, часть моющих средств и смазок вызывают на нагруженной детали сетку мелких трещин, поэтому рядом с маслами и растворителями его применяют осторожно или заменяют полиамидом. На солнце незащищённый поликарбонат со временем желтеет, и для уличных рассеивателей берут марки со стабилизатором от ультрафиолета. Прозрачность и прочность сохраняются при температуре от −40 до +120 °C, поэтому поликарбонат работает и в морозильных камерах, и рядом с нагретыми лампами.
| Свойство | Показатель | Значение для детали |
|---|---|---|
| Ударная вязкость | до 600–800 Дж/м | деталь почти невозможно разбить случайным ударом |
| Светопропускание | 88–90 % | прозрачность на уровне стекла |
| Теплостойкость | до 135–145 °C | работа рядом с лампами, стерилизация |
| Температура переработки | 280–320 °C | нужен мощный нагрев цилиндра ТПА |
Детали из поликарбоната и ПММА
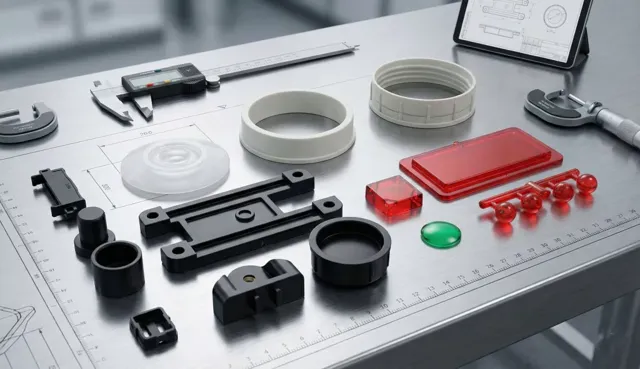
- Электротехнические детали: корпуса, крышки, изолирующие элементы
- Рассеиватели и линзы светильников
- Прозрачные крышки и смотровые окна приборов
- Защитные экраны и антивандальные панели
Технология литья поликарбоната

- Глубокая сушка — гранулы сушат при 120 °C 3–4 часа — до влажности не более 0,02 %, иначе в детали появятся пузыри.
- Пластикация — материал разогревают в цилиндре до 280–320 °C.
- Быстрый впрыск — расплав подают быстро, чтобы он не застыл в тонких местах.
- Нагретая форма — пресс-форму держат при 80–120 °C, чтобы снять внутренние напряжения: холодная форма даёт трещины.
- Извлечение — поликарбонат даёт малую усадку, поэтому детали точно стыкуются друг с другом.
Режимы литья поликарбоната под давлением
Процесс литья поликарбоната идёт при высоком давлении и высокой температуре: вязкий расплав должен заполнить форму раньше, чем застынет в тонких стенках. Ориентировочные режимы для поликарбоната ПК:
| Параметр | Значение |
|---|---|
| Сушка гранул | 120 °C, 3–4 часа, влажность не более 0,02 % |
| Температура расплава | 280–320 °C |
| Температура формы | 80–120 °C |
| Давление впрыска | 80–140 МПа |
| Усадка | 0,5–0,7 % |
Точный режим технолог подбирает под деталь: толщину стенки, длину пути расплава и марку материала. Термопластавтоматы технопарка держат расплав до 450 °C и форму до 140 °C, поэтому запас по режимам есть и для наполненных марок поликарбоната.
Дефекты литья поликарбоната и их причины
| Дефект | Причина | Как предотвращают |
|---|---|---|
| Серебристые полосы, пузыри | влага в гранулах | глубокая сушка и вакуумная загрузка материала |
| Трещины после извлечения | внутренние напряжения, холодная форма, острые углы | нагретая форма, скругления в конструкции |
| Недолив тонких мест | расплав застывает раньше, чем заполнит форму | быстрый впрыск, правильная температура расплава |
| Пожелтение | перегрев материала в цилиндре | контроль температуры и времени пребывания расплава |
Поликарбонат, ПММА и АБС-пластик: что выбрать
| Свойство | Поликарбонат (ПК) | ПММА (акрил) | АБС-пластик |
|---|---|---|---|
| Прозрачность | 88–90 % | до 92 %, лучшая оптическая прозрачность | непрозрачный |
| Ударная прочность | очень высокая | низкая, хрупкий | высокая |
| Теплостойкость | до 135–145 °C | до 80–90 °C | до 85–100 °C |
| Стойкость к царапинам | низкая | высокая | средняя |
| Сложность литья | высокая: сушка, горячая форма | средняя | низкая |
Поликарбонат выбирают, когда деталь должна быть прозрачной и выдерживать удар или нагрев: рассеиватели, защитные экраны, корпуса электротехнических изделий. ПММА — когда важна оптическая прозрачность и стойкость поверхности, а ударных нагрузок нет. АБС — для непрозрачных корпусов, где важна цена.
Требования к конструкции деталей из поликарбоната

Стенку детали держат равномерной, обычно 1,5–4 мм: в толстых местах растут внутренние напряжения и раковины, в слишком тонких расплав не доходит до конца полости. Рёбра жёсткости делают тоньше основной стенки, а винтовые соединения — через металлические закладные или широкие бобышки, чтобы деталь не треснула при затяжке.
Поликарбонат чувствителен к концентраторам напряжений: острые углы становятся местом трещин, поэтому в конструкции нужны скругления. Поверхность ПК мягкая и царапается, для деталей под трение предусматривают защитный лак. Технолог проверит чертёж до изготовления пресс-формы.
Преимущества и недостатки изделий из поликарбоната
- Высокая прочность — изделия выдерживают большие статические и ударные нагрузки.
- Стабильность размеров — малая усадка — детали точно стыкуются между собой.
- Качество поверхности — гладкая, почти зеркальная поверхность сразу из формы.
- Сложность переработки — высокая температура и обязательная сушка делают процесс дороже, чем у АБС.
Где используется поликарбонат
- Автомобильная промышленность: рассеиватели фар, элементы приборных панелей
- Электроника: корпуса, защитные линзы камер, прозрачные кнопки
- Медицинская техника: корпуса приборов, изделия под стерилизацию
- Средства защиты: щиты, забрала, защитные экраны
Порядок заказа: литьё поликарбоната под давлением
-
1
Заявка и модель
Пришлите чертёж или 3D-модель детали, материал, количество и требования к точности.
-
2
Оценка технологом
Технолог проверяет, на каком термопластавтомате пойдёт пресс-форма, и подбирает режим переработки материала.
-
3
Подготовка
Сушка материала, установка пресс-формы на магнитные плиты, настройка температуры расплава и формы.
-
4
Литьё и приёмка
Отливка партии и контроль размеров деталей.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье поликарбоната
Будет ли деталь прозрачной
Да, поликарбонат пропускает 88–90 % света. Для оптически прозрачных деталей применяют также ПММА (акрил). Прозрачность зависит от полировки пресс-формы и сушки сырья.
Почему поликарбонат дороже АБС
Материал дороже, переработка требует глубокой сушки, нагрева цилиндра до 280–320 °C и подогрева формы — это увеличивает затраты машинного времени.
Какого размера пресс-форма встанет на термопластавтомат
Самый крупный термопластавтомат — усилием 2000 кН: расстояние между колоннами 630 × 600 мм, плиты 915 × 915 мм, расстояние между плитами до 950 мм, высота пресс-формы от 250 мм. Самый малый — вертикальный, 350 кН, для пресс-форм высотой от 100 мм.
Рассчитать детали: литьё поликарбоната под давлением
Оставьте телефон — технолог уточнит материал, массу детали и тираж и назовёт стоимость и срок.