

Литьё термопластов под давлением
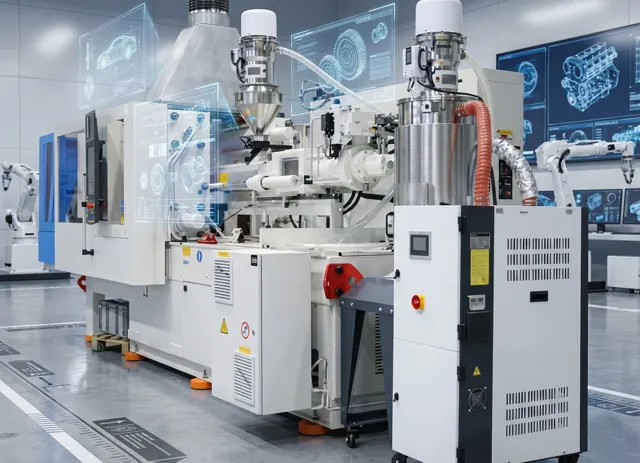
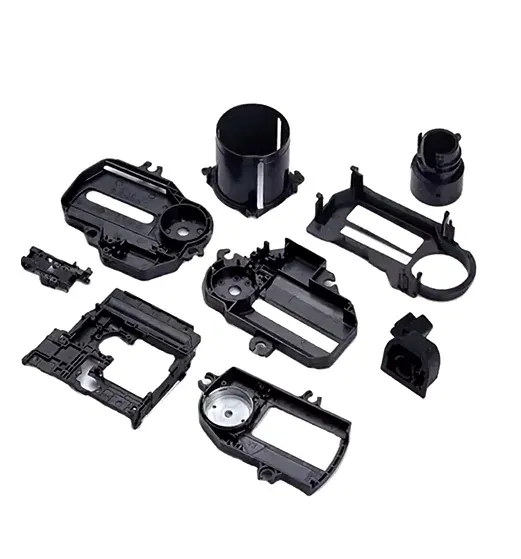
Литьё термопластов под давлением в технопарке ЗЭМ — серийное изготовление деталей из полиамидов, полиэтилена, полистирола, АБС-пластика, поликарбоната и акрила. Расплав впрыскивают в стальную пресс-форму на термопластавтомате, деталь остывает и выходит готовой к использованию — без механической обработки.
- Четыре горизонтальных и один вертикальный термопластавтомат усилием 350–2000 кН
- Сушка, вакуумная загрузка материала, термостаты и чиллеры
- Магнитные плиты для быстрой смены пресс-форм
Термопласты для литья под давлением
Термопласты при нагреве плавятся, а при охлаждении твердеют, не теряя свойств, поэтому литники и брак можно перемолоть и пустить в переработку повторно.
| Материал | Свойства | Детали |
|---|---|---|
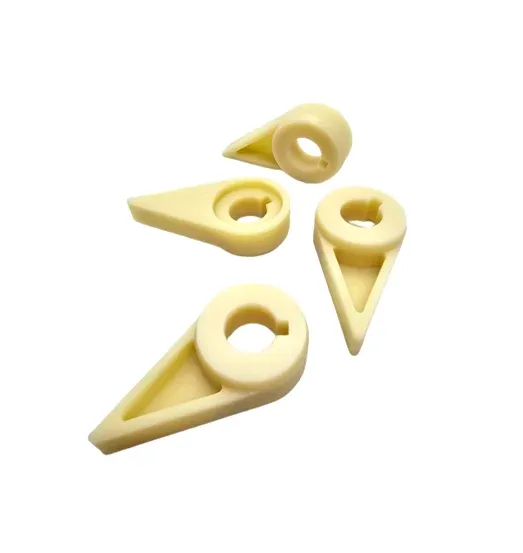
| Полиамид ПА6, ПА66 | износостойкость, жёсткость, антифрикционные свойства | шестерни, втулки, крепёж, корпусные детали |
| АБС-пластик | ударопрочность, глянец, хорошо окрашивается | корпуса приборов, пульты, панели |
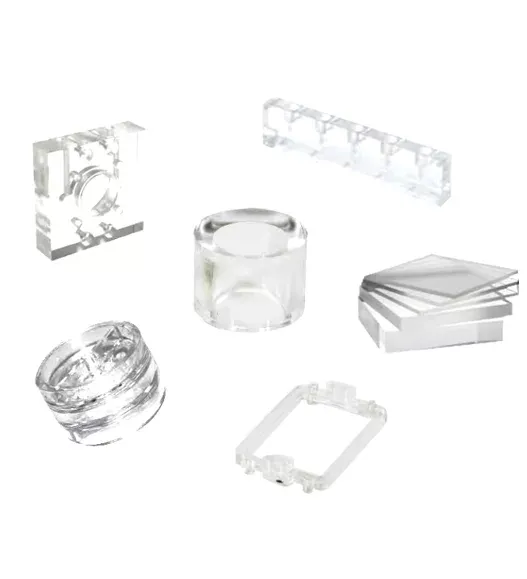
| Поликарбонат | высокая прочность, прозрачность, теплостойкость | рассеиватели, прозрачные крышки, электротехника |
| Полиэтилен | химическая стойкость, эластичность | заглушки, колпачки, ёмкости |
| Полистирол, акрил (ПММА) | жёсткость, прозрачность у ПММА | светотехника, смотровые окна |
Цикл литья термопластов
- Сушка — гранулы подсушивают во влагопоглотительной сушилке и вакуумным загрузчиком подают в ТПА.
- Пластикация — шнек и нагреватели цилиндра расплавляют гранулы в однородную массу.
- Впрыск — половины пресс-формы смыкаются, шнек впрыскивает расплав через сопло в полость.
- Выдержка и охлаждение — пластик выдерживают под давлением, чтобы компенсировать усадку, затем охлаждают через каналы формы.
- Извлечение — форма раскрывается, толкатели сбрасывают готовую деталь.
Термопластавтоматы для литья термопластов

Машину выбирают по усилию смыкания и объёму впрыска. Усилие должно удерживать форму закрытой против давления расплава на всю площадь детали: чем больше площадь в плане, тем мощнее нужна машина. Объём впрыска определяет наибольшую массу детали вместе с литниками. Вертикальная машина удобна, когда в форму вкладывают металлические детали — втулки, контакты, резьбовые вставки: они не выпадают из гнезда до впрыска.
| Характеристика | ТПА 1 | ТПА 2 | ТПА 3 | ТПА 4 | ТПА 5 (вертикальный) |
|---|---|---|---|---|---|
| Усилие смыкания, кН | 500 | 1100 | 1600 | 2000 | 350 |
| Расстояние между колоннами, мм | 370 × 370 | 470 × 470 | 520 × 520 | 630 × 600 | 370 × 250 |
| Размер плит, мм | 600 × 600 | 745 × 770 | 820 × 845 | 915 × 915 | 500 × 360 |
| Наименьшая высота пресс-формы, мм | 150 | 200 | 200 | 250 | 100 |
| Наибольшее расстояние между плитами, мм | 550 | 800 | 850 | 950 | 450 |
Температура расплава — от 50 до 450 °C, температура пресс-формы — до 140 °C. ТПА перерабатывают стеклонаполненные материалы с содержанием стекла до 40 %.
Пресс-форма для литья термопластов: что проверить до запуска

Качество пластикового изделия в первую очередь определяет пресс-форма: от неё зависят размеры, поверхность и время цикла. Литьё идёт в пресс-формах заказчика, поэтому до запуска технолог проверяет:
- Посадку на ТПА — габарит формы, высоту и расстояние между колоннами сверяют с таблицей машин выше.
- Усадку материала — полиамид, АБС и поликарбонат дают разную усадку — форма должна быть рассчитана на тот материал, которым будут лить.
- Уклоны и толщину стенок — без литейных уклонов деталь заклинивает в форме, а резкий перепад толщины даёт утяжины и коробление.
- Охлаждение — каналы охлаждения и терморегулятор формы определяют время цикла и стабильность размеров.
Если пресс-формы ещё нет, пришлите 3D-модель изделия: технолог оценит, насколько деталь технологична для литья под давлением, и скажет, что изменить в конструкции до заказа оснастки.
Достоинства и ограничения литья термопластов
- Скорость — цикл — от нескольких секунд до пары минут в зависимости от размера детали.
- Поверхность — деталь повторяет фактуру формы — от глянца до шагрени — без шлифовки.
- Пресс-форма — оснастка — самая затратная часть запуска, поэтому литьё выгодно в серии.
- Толщина стенки — слишком толстые элементы склонны к короблению и пустотам; для деталей комплекса — стенка 1–6 мм.
Из чего складывается стоимость литья термопластов
- Пресс-форма: сложность детали, поднутрения, резьбы и число гнёзд
- Тираж: чем больше партия, тем дешевле одна деталь
- Материал: масса детали и литниковой системы
- Время цикла на термопластавтомате
Преимущества метода литья термопластов

- Высокая производительность: процесс автоматизирован, изделие выходит за один цикл
- Качество поверхности: изделие копирует форму, шлифовка и окраска часто не нужны
- Универсальность оборудования: на одной машине выпускают разные изделия, меняя пресс-форму и полимер
- Замена металла: инженерные пластики облегчают конструкцию без заметной потери прочности
- Вторичное использование литников и брака — меньше отходов
Где используются изделия из термопластов
- Электроника и электротехника: корпуса приборов, кнопки, разъёмы, изоляторы
- Машиностроение и автомобильная промышленность: шестерни, втулки, элементы салона
- Светотехника: корпуса и рассеиватели светильников
- Бытовая техника и товары массового спроса
Порядок заказа: литьё термопластов под давлением
-
1
Заявка и модель
Пришлите чертёж или 3D-модель детали, материал, количество и требования к точности.
-
2
Оценка технологом
Технолог проверяет, на каком термопластавтомате пойдёт пресс-форма, и подбирает режим переработки материала.
-
3
Подготовка
Сушка материала, установка пресс-формы на магнитные плиты, настройка температуры расплава и формы.
-
4
Литьё и приёмка
Отливка партии и контроль размеров деталей.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье термопластов
Какие детали можно отлить из пластмассы
Детали массой до 400 г со стенкой 1–6 мм и точностью по 14 квалитету. Термопластавтоматы перерабатывают в том числе стеклонаполненные материалы с содержанием стекла до 40 %.
Какого размера пресс-форма встанет на термопластавтомат
Самый крупный термопластавтомат — усилием 2000 кН: расстояние между колоннами 630 × 600 мм, плиты 915 × 915 мм, расстояние между плитами до 950 мм, высота пресс-формы от 250 мм. Самый малый — вертикальный, 350 кН, для пресс-форм высотой от 100 мм.
Можно ли повторно использовать литники
Термопласты допускают вторичную переработку: литники и брак перемалывают и добавляют в сырьё, если это позволяют требования к детали.
Рассчитать детали: литьё термопластов под давлением
Оставьте телефон — технолог уточнит материал, массу детали и тираж и назовёт стоимость и срок.