

Литьё резины под давлением
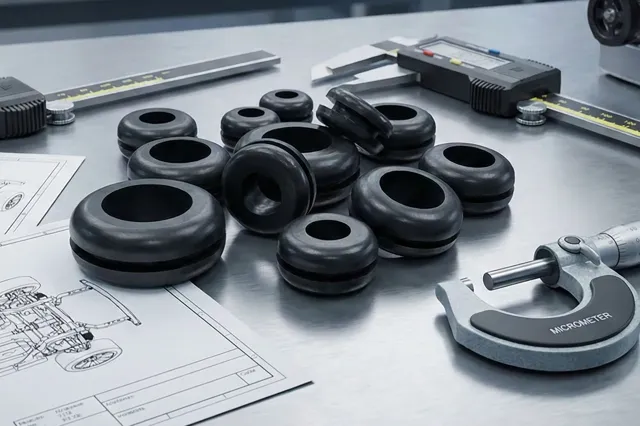
Литьё резины под давлением и формование в технопарке ЗЭМ — изготовление формовых резинотехнических изделий: уплотнений, манжет, втулок, мембран. Резиновую смесь под давлением формуют в нагретой пресс-форме и вулканизируют на вакуумных прессах усилием 100 т.с. — без воздушных включений и с одинаковыми размерами в партии.
- Вакуумные вулканизационные прессы усилием 100 т.с.
- Изготовление по чертежам и техническому заданию заказчика
- Единичные и серийные заказы
Способы формования резины под давлением
- Литьё под давлением — смесь разогревают в цилиндре и впрыскивают в закрытую горячую форму — для массовых сложных деталей.
- Литьевое (трансферное) прессование — заготовку закладывают в загрузочную камеру формы, пуансон выдавливает резину в формующие полости.
- Прессование с закладными — в форму ставят металлическую или пластиковую арматуру — втулку, кольцо — и формуют резину вокруг неё.
Способ подбирают по конструкции изделия и тиражу. В технопарке изделия формуют и вулканизируют на прессах с двух-, трёх- и четырёхплитными пресс-формами.
Технология производства резиновых изделий литьём
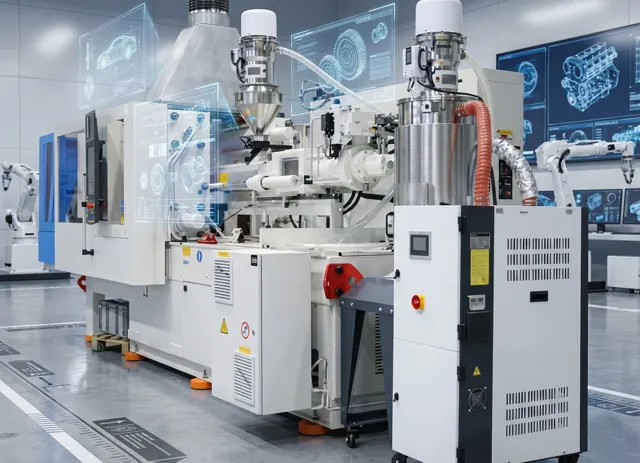
Литьё резины под давлением — технология, которая позволяет получить сложные и точные резиновые изделия большими партиями. На литьевой машине резиновая смесь разогревается в цилиндре до пластичного состояния и шнеком впрыскивается в закрытую горячую форму, где сразу начинается вулканизация. Метод обеспечивает равномерное заполнение тонких кромок и одинаковые размеры деталей в серии, но требует дорогой оснастки, поэтому для небольших тиражей применяют формование на прессе.
| Этап производства | Что делают | От чего зависит качество |
|---|---|---|
| Проектирование изделия | уточняют размеры, допуски и условия работы детали | полнота технических требований: среда, температура, давление |
| Проектирование пресс-формы | выбирают число гнёзд, литниковую систему и разъём формы | учёт усадки резины и удаления воздуха из полости |
| Подбор материала | выбирают резиновую смесь: NBR, EPDM, FKM, силикон | стойкость компонента смеси к рабочей среде |
| Формование и вулканизация | заполняют форму под давлением и выдерживают при нагреве | температура, давление и время вулканизации |
| Контроль | снимают облой, проверяют размеры и внешний вид | соблюдение режима на всей партии |
Вулканизация: почему резину нельзя переплавить

Поэтому качество детали закладывается в режим. Недовулканизированная резина остаётся липкой и быстро теряет форму под нагрузкой, перевулканизированная становится жёсткой и трескается. Время и температуру технолог подбирает под марку смеси и толщину стенки: толстые детали прогреваются дольше и дольше выдерживаются в форме. По линии разъёма формы остаётся тонкий облой — его снимают отдельной операцией.
Резиновая смесь — термореактивный материал. При нагреве и давлении молекулы каучука сшиваются в пространственную сетку, и деталь приобретает упругость и прочность. Процесс необратим: готовое изделие или литник нельзя расплавить и использовать повторно. Пресс-форму нагревают до 160–200 °C, время выдержки — от нескольких секунд до нескольких минут в зависимости от толщины изделия.
Типы резины для формовых изделий
| Каучук | Свойства | Изделия |
|---|---|---|
| NBR (нитрильный) | масло- и бензостойкость, стойкость к истиранию | сальники, кольца, топливные уплотнения |
| EPDM (этиленпропиленовый) | стойкость к озону, ультрафиолету, погоде и горячей воде | уплотнители, профили, мембраны |
| FKM (фторкаучук) | термостойкость до +250 °C, стойкость к агрессивной химии | уплотнения химических насосов и спецтехники |
| Силикон (VMQ) | пищевая и медицинская безопасность, эластичность на морозе | пищевые и медицинские уплотнения, изоляторы |
Резину подбирают под среду и температуру работы изделия. Укажите их в заявке.
Вакуумные прессы для формования резины

Вакуум в камере нужен, чтобы из формы и смеси ушёл воздух: иначе в детали остаются пузыри и недоливы, особенно в тонких кромках манжет и уплотнительных колец. Многоплитные пресс-формы дают за одно смыкание несколько деталей или деталь с металлической арматурой внутри, а регулировка скорости смыкания помогает смеси заполнить полость равномерно, без складок.
| Характеристика пресса | Значение |
|---|---|
| Усилие прессования | 100 т.с. |
| Пресс-формы | двух-, трёх- и четырёхплитные |
| Камера | с вакуумным колпаком, регулируемое давление |
| Разъём пресс-форм | многофункциональная система 3RT |
| Регулировка | скорость смыкания и давление в вакуумном колпаке |
Процесс формования резиновых деталей
Производственный процесс изготовления резиновых деталей на прессе состоит из пяти стадий. Время цикла зависит от толщины стенки изделия и марки резины:
-
1
Заготовка
Резиновую смесь режут на заготовки нужной массы — с небольшим запасом на заполнение полости формы.
-
2
Закладка
Заготовку и, если нужно, металлическую арматуру укладывают в нагретую пресс-форму.
-
3
Вакуумирование
Вакуумный колпак откачивает воздух из камеры: в изделии не остаётся пузырей и недоливов.
-
4
Вулканизация
Пресс смыкает форму под высоким давлением, резина заполняет полость и вулканизируется при нагреве.
-
5
Извлечение
Форму раскрывают, готовые резиновые изделия извлекают и снимают облой.
Вакуум в камере — главное для качества формовых изделий: воздух, оставшийся в полости формы, даёт поры и непропрессовку на тонких кромках уплотнений. Поэтому формование под вакуумом выбирают для изделий, где важна высокая точность и герметичность.
Уплотнительные кольца, манжеты и другие резиновые детали

Уплотнения работают в масле, топливе, воде или на воздухе, поэтому марку резины подбирают под среду и температуру: маслобензостойкие резины на нитрильном каучуке — для гидравлики и топливных систем, силиконовые и фторкаучуковые — для высоких температур, этиленпропиленовые — для воды, пара и атмосферы. Размеры колец задаёт стандарт по диаметру штока и сечению канавки, поэтому для типового кольца достаточно его обозначения по ГОСТ 9833.
| Изделие | Стандарт | Где работает |
|---|---|---|
| Уплотнительные кольца круглого сечения | ГОСТ 9833, ГОСТ 18829 | гидравлика, пневматика, неподвижные и подвижные соединения |
| Манжеты гидравлических устройств | ГОСТ 14896 | штоки и поршни гидроцилиндров |
| Манжеты армированные для валов | ГОСТ 8752 | уплотнение вращающихся валов редукторов и насосов |
| Мембраны, втулки, амортизаторы | по чертежу заказчика | клапаны, приводы, виброизоляция |
Изготовление резиновых деталей по стандарту или по чертежу заказчика начинается с выбора резины: технолог подбирает материал под среду, температуру и давление, в которых будет работать компонент узла.
Из чего складывается стоимость формовых РТИ

- Пресс-форма: сложность изделия и число гнёзд
- Резиновая смесь: EPDM недорог, фторкаучук в разы дороже; учитывается и масса литников
- Время вулканизации: толстостенные изделия дольше находятся в форме
- Закладные детали: изготовление арматуры, подготовка поверхности и укладка в форму
- Тираж: чем больше партия, тем ниже цена изделия
Преимущества и ограничения литья резины
- Производительность — цикл короче, чем при прямом прессовании, за счёт предварительного разогрева смеси.
- Точность — изделия выдерживают жёсткие допуски, облоя меньше.
- Качество — материал прогревается равномерно — нет пор и недовулканизированных участков в массивных изделиях.
- Оснастка — пресс-формы для литья сложнее и дороже прессовых: метод выгоден в серии.
- Отходы — завулканизированные литники не перерабатываются повторно.
Где применяются резиновые изделия
- Машиностроение и автомобильная промышленность: пыльники, втулки, подушки, мембраны, прокладки
- Нефтегазовое оборудование: уплотнения насосов и клапанов для агрессивных сред
- Трубопроводы и сантехника: мембраны, уплотнения труб
- Бытовая техника: манжеты, уплотнители, виброопоры
Резиновый материал подбирают под требования к изделию: среду, температуру, давление и срок службы.
Порядок заказа: формовые РТИ
-
1
Заявка
Пришлите чертёж или техническое задание: размеры изделия, условия работы (масло, температура, давление), количество.
-
2
Консультация
Предварительная консультация бесплатно: технолог уточнит изделие и материал.
-
3
Пресс-форма
Подготовка пресс-формы — двух-, трёх- или четырёхплитной, по конструкции изделия.
-
4
Производство
Формование и вулканизация на прессе, контроль качества изделий, отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье резины
Какую резину выбрать для работы в масле
Для масел и топлива применяют нитрильный каучук (NBR), для высоких температур и агрессивной химии — фторкаучук (FKM), для улицы и горячей воды — EPDM.
Можно ли сделать изделие с металлической арматурой
Изделия с закладными элементами — втулками, кольцами — формуют, укладывая арматуру в пресс-форму. Возможность для вашей детали технолог оценит по документации.
Какое усилие у прессов
Вулканизационные прессы технопарка развивают 100 т.с. и работают с двух-, трёх- и четырёхплитными пресс-формами.
Рассчитать изделие: литьё резины под давлением
Оставьте телефон — технолог уточнит изделие, резину и количество и назовёт стоимость и срок.