

Термическая обработка титановых сплавов
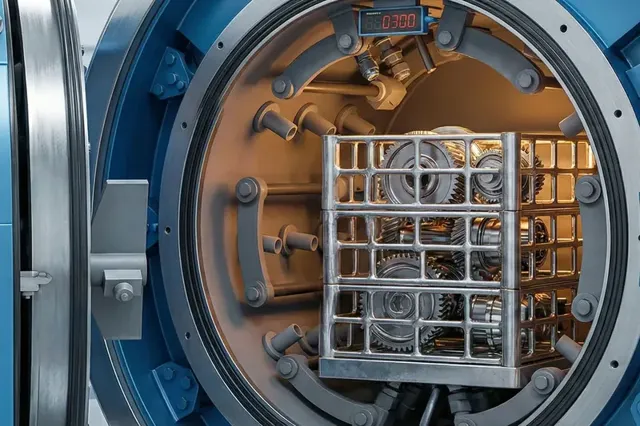
Отжиг и упрочняющую термообработку деталей из титановых сплавов проводим в вакуумной печи: без доступа воздуха титан не насыщается кислородом.
Рабочая камера 600 × 400 × 400 мм, садка до 200 кг.
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Термическая обработка титановых сплавов: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Ключевая особенность термической обработки титана заключается в его высочайшей химической активности при нагреве. Начиная с 400 °C титан интенсивно поглощает кислород, азот и водород из атмосферы. Это приводит к образованию на поверхности хрупкого газонасыщенного (альфированного) слоя и к водородной хрупкости всего объёма детали. Именно поэтому качественная промышленная термообработка ответственных титановых деталей проводится исключительно в глубоком вакууме или среде нейтральных инертных газов высокой чистоты.
Свойства титановых сплавов и влияние легирующих элементов

Поэтому одни титановые сплавы упрочняют термообработкой, а другие — нет. Технический титан ВТ1-0 и α-сплавы вроде ВТ5 только отжигают, чтобы снять напряжения после сварки и обработки. Двухфазные сплавы ВТ6, ВТ14, ВТ22 можно закалить и состарить, заметно подняв прочность. Выбор режима начинается с марки сплава по чертежу.
Титан почти вдвое легче стали (плотность 4,5 г/см³), сохраняет прочность при нагреве и обладает высокой коррозионной стойкостью. Механические свойства сплава и то, какую термообработку он принимает, определяет химический состав: легирующие элементы стабилизируют одну из двух фаз титана — низкотемпературную α или высокотемпературную β.
| Класс сплава | Типичные марки | Основные легирующие элементы | Какая термообработка применяется |
|---|---|---|---|
| α- и псевдо-α-сплавы | ВТ1-0, ОТ4, ВТ5-1 | алюминий, олово, цирконий | только отжиг: закалкой их не упрочняют |
| (α+β)-сплавы | ВТ6, ВТ14, ВТ3-1 | алюминий, ванадий, молибден | отжиг, а для максимальной прочности — закалка и старение |
| Псевдо-β- и β-сплавы | ВТ22, ВТ15 | молибден, ванадий, хром | закалка и старение — наибольший прирост прочности |
Поэтому режим термической обработки назначают по марке и составу сплава: от них зависят температура нагрева, время выдержки и скорость охлаждения. Ошибка в режиме меняет структуру и свойства титановых деталей — снижает пластичность или оставляет внутренние напряжения.
Цели и применение термообработки титановых сплавов
Термическое воздействие на титан позволяет решить ряд критических инженерных задач, обеспечивая эксплуатационную надежность деталей в экстремальных условиях:
- Радикальное повышение прочности — Специальные режимы закалки и старения позволяют увеличить предел прочности (σв) двухфазных сплавов до 1200–1400 МПа, что сопоставимо с высокопрочными сталями, но при вдвое меньшем весе.
- Снятие остаточных напряжений (стабилизация) — Обязательная процедура после сварки, штамповки или интенсивной механической обработки. Предотвращает коробление деталей и растрескивание сварных швов.
- Повышение вязкости разрушения (трещиностойкости) — Формирование оптимальной глобулярной или пластинчатой макроструктуры для деталей, работающих при циклических нагрузках.
- Улучшение обрабатываемости резанием — Отжиг снижает твёрдость заготовок, облегчая последующее фрезерование и токарную обработку вязкого титана.
Область применения: Изготовление лопаток компрессоров авиационных газотурбинных двигателей, силовых элементов шасси самолетов, корпусов глубоководных аппаратов, медицинских имплантатов и химических реакторов, работающих в агрессивных кислотных средах.
Виды термической обработки титановых сплавов

В зависимости от требуемого структурного состояния, титановые сплавы подвергают различным видам термического воздействия:
1. Отжиг (Annealing)
Самый массовый вид обработки. Неполный (дорекристаллизационный) отжиг применяется для снятия напряжений при 450–650 °C. Полный отжиг (нагрев высоко в α+β-области с медленным охлаждением) формирует стабильную равновесную структуру, обеспечивая оптимальное сочетание пластичности и прочности.
2. Изотермический отжиг
Нагрев до температуры выше полиморфного превращения, быстрое охлаждение до 600–700 °C, длительная выдержка при этой температуре и последующее охлаждение на воздухе. Обеспечивает максимальную термическую стабильность структуры для деталей, работающих при высоких температурах (детали авиадвигателей).
3. Закалка (Quenching)
Нагрев до верхних границ α+β-области или в β-область с последующим резким охлаждением (в воде). В результате высокотемпературная β-фаза не успевает перестроиться в стабильную α-фазу, образуя пересыщенные метастабильные твёрдые растворы (мартенситоподобные фазы α' и α''). Закалённый титан относительно мягок.
4. Старение (Aging)
Проводится строго после закалки. Нагрев до 450–550 °C провоцирует распад метастабильных фаз с выделением дисперсных (ультрамелких) частиц вторичной α-фазы. Именно этот процесс дисперсионного твердения приводит к радикальному скачку твёрдости и прочности сплава.
Температурные режимы термообработки титана
Температуры обработки привязываются не к абсолютным значениям, а к температуре полиморфного превращения (Тп.п.) конкретной плавки сплава, которая обычно лежит в диапазоне 880–1000 °C.
- Нагрев для снятия напряжений — 400–600 °C (ниже температуры рекристаллизации).
- Обычный отжиг — На 50–150 °C ниже Тп.п. (обычно 700–850 °C).
- Закалка α+β сплавов — Строго на 30–50 °C ниже Тп.п. Нагрев выше этой точки приведет к резкому росту зерна (β-хрупкость), из-за чего деталь потеряет пластичность навсегда.
- Старение — 450–550 °C с выдержкой от 2 до 16 часов.
Материалы, для которых подходит обработка
Реакция на термообработку зависит от класса титанового сплава:
- α-сплавы (ВТ1-0, ВТ5, ВТ5-1) — Содержат только α-стабилизаторы (алюминий). Не претерпевают фазовых превращений при охлаждении. Их невозможно упрочнить закалкой. Для них применяется только отжиг.
- α+β-сплавы (ВТ6 / Ti-6Al-4V, ВТ14, ВТ16) — Самая популярная группа. Содержат элементы обеих групп. Отлично поддаются всем видам термической обработки, включая закалку со старением.
- Псевдо-β-сплавы (ВТ15, ВТ22) — Сильно легированы молибденом, ванадием и хромом. Обладают максимальной способностью к термическому упрочнению (прочность возрастает почти в 2 раза после старения).
Упрочняющая термическая обработка заготовок изделия
Полный цикл упрочняющей обработки (Solution Treating and Aging - STA) включает закалку в воду и последующее искусственное старение. В отличие от стали, которая становится твёрдой сразу после закалки в воду, титановые заготовки после водной закалки остаются относительно мягкими и пластичными.
Это даёт колоссальное технологическое преимущество: свежезакаленную титановую деталь можно подвергнуть холодной штамповке, гибке или правке. Свою феноменальную твёрдость и заданную геометрию деталь приобретет лишь на финальном этапе в печи старения, когда внутри её структуры выпадут упрочняющие дисперсные частицы α-фазы.
Оборудование для термообработки титановых сплавов

Титан при нагреве активно поглощает кислород, азот и водород: на поверхности образуется хрупкий альфированный слой, а водород делает хрупким весь объём металла. Поэтому титан нагревают в вакууме или в аргоне, а после термообработки проверяют поверхность на газонасыщение. Перед загрузкой детали очищают от масла и следов маркера: загрязнения при нагреве уходят в металл.
Для предотвращения газонасыщения и образования альфированного слоя (который придется удалять механически или химическим травлением), промышленная обработка титана требует элитарного оборудования:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Высоковакуумные электропечи | Основа качественной обработки. Обеспечивают глубокий вакуум (до 10-4...10-5 мм рт. ст.), полностью исключая контакт горячего титана с кислородом, азотом и влагой. Заготовки выходят из печи с идеально светлой поверхностью. |
| Печи с аргоновой защитой | Используются для крупногабаритных деталей. Печь предварительно вакуумируется, а затем заполняется аргоном высшей степени очистки. |
| Закалочные ванны | Емкости с водой или полимерными охладителями. Конструкция печей должна позволять сбрасывать деталь в воду за время не более 3–5 секунд, иначе произойдёт преждевременный распад β-фазы. |
| Оборудование дегазации | Вакуумный отжиг титана также служит мощнейшим средством удаления растворенного в металле водорода (дегазации), предотвращая катастрофическую водородную хрупкость. |
Стандарты и документы для термообработки титановых сплавов

Термическая обработка титана (особенно для авиации и космоса) регламентируется жесткими стандартами:
- ГОСТ и ОСТ — ГОСТ 23755-79 (Плиты титановые), ОСТ 1 90013-81 (Сплавы титановые. Термическая обработка деталей — базовый авиационный стандарт).
- Технологическая маршрутная карта — С указанием температурно-временных графиков, скорости нагрева (градусов в минуту) и предельного уровня вакуума.
- Акт контроля альфированного слоя — Если обработка шла в воздушной печи, обязателен документ от лаборатории с подтверждением полного удаления газонасыщенного слоя после травления.
- Протоколы механических испытаний — Данные разрывных машин о достижении требуемого предела прочности (σв) и относительного удлинения (δ) на свидетелях плавки.
Этапы термообработки титановых сплавов
Малейшее отклонение на этапе подготовки может безвозвратно испортить титановую деталь стоимостью в миллионы рублей:
- Тщательная очистка — Критический этап. Детали обезжириваются в щелочных растворах или нехлорированных растворителях. Любое жировое пятно, остаток СОЖ или отпечаток пальца при вакуумном нагреве диффундирует в титан, вызывая локальную хрупкость (науглероживание).
- Загрузка — Размещение в специальных молибденовых или графитовых корзинах (контакт титана со стальной оснасткой при высоких температурах может вызвать контактное плавление эвтектики).
- Вакуумирование и нагрев — Откачка воздуха из камеры до высокого вакуума. Ступенчатый, контролируемый нагрев для предотвращения термических деформаций.
- Выдержка — Выдержка при заданной температуре для полного протекания фазовых превращений или снятия напряжений.
- Охлаждение — Для отжига — медленное охлаждение в вакууме или токе аргона. Для закалки — резкий сброс детали в закалочный бак с водой.
- Старение (при необходимости) — Повторный нагрев закалённых деталей до 450–550 °C и выдержка для дисперсионного твердения.
- Финишный контроль — Проверка отсутствия цветов побежалости (показатель окисления), измерение твёрдости, ультразвуковой контроль (УЗК) и механические испытания образцов-свидетелей. При обработке на воздухе — обязательное пескоструйная обработка и кислотное травление (смесь HNO3 + HF) для снятия альфированного слоя.
Как заказать термообработку титановых сплавов
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термической обработке титановых сплавов
На каком оборудовании выполняется термическая обработка титановых сплавов
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.


Расчёт по чертежу: термообработка титановых сплавов
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.