

Вакуумная термообработка деталей
Вакуумную закалку и отпуск стальных деталей проводим в печи ВП-ЗГ-85: деталь нагревается без доступа воздуха и выходит без окалины.
Рабочая камера 600 × 400 × 400 мм, садка до 200 кг, охлаждение газом под давлением до 10 бар.
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Вакуумная термообработка деталей: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Вакуумная электропечь с конвекционным нагревом и 10-барной системой охлаждения ВП-ЗГ-85 предназначена для выполнения полного комплекса термических операций над стальными деталями: закалки, отпуска и магнитного отжига. Обработка производится в контролируемой вакуумной среде, что позволяет значительно снизить припуски под последующую механическую обработку, исключить операции дробеочистки и обеспечить высокую чистоту поверхности деталей.
Вакуумная закалка, отпуск и магнитный отжиг

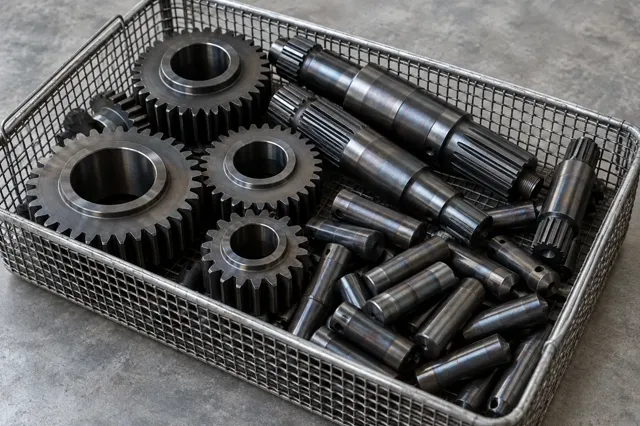
Магнитный отжиг нужен деталям из магнитомягких сплавов — сердечникам, экранам, полюсным наконечникам: после штамповки и мехобработки их магнитные свойства падают, а отжиг в вакууме восстанавливает их без окисления поверхности. Инструментальная сталь после вакуумной закалки выходит светлой, без обезуглероженного слоя, и её не нужно шлифовать, чтобы этот слой снять.
Вакуумная термообработка металла идёт в три этапа: из камеры откачивают воздух, детали нагревают до температуры режима и выдерживают, затем охлаждают потоком инертного газа — азота. Без кислорода поверхность стали не окисляется и не теряет углерод, поэтому после печи деталь светлая, без окалины и обезуглероживания.
| Операция | Что происходит | Результат |
|---|---|---|
| Вакуумная закалка | нагрев стали выше критической температуры и быстрое охлаждение азотом под давлением до 10 бар | высокая твёрдость без окалины; меньше коробление, чем при закалке в масле |
| Отпуск | повторный нагрев закалённой детали до более низкой температуры и выдержка | снятие внутренних напряжений после закалки, нужное сочетание твёрдости и вязкости |
| Магнитный отжиг | нагрев и медленное охлаждение деталей из магнитомягких материалов | восстановление магнитных свойств после механической обработки |
Вакуумная закалка и закалка в масле

Масло охлаждает быстрее газа, поэтому для углеродистых и малолегированных сталей, которым нужно резкое охлаждение, закалка в масле остаётся основным способом. В вакуумной печи деталь охлаждают потоком газа под давлением — этого хватает для высоколегированных и инструментальных сталей, зато поверхность остаётся чистой, а коробление меньше. Детали после вакуумной печи не нужно отмывать от масла, а значит, их можно сразу передавать на шлифование, покрытие или сборку.
| Вакуумная печь | Печь с воздушной атмосферой и закалка в масле | |
|---|---|---|
| Поверхность после закалки | светлая, без окалины | окалина и обезуглероженный слой |
| Очистка после закалки | не нужна | дробеочистка или травление, отмывка от масла |
| Деформация деталей | меньше — охлаждение газом равномернее | больше, особенно у тонких и длинных деталей |
| Припуск под шлифование | меньше | больше — на снятие окалины и поводки |
| Для каких деталей | точные детали, инструмент, штампы и пресс-формы | массовые детали без жёстких требований к поверхности |
Если деталь не требует чистой поверхности и точной геометрии, технолог может предложить обычную закалку и отпуск — она дешевле.
Преимущества вакуумной термообработки
Высокое качество термообработки в вакууме
Отсутствие кислорода в рабочем объёме камеры исключает образование оксидной плёнки и обеспечивает чистоту поверхности. Это позволяет отказаться от дополнительной очистки после обработки и минимизировать финишную механообработку.
Конвекционный нагрев с точным контролем
Конвекционный режим обеспечивает равномерный прогрев деталей по всему объёму садки и высокую повторяемость результатов. Точная стабилизация температуры гарантирует соблюдение технологических параметров для легированных и высокоуглеродистых сталей.
Эффективное охлаждение до 10 бар
Мощная система охлаждения обеспечивает интенсивный отвод тепла, что повышает скорость закалки, уменьшает термические деформации и обеспечивает высокую стабильность геометрических размеров.
Автоматизированный процесс вакуумной закалки
Система управления электропечью обеспечивает полностью автоматизированный цикл обработки: нагрев, выдержка, охлаждение и вакуумирование контролируются в соответствии с заданной программой. Это повышает стабильность качества, минимизирует влияние человеческого фактора и позволяет работать с изделиями, критичными к соблюдению точных температурных режимов.
- Сокращение величины технологических припусков на механическую обработку за счёт минимальных деформаций и отсутствия окалины.
- Возможность термообработки легко окисляемых металлов и их сплавов благодаря работе в вакууме и использовании защитного газа.
Области применения вакуумной термообработки
Вакуумная печь ВП-ЗГ-85 используется для термообработки:
- деталей из конструкционных, инструментальных и высоколегированных сталей;
- прецизионных элементов приборостроения;
- изделий с жёсткими требованиями к чистоте поверхности и геометрической стабильности;
- штампов, пресс-форм и режущего инструмента из инструментальных сталей — закалка без окалины сохраняет острые кромки и рабочие поверхности;
- мелких и средних партий технологического и промышленного инструмента.

Вакуумную обработку выбирают, когда поверхность после термообработки нельзя или дорого доводить: у прецизионных деталей, пресс-форм, штампового инструмента, деталей приборов. Окалины и обезуглероженного слоя нет, поэтому деталь идёт на сборку или финишную обработку с минимальным припуском.
Технология применяется в машиностроении, приборостроении, металлообработке, производстве прецизионных узлов и комплектующих, а также при изготовлении ответственных деталей основного производства.
Технические характеристики вакуумной печи ВП-ЗГ-85
- Полезные габаритные размеры камеры — 600 × 400 × 400 мм
- Максимальный вес садки (брутто) — 200 кг
- Максимальная рабочая температура — 1300 °С
- Защитный газ — азот
- Мощность нагрева рабочей камеры — 85 кВт
- Рабочий вакуум — 1 × 10⁻³ мбар
- Предельный вакуум — 5 × 10⁻⁵ мбар
Как заказать вакуумную термообработку деталей
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о вакуумной термообработке деталей
На каком оборудовании выполняется вакуумная термообработка деталей
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
Чем вакуумная закалка лучше обычной
В вакууме поверхность стали не окисляется и не обезуглероживается: деталь выходит без окалины, её не нужно чистить, а деформация меньше, чем при закалке в масле. Поэтому сокращается припуск под шлифование.
Какой газ используют для охлаждения
Азот — инертный газ, который не реагирует со сталью. Его подают в камеру под давлением до 10 бар, и он быстро отводит тепло от садки.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.



Расчёт по чертежу: вакуумная термообработка деталей
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.