

Термообработка стальных деталей и закалка ТВЧ
Закалку и отпуск стальных деталей выполняем по марке стали и твёрдости из вашего чертежа: в вакуумной печи (садка до 200 кг) и на линии термообработки модульного типа (садка до 150 кг).
Механическая обработка до и после закалки — в цехе той же площадки, без отдельного подрядчика.
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
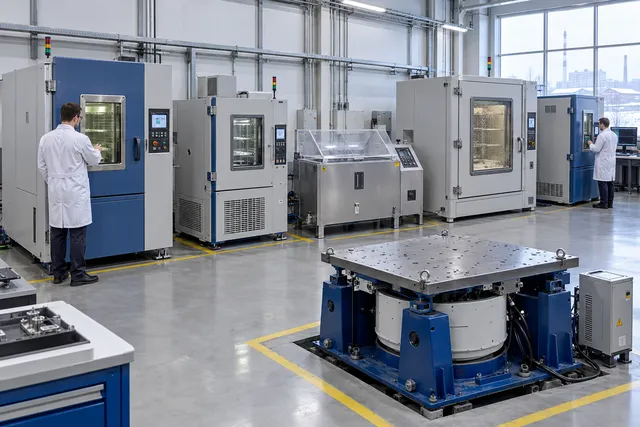
Термообработка стальных деталей и закалка ТВЧ: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
- Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Физика процесса закалки ТВЧ строится на явлении электромагнитной индукции и скин-эффекте (поверхностном эффекте). Деталь помещается в медный индуктор, по которому пропускается переменный ток высокой частоты (от 10 кГц до нескольких МГц). Возникающее мощное магнитное поле наводит в стальной заготовке вихревые токи (токи Фуко). Благодаря скин-эффекту, эти токи протекают не по всему сечению, а концентрируются в тончайшем поверхностном слое, мгновенно (за 2–10 секунд) разогревая его до температур аустенитизации. Последующее резкое охлаждение формирует сверхтвердую мартенситную «корку», оставляя сердцевину детали вязкой и пластичной.
Объёмная закалка в печи и поверхностная закалка ТВЧ

У ТВЧ есть ещё одно преимущество — меньшее коробление. Нагревается только поверхностный слой, сердцевина остаётся холодной, поэтому длинные валы и тонкие детали ведёт меньше, чем при нагреве в печи целиком. Глубину закалённого слоя — обычно от одного до нескольких миллиметров — задают частотой тока и временем нагрева.
Стальную деталь можно закалить целиком — в печи — или только по поверхности — токами высокой частоты. Способ выбирают по тому, где детали нужна твёрдость и какой прочностью должна обладать сердцевина:
| Объёмная закалка в печи | Поверхностная закалка ТВЧ | |
|---|---|---|
| Что закаливается | вся деталь по сечению | только поверхностный слой глубиной обычно 1–5 мм |
| Время нагрева | десятки минут и часы вместе с выдержкой | секунды |
| Охлаждающая среда | масло, вода, полимерные растворы, газ в вакуумной печи | вода или водный раствор полимера через спрейер |
| Деформация | больше: нагревается и охлаждается вся деталь | меньше: нагревается только поверхность |
| Для каких деталей | детали, которым нужна прочность по всему сечению: оси, пружины, инструмент | валы, шестерни, оси под подшипники — твёрдая износостойкая поверхность при вязкой сердцевине |
| Типичные стали | конструкционные и легированные: 40Х, 30ХГСА, 65Г, инструментальные | среднеуглеродистые и легированные улучшаемые стали: 40, 45, 40Х, 40ХН |
Глубину закалённого слоя при ТВЧ задают частотой тока и временем нагрева: чем выше частота, тем тоньше слой. Параметры закалки — твёрдость и глубину слоя — указывают в чертеже, а после обработки проверяют на детали-свидетеле.
Цели и применение термообработки стальных деталей
Закалка ТВЧ является наиболее производительным методом поверхностного упрочнения, заменяющим длительную цементацию там, где это экономически и технически целесообразно. Основные цели:
- Колоссальное повышение износостойкости — Достижение поверхностной твёрдости 50–60 HRC для защиты шеек валов, зубьев шестерён и направляющих станин от истирания.
- Увеличение предела усталости — При закалке ТВЧ в поверхностном слое возникают значительные остаточные сжимающие напряжения (до 400-500 МПа). Они «запирают» микротрещины, не давая им развиваться при циклических изгибающих и крутильных нагрузках.
- Минимизация короблений (поводок) — Поскольку сердцевина детали остаётся холодной и не претерпевает фазовых превращений, геометрические размеры и форма изделия практически не искажаются.
- Сохранение пластичной сердцевины — Деталь приобретает способность выдерживать мощные динамические удары без сквозного разрушения.
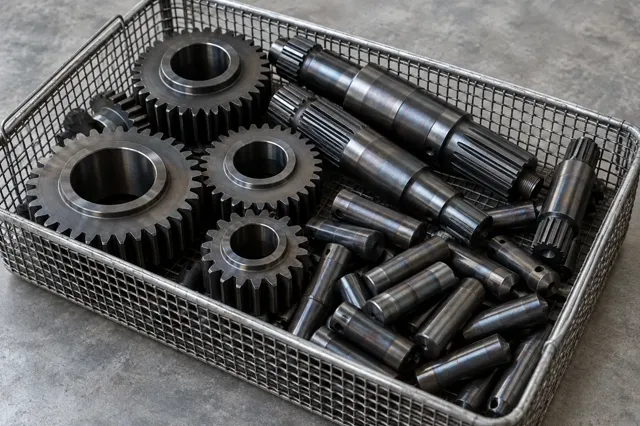
Область применения: Коленчатые и распределительные валы, пиноли, штоки гидроцилиндров, крановые колеса, ходовые винты, венцы зубчатых колес крупного модуля, оси и пальцы гусеничных траков.
Способы закалки токами высокой частоты

Индукционная закалка классифицируется по способу взаимного перемещения детали и индуктора в процессе нагрева:
1. Одновременный способ
Индуктор по форме точно повторяет контур закаливаемого участка (например, шейки вала). Вся поверхность нагревается одновременно, после чего на нее подаётся закалочная жидкость из спрейера (душирующего устройства). Применяется для относительно небольших поверхностей.
2. Непрерывно-последовательный способ
Индуктор в виде кольца плавно перемещается вдоль длинномерной детали (например, ходового винта или штока). Сразу за индуктором движется спрейер. Нагрев и охлаждение происходят локально, зона за зоной. Метод идеален для длинных цилиндрических заготовок.
3. Закалка при вращении детали
Для обеспечения идеальной равномерности нагрева и охлаждения, а также для исключения изгиба, цилиндрические детали (валы) в процессе нагрева вращают вокруг своей оси со скоростью 100–300 об/мин в центрах закалочного станка.
4. Глубинная индукционная закалка
Использование пониженных частот (от 1 до 10 кГц) для увеличения глубины проникновения тока (глубины горячего слоя) до 10-15 мм. Применяется для массивных валков холодной прокатки и крупных крановых колес.
Температура закалки стали и физика процесса

При индукционном нагреве фазовые превращения в стали происходят в десятки раз быстрее, чем в печи, что диктует особые температурные режимы:
- Сдвиг критических точек — Из-за огромной скорости нагрева (до 500 °C в секунду) критические точки фазовых превращений стали сдвигаются вверх. Поэтому температура закалки ТВЧ обычно на 50–100 °C выше, чем при обычной печной закалке (достигает 850–950 °C).
- Сверхмелкое зерно — Быстрый переход через фазовые точки не даёт времени аустенитному зерну вырасти. После охлаждения образуется мелкоигольчатый (криптокристаллический) мартенсит, который обладает более высокой твёрдостью (на 2-3 HRC выше) и меньшей хрупкостью по сравнению с печной закалкой.
- Температура отпуска — После ТВЧ-закалки деталь обязательно подвергается низкому отпуску (самоотпуску или в печи) при температуре 160–200 °C. Это необходимо для снятия микронапряжений в закаленном слое без потери твёрдости.
Материалы, для которых подходит обработка
Для поверхностной закалки ТВЧ подходят сплавы, содержащие достаточное количество углерода для образования твёрдого мартенсита, так как сам процесс не добавляет углерод в деталь (в отличие от цементации).
- Среднеуглеродистые стали (0,4 - 0,6% С) — Стали марок 40, 45, 50, 40Х, 45Х, 40ХН. Это идеальные и самые массовые материалы для ТВЧ. Обеспечивают твёрдость 50–58 HRC.
- Высокоуглеродистые и инструментальные стали — У8, ШХ15, 65Г. Используются реже, требуют очень осторожного нагрева из-за склонности к образованию закалочных трещин при резком охлаждении.
- Серые и высокопрочные чугуны — СЧ20, ВЧ50. Поддаются закалке ТВЧ для упрочнения направляющих станин станков (твёрдость до 45–50 HRC).
Упрочняющая термическая обработка заготовок изделия
Закалка ТВЧ — это финальная операция для поверхности, но ей всегда должна предшествовать объёмная термическая обработка самой заготовки. Этот предварительный этап называется «Улучшением» (объёмная закалка + высокий отпуск при 550–600 °C).
Если подвергнуть ТВЧ-закалке сырую (отожженную) сталь, её сердцевина будет слишком мягкой (феррито-перлитной) и может деформироваться под тяжёлой нагрузкой, продавив твёрдый поверхностный слой («эффект яичной скорлупы»). Предварительное улучшение создаёт в сердцевине упругую структуру сорбита отпуска (твёрдость 25-30 HRC), которая служит идеальным фундаментом для сверхтвердого закалённого ТВЧ-слоя.
Оборудование для термообработки стальных деталей

Для объёмной закалки, отпуска и отжига нужна печь, для поверхностной — установка ТВЧ с индуктором под форму детали: под каждый тип вала или шестерни индуктор подбирают или изготавливают отдельно. Поэтому на серийных деталях ТВЧ окупается, а разовую деталь сложной формы проще и дешевле закалить в печи с последующим отпуском.
Установка ТВЧ — это сложный электрофизический комплекс, преобразующий промышленную частоту тока (50 Гц) в токи высокой частоты.
| Тип оборудования | Назначение и характеристики |
|---|---|
| ТВЧ-генераторы | Ламповые, тиристорные или современные транзисторные генераторы мощностью от 20 до 250 кВт. Частота подбирается под требуемую глубину закалки: чем выше частота (до 1 МГц), тем тоньше закалённый слой (до 1 мм). Средние частоты (8-10 кГц) дают слой 3–5 мм. |
| Закалочные станки (ЧПУ) | Механизмы для фиксации, вращения и продольного перемещения детали с заданной скоростью (от 1 до 20 мм/сек). Обеспечивают абсолютную повторяемость результатов для всей партии. |
| Индукторы | Рабочие органы установки. Изготавливаются индивидуально из медных трубок по форме конкретной детали. Внутри трубок под давлением циркулирует охлаждающая вода, иначе индуктор расплавится собственными токами. |
| Спрейеры и станции охлаждения | Устройства для подачи закалочной жидкости (воды или полимера) через отверстия в индукторе (или сразу за ним) под строго контролируемым давлением и температурой. |
Стандарты и документы для термообработки стальных деталей

Выполнение поверхностной закалки ТВЧ требует точной подготовки технической документации:
- Конструкторский чертеж детали — На чертеже обязательно выделяется утолщенной линией зона, подлежащая закалке ТВЧ. Указывается требуемая глубина закалённого слоя (например, h=2,0...3,5 мм) и поверхностная твёрдость (HRC 45...50).
- Требования к сердцевине — В технических требованиях чертежа указывается предварительная термообработка (например, Улучшить: HB 240...280).
- Технологическая карта ТВЧ — Документ для наладчика станка, регламентирующий силу анодного тока, частоту, скорость вращения и перемещения детали, давление воды в спрейере и тип используемого индуктора.
- Акт лаборатории — Протокол разрушающего контроля образца-свидетеля (разрезка детали для замера фактической глубины мартенситного слоя микротвердомером) и неразрушающего контроля поверхностной твёрдости всей партии.
Этапы термообработки стальных деталей

Закалка ТВЧ — это скоростной процесс, где счёт идёт на секунды, и он не прощает ошибок позиционирования:
- Предварительная токарная обработка — Деталь улучшают (объемно) и протачивают до размеров, близких к чистовым, оставляя минимальный припуск (0,2–0,4 мм) на финишную шлифовку после ТВЧ.
- Установка в закалочный станок — Деталь зажимается в центрах станка. Индуктор подводится к рабочей зоне. Зазор между индуктором и деталью должен быть минимальным и строго равномерным (обычно 1,5–3 мм) для одинакового нагрева по окружности.
- Нагрев (Аустенитизация) — Включается ток высокой частоты. Поверхность металла за несколько секунд раскаляется до ярко-красного или оранжевого свечения (850–950 °C). Деталь при этом вращается.
- Охлаждение (Закалка) — Мгновенно отключается ток и из спрейера под давлением подаётся сплошной поток закалочной воды или полимерной жидкости. Происходит мартенситное превращение слоя. (При непрерывно-последовательном методе нагрев и охлаждение идут одновременно, двигаясь вдоль детали).
- Низкий отпуск — Сразу после закалки деталь отправляют в печь на 160–200 °C (или проводят самоотпуск за счёт остаточного тепла сердцевины) для снятия внутренних напряжений.
- Контроль и шлифовка — Проверка твёрдости переносными твердомерами. Деталь отправляется на участок круглой шлифовки для достижения идеальной шероховатости и точного посадочного размера (например, под подшипник).
Как заказать термообработку стальных деталей
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термообработке стальных деталей и закалке ТВЧ
На каком оборудовании выполняется термообработка стальных деталей и закалка ТВЧ
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт; линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.



Расчёт по чертежу: термообработка стальных деталей
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.