

Химико-термическая обработка металлов и сплавов
Химико-термическую обработку стальных деталей — цементацию с последующей закалкой и отпуском — проводим по марке стали и требованиям чертежа.
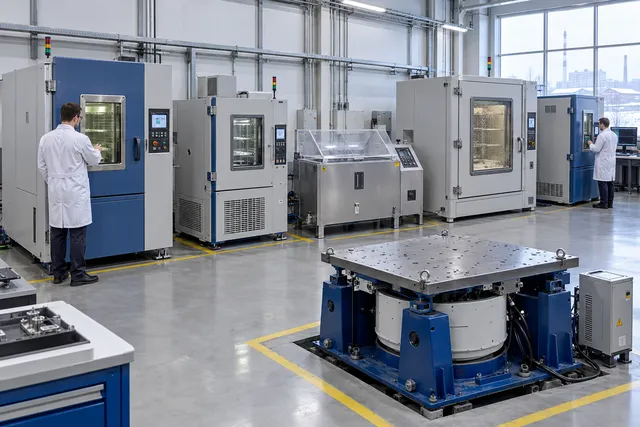
На термическом участке технопарка — линия модульного типа с защитной атмосферой, садка до 150 кг.
- Линия термообработки модульного типа
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Химико-термическая обработка металлов и сплавов: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Главное преимущество ХТО перед обычной термической обработкой заключается в возможности создания композитного материала в рамках одной детали. Поверхность приобретает феноменальную твёрдость и износостойкость, в то время как сердцевина изделия остаётся пластичной и вязкой, способной поглощать мощные динамические и ударные нагрузки. Это делает ХТО абсолютно незаменимой технологией в тяжелом машиностроении, авиации, автомобилестроении и инструментальном производстве.
Диффузионный слой: как ХТО меняет свойства поверхности

Химико-термическая обработка (ХТО) — это нагрев детали в среде, богатой нужным химическим элементом. Технологический процесс идёт в три стадии: в среде образуются активные атомы элемента, они оседают на поверхности металла и затем диффундируют вглубь. Так возникает диффузионный слой — поверхность с другим химическим составом и структурой, а сердцевина детали остаётся прежней.
| Метод диффузионного насыщения | Насыщающий элемент | Типичная глубина слоя | Как меняются свойства поверхности деталей |
|---|---|---|---|
| Цементация | углерод | 0,5–2 мм | после закалки — твёрдая износостойкая поверхность при вязкой сердцевине |
| Нитроцементация | углерод и азот | 0,2–0,8 мм | то же при меньшей температуре процесса и меньшей деформации |
| Азотирование | азот | 0,1–0,6 мм | высокая твёрдость без закалки, усталостная прочность, коррозионная стойкость |
| Борирование | бор | 0,05–0,2 мм | очень высокая твёрдость и стойкость к абразивному износу |
| Диффузионное хромирование, алитирование | хром, алюминий | сотые и десятые доли миллиметра | коррозионная стойкость и жаростойкость |
Глубину и твёрдость диффузионного слоя задают температурой, временем выдержки и составом среды. Их указывают в чертеже — например, «цементировать на глубину 0,8–1,2 мм, HRC 58–62» — и проверяют на шлифе-свидетеле из той же садки.
Цели и применение химико-термической обработки
Химико-термическая обработка применяется для придания поверхностным слоям металла уникальных физико-механических свойств, недостижимых другими методами:
- Резкое повышение износостойкости — Увеличение поверхностной твёрдости до 800–1200 HV (по Виккерсу) для защиты от абразивного износа и трения.
- Повышение предела выносливости (усталостной прочности) — При насыщении поверхности создаются остаточные напряжения сжатия, которые препятствуют зарождению и развитию микротрещин при циклических нагрузках.
- Улучшение антикоррозионных свойств — Насыщение азотом, хромом или цинком защищает сталь от окисления во влажных и агрессивных химических средах.
- Придание жаростойкости (окалиностойкости) — Алитирование (насыщение алюминием) или силицирование (насыщение кремнием) позволяет деталям работать в газовых турбинах при температурах до 900–1000 °C.
Область применения: Изготовление высоконагруженных зубчатых колес, шлицевых валов, распределительных валов ДВС, поршневых пальцев, штамповой оснастки, деталей буровых установок и подшипников качения.
Виды химико-термической обработки

В зависимости от насыщающего элемента (диффузанта), в металлургии выделяют несколько базовых направлений ХТО:
Цементация (насыщение углеродом)
Самый распространенный вид ХТО. Применяется для низкоуглеродистых сталей (до 0,25% С). Цель — обогатить поверхность углеродом до 0,8–1,0% на глубину от 0,5 до 2 мм. Последующая закалка придает этому слою высочайшую твёрдость (до 62 HRC), оставляя вязкую сердцевину.
Азотирование (насыщение азотом)
Процесс протекает в среде аммиака. Формирует на поверхности тонкий слой нитридов. В отличие от цементации, азотирование даёт более высокую твёрдость (до 1000-1200 HV) и теплостойкость, а также минимальную деформацию детали, так как процесс не требует последующей закалки.
Нитроцементация и Цианирование
Совместное насыщение поверхности углеродом и азотом в газовых (нитроцементация) или расплавленных солевых (цианирование) средах. Сочетает плюсы обоих методов: высокую скорость процесса, отличную износостойкость и повышенное сопротивление усталости.
Диффузионная металлизация
Насыщение поверхности другими металлами и металлоидами. Включает хромирование (защита от кислот и коррозии), борирование (экстремальная абразивная стойкость, твёрдость до 2000 HV), алитирование и силицирование.
Температура обработки и термодинамика процесса
Скорость и глубина диффузии элементов в металлическую решетку экспоненциально зависят от температуры. Для каждого вида ХТО подбирается свой строгий температурный режим, учитывающий фазовые превращения в стали:
- Цементация — Проводится при температуре 900–950 °C. При этой температуре железо находится в γ-фазе (аустенит), кристаллическая решетка которого способна растворить большое количество углерода.
- Азотирование — Осуществляется при более низких температурах — 500–600 °C. Железо находится в α-фазе (феррит). Низкая температура исключает коробление высокоточных деталей.
- Нитроцементация — Рабочий диапазон 850–880 °C. Присутствие азота снижает температуру образования аустенита, что делает процесс более экономичным по сравнению с классической цементацией.
- Диффузионная металлизация (борирование, хромирование) — Требует максимальных температур 950–1050 °C из-за большого атомного радиуса диффундирующих металлов.
Материалы, для которых подходит ХТО
Выбор метода строго привязан к классу материала:
- Низкоуглеродистые стали (Ст3, 10, 20) — Идеальны для цементации.
- Конструкционные легированные стали (18ХГТ, 20ХН3А) — Применяются для тяжелонагруженных зубчатых колес (цементация, нитроцементация).
- Среднеуглеродистые легированные стали (38Х2МЮА) — Специальные стали для азотирования, содержащие алюминий и молибден для образования сверхтвердых нитридов.
- Титан и жаропрочные сплавы — Подвергаются азотированию и алитированию в аэрокосмической отрасли.
Упрочняющая термическая обработка заготовок изделия
Важно понимать, что сама по себе ХТО (особенно цементация) не даёт финальной твёрдости. Она лишь создаёт химические предпосылки в поверхностном слое. Чтобы изделие приобрело рабочие характеристики, после ХТО обязательно проводится упрочняющая термическая обработка.
Стандартный цикл для цементуемых деталей включает закалку (нагрев с последующим быстрым охлаждением в масле или полимерах для превращения углеродистого аустенита в сверхтвердый мартенсит) и низкий отпуск (нагрев до 150-200 °C для снятия внутренних остаточных напряжений и предотвращения трещин).
Оборудование для химико-термической обработки

Для химико-термической обработки важна не только печь, но и проверка результата: глубину слоя определяют на образцах-свидетелях из той же садки — по шлифу под микроскопом или по изменению твёрдости вглубь. Места, которые насыщать нельзя, — резьбу и поверхности под последующую обработку — закрывают медным покрытием или защитными пастами.
Для качественного проведения диффузионных процессов требуется сложные автоматизированные комплексы с контролируемой атмосферой:
| Тип оборудования | Назначение |
|---|---|
| Шахтные и камерные электропечи | Основное оборудование для газовой цементации и азотирования. Оснащены мощными вентиляторами для циркуляции газов (карбюризаторов). |
| Вакуумные печи | Современные установки для вакуумной цементации и нитроцементации. Обеспечивают отсутствие окисления металла (деталь выходит светлой) и точный контроль глубины слоя. |
| Эндогенераторы | Установки для выработки эндогаза (смеси CO, H2 и N2), который служит контролируемой активной средой при газовых процессах. |
| Закалочные ванны | Емкости с минеральным маслом, полимерными средами или расплавами солей для проведения упрочняющей термообработки после ХТО. |
Стандарты и документы для химико-термической обработки

Производственный процесс регламентируется нормативной документацией:
- ГОСТ 20495-75 — Термическая и химико-термическая обработка. Термины и определения.
- Конструкторская документация (Чертеж) — Указывает зоны, подлежащие обработке (часто резьба или посадочные места защищаются меднением от насыщения), глубину эффективного слоя и требуемую твёрдость (например: h=1,2...1,5 мм; 58...62 HRC).
- Технологическая карта — Внутренний документ, регламентирующий время выдержки, углеродный потенциал среды и режимы охлаждения.
- Журнал ОТК и металлографии — Документы контроля качества по микрошлифам свидетелей (глубина слоя, баллы карбидной сетки).
Этапы химико-термической обработки

Химико-термическая обработка — это многоступенчатый процесс, где каждая фаза критически важна для итоговой структуры металла:
- Подготовка поверхности — Обезжиривание, промывка и сушка деталей. При необходимости — изоляция поверхностей, не подлежащих упрочнению (нанесение специальных паст или гальваническое меднение).
- Загрузка и нагрев — Детали помещаются в реторту печи. Происходит плавный нагрев до рабочих температур для исключения термических поводок.
- Образование активной среды (Диссоциация) — В печь подаётся химический реагент (керосин, метан, аммиак). При высокой температуре молекулы распадаются, образуя атомарный активный углерод или азот.
- Абсорбция и диффузия — Активные атомы поглощаются поверхностью стали и начинают проникать (диффундировать) вглубь кристаллической решетки металла. Время выдержки определяет глубину слоя (обычно 0,1 мм в час для цементации).
- Упрочняющая термообработка — Закалка (непосредственно с цементационного нагрева или с повторным нагревом) и обязательный отпуск детали.
- ОТК и финишная обработка — Контроль твёрдости твердомерами (по Роквеллу или Виккерсу), анализ микроструктуры. При цементации детали часто подвергаются шлифовке для снятия обезуглероженного слоя и достижения точных геометрических размеров.
Как заказать химико-термическую обработку
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о химико-термической обработке металлов
На каком оборудовании выполняется химико-термическая обработка металлов и сплавов
Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.



Расчёт по чертежу: химико-термическая обработка
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.