

Изготовление валов на заказ
Изготовление валов на заказ — полный цикл по чертежу: точение, фрезерование шпоночных пазов, нарезание шлицев и резьбы, термообработка и круглое шлифование посадочных шеек. Цех технопарка ЗЭМ точит валы до Ø350 × 1100 мм и шлифует до 1500 мм между центрами.
- От одной опытной детали до серии — по чертежу или 3D-модели
- Размеры проверяем по чертежу перед отгрузкой партии
- Термообработка и покрытия — на той же площадке, без отдельных подрядчиков
Как изготавливают вал на заказ
-
1
Заготовка
Отрезка прутка или поковки на заготовительном участке.
-
2
Точение
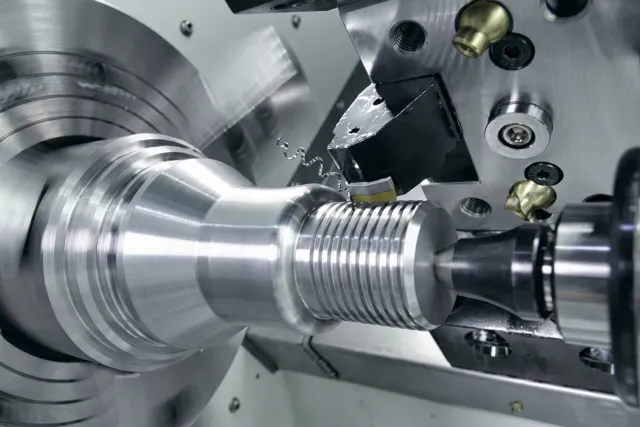
Черновое и чистовое точение ступеней, фасок, канавок и резьбы на станках с ЧПУ.
-
3
Пазы и шлицы
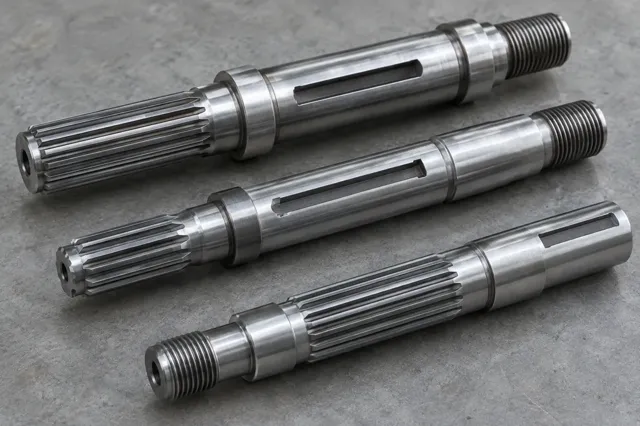
Фрезерование шпоночных пазов; шлицы — на зубофрезерном станке.
-
4
Термообработка
Закалка и отпуск под твёрдость из чертежа на участке термообработки.
-
5
Шлифование
Круглое шлифование посадочных шеек под подшипники и уплотнения.
Оборудование для изготовления валов

Вал обрабатывают за несколько установок: черновое точение с припуском, затем термообработка, если она нужна, затем чистовое точение и шлифование посадочных шеек. Длинный тонкий вал при точении прогибается от усилия резания, поэтому его поддерживают люнетом или задним центром, а отношение длины к диаметру учитывают при выборе станка и режима. Центровые отверстия на торцах делают в первую очередь: от них вал базируют на всех следующих операциях, включая шлифование, и благодаря этому шейки получаются соосными.
| Токарный станок | Наибольшая зона обработки, мм | Пруток до, мм |
|---|---|---|
| Токарно-фрезерный обрабатывающий центр | Ø245 × 1090 | — |
| Токарный станок GS | Ø284 × 381 | 51 |
| Токарный станок SC | Ø350 × 1100 | — |
| Токарные автоматы с барфидером | длина обработки 70 / 150 | 20 / 25 |
| Параметр круглошлифовального станка | Значение |
|---|---|
| Расстояние между центрами | 1500 мм |
| Наибольший диаметр обработки | 400 мм |
| Внутреннее шлифование | Ø3–200 мм |
| Масса заготовки | до 150 кг |
Какие валы изготавливаем
Вал передаёт крутящий момент от двигателя к рабочему органу машины и держит на себе шестерни, шкивы, муфты и подшипники. От вида вала зависит маршрут обработки:
| Вид вала | Что важно при изготовлении | Где применяют |
|---|---|---|
| Ступенчатые и приводные валы | соосность ступеней, точность посадочных мест под подшипники | редукторы, приводы промышленного оборудования |
| Шлицевые валы | шлицы прямобочные по ГОСТ 1139 или эвольвентные по ГОСТ 6033 | коробки передач, подвижные соединения с муфтами |
| Валы со шпоночными пазами | пазы под призматические шпонки по ГОСТ 23360 | соединения со шкивами, звёздочками и полумуфтами |
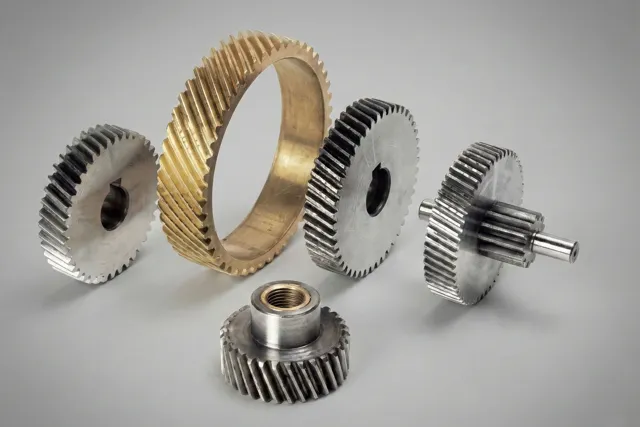
| Валы-шестерни | зубчатый венец модулем 0,3–3 мм, 6-я степень точности | редукторы, где шестерня выполнена заодно с валом |
| Оси и валики | точный диаметр и шероховатость по всей длине | опоры, шарниры, ролики |
Шлицы и зубья валов-шестерён нарезают на зубофрезерном станке с ЧПУ. Метод твёрдого фрезерования обрабатывает уже закалённые заготовки до 54 HRC: шлицы и зубчатые колёса получают точный профиль без коробления после закалки.
Стали для изготовления валов

Сталь выбирают по нагрузке и по тому, нужна ли твёрдая поверхность. Для умеренно нагруженных валов хватает стали 45 после улучшения или закалки, для тяжёлых и ударных нагрузок берут легированную 40Х или 40ХН. Если нужна износостойкая поверхность при вязкой сердцевине — например, под шлицевую ступицу, — вал делают из цементуемой стали 20Х или 18ХГТ. Марку стали и твёрдость после термообработки указывают в чертеже: от них зависят режимы резания и порядок операций.
| Сталь | Свойства | Для каких валов |
|---|---|---|
| Сталь 45 | хорошо обрабатывается, закаливается до средней твёрдости | валы и оси общего назначения со средней нагрузкой |
| 40Х | выше прочность и прокаливаемость после закалки и отпуска | нагруженные приводные валы, шлицевые валы |
| Цементуемые стали (20Х, 12ХН3А) | твёрдая поверхность после цементации при вязкой сердцевине | валы-шестерни, шлицевые валы под износ |
Марку стали и твёрдость указывают в чертеже. Если их нет, технолог подберёт материал по нагрузке и условиям работы вала. Цементация, закалка и отпуск идут на участке термообработки технопарка.
Точность посадочных мест вала после шлифования
Посадочные шейки под подшипники, уплотнения и зубчатые колёса доводят на круглошлифовальном станке после термообработки. Станок держит точность подачи 0,0005 мм и радиальное отклонение не более 0,0005 мм, а торцы шлифует за тот же установ, что и наружный диаметр, — поэтому шейки и упорные буртики вала соосны.
- Контроль качества — размеры каждой партии проверяют по чертежу перед отгрузкой.
- Детали любой сложности — ступени, канавки, резьба, пазы и шлицы — на одном валу.
- Изготовление валов по чертежам — по чертежу или 3D-модели заказчика, от опытного образца до серии.
Порядок заказа: изготовление валов
-
1
Чертёж и задание
Пришлите чертёж или 3D-модель, материал, количество в партии и требования к точности.
-
2
Расчёт стоимости и срока
Технолог выбирает станки и маршрут обработки и называет цену и срок.
-
3
Изготовление
Обработка в цехе технопарка; термообработка и покрытие — на той же площадке.
-
4
Контроль и отгрузка
Контроль размеров по чертежу, упаковка и отгрузка партии.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы об изготовлении валов
Какой наибольший вал можете изготовить
Точение — до Ø350 × 1100 мм, круглое шлифование — до 1500 мм между центрами и Ø400 мм.
Делаете ли закалку валов
Да. Закалка и отпуск — на участке термообработки технопарка, шлифование после закалки — на круглошлифовальном станке.
Изготавливаете ли шлицевые валы
Да. Шлицы прямобочные и эвольвентные нарезают на зубофрезерном станке с ЧПУ, в том числе на закалённых заготовках до 54 HRC.
Что нужно для расчёта стоимости
Чертёж или 3D-модель, материал, количество в партии и требования к точности и шероховатости. Технолог назовёт цену и срок.

Рассчитать стоимость: изготовление валов
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.