

Расточные и сверлильные работы на заказ
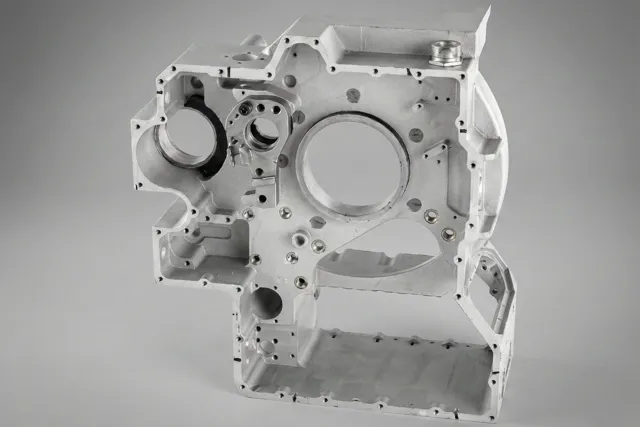
Расточные и сверлильные работы — обработка точных отверстий в корпусах, плитах и крышках по чертежу: сверление, зенкерование, развёртывание, растачивание и нарезание резьбы. В цехе технопарка ЗЭМ их выполняют на 4-осевом горизонтальном центре с ЧПУ для корпусов до 800 кг и на сверлильном и резьбонарезном оборудовании.
- От одной опытной детали до серии — по чертежу или 3D-модели
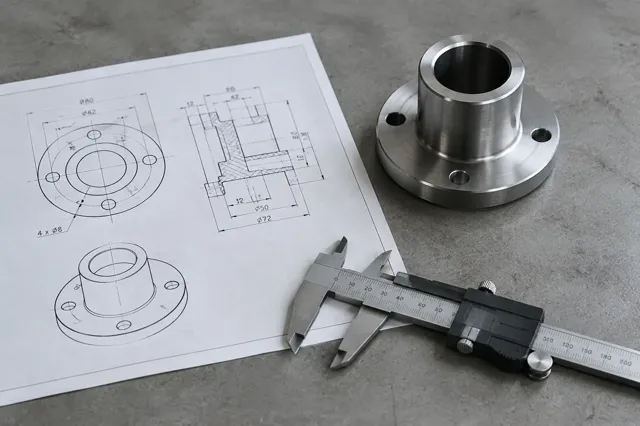
- Размеры проверяем по чертежу перед отгрузкой партии
- Термообработка и покрытия — на той же площадке, без отдельных подрядчиков
Оборудование для расточных и сверлильных работ
| Фрезерный станок | Зона обработки X/Y/Z, мм | Масса заготовки до, кг | Точность позиционирования, мм |
|---|---|---|---|
| 4-осевой горизонтально-фрезерный центр | 870 × 710 × 660 | 800 | ±0,005 |
| 3-осевой вертикально-фрезерный центр | 760 × 455 × 460 | 500 | ±0,002 |
Горизонтальный 4-осевой центр поворачивает корпус столом и обрабатывает отверстия на нескольких сторонах за один установ — так выдерживается соосность и межосевые расстояния отверстий под подшипники.
Какие отверстия обрабатываем
- Сверление и развёртывание — отверстия под крепёж и штифты, точные отверстия под посадку.
- Растачивание — посадочные отверстия под подшипники и втулки в корпусах редукторов и узлов.
- Резьба — резьбовые отверстия в корпусах и плитах.
- Шлифование отверстий — после закалки — на круглошлифовальном станке, диаметр 3–200 мм.
Точность отверстия по видам обработки

Важна не только точность каждого отверстия, но и их взаимное положение: соосность отверстий под подшипники в корпусе редуктора, межосевое расстояние, перпендикулярность к базовой плоскости. Поэтому такие отверстия растачивают с одной установки корпуса: при переустановке появляется погрешность, которую потом не исправить.
Точное отверстие получают за несколько переходов: каждый следующий инструмент снимает меньше металла и даёт более высокую точность. Типовая точность методов обработки отверстий:
| Операция | Инструмент | Типовая точность, квалитет | Для чего |
|---|---|---|---|
| Сверление | спиральное сверло | 11–12 | отверстия под крепёж, заготовка под следующие переходы |
| Зенкерование | зенкер | 9–10 | исправление оси и размера после сверления, фаски и цековки |
| Развёртывание | развёртка | 7–8 | точные отверстия под штифты и посадки |
| Растачивание | расточной резец, расточная головка | 7–8 | отверстия большого диаметра под подшипники и втулки |
| Шлифование | шлифовальный круг | 6–7 | отверстия после закалки, диаметр 3–200 мм |
Маршрут обработки технолог выбирает по точности и шероховатости из технического задания и чертежа. Высокая точность межосевых расстояний достигается тем, что все отверстия корпуса растачивают за один установ.
Сверление и растачивание на токарных станках

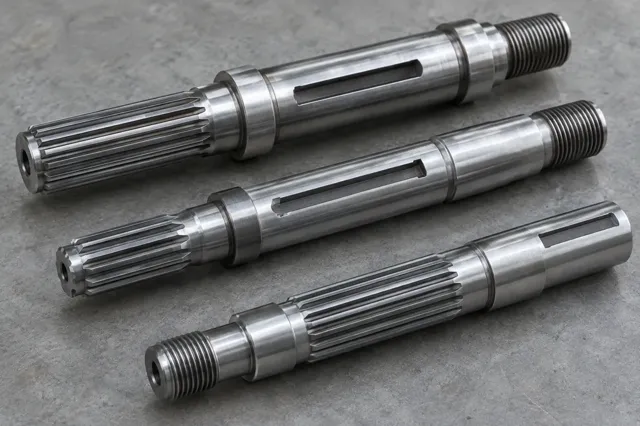
Осевые отверстия в деталях вращения — втулках, фланцах, валах — сверлят и растачивают на токарных станках с ЧПУ и на токарно-фрезерном обрабатывающем центре с зоной обработки Ø245 × 1090 мм. Отверстие и наружный диаметр обрабатываются за один установ, поэтому они соосны. Токарно-фрезерные центры сверлят и радиальные отверстия — сбоку детали — без перестановки на другой станок.
Сверление металла: стали и цветные металлы
- Конструкционные и легированные стали — корпуса, плиты, фланцы — сверление металла до и после термообработки.
- Алюминиевые сплавы — корпуса приборов и электротехники: высокая скорость резания, чистая поверхность отверстий.
- Медь, латунь, бронза — токоведущие детали и втулки, отверстия под крепёж шин и контактов.
Цех технопарка берёт детали любой сложности — от единичной детали по чертежу до серийного производства. Сверлильные и расточные работы часто идут в одном маршруте с фрезерованием, токарной обработкой и нарезанием резьбы.
Порядок заказа: расточные и сверлильные работы
-
1
Чертёж и задание
Пришлите чертёж или 3D-модель, материал, количество в партии и требования к точности.
-
2
Расчёт стоимости и срока
Технолог выбирает станки и маршрут обработки и называет цену и срок.
-
3
Изготовление
Обработка в цехе технопарка; термообработка и покрытие — на той же площадке.
-
4
Контроль и отгрузка
Контроль размеров по чертежу, упаковка и отгрузка партии.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о расточных и сверлильных работах
Какого размера корпус можно обработать
Зона обработки 4-осевого центра — 870 × 710 × 660 мм, масса заготовки до 800 кг.
Как выдерживается соосность отверстий
Отверстия на разных сторонах корпуса обрабатываются за один установ на горизонтальном центре с поворотным столом.
Что нужно для расчёта стоимости
Чертёж или 3D-модель, материал, количество в партии и требования к точности и шероховатости. Технолог назовёт цену и срок.

Рассчитать стоимость: расточные и сверлильные работы
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.