

Химико-термическая обработка металла: цементация
Цементируем стальные детали по чертежу: поверхность насыщается углеродом и после закалки становится твёрдой и износостойкой, а сердцевина остаётся вязкой.
На термическом участке технопарка — линия модульного типа с защитной атмосферой, садка Ø 430 × 600 мм, до 150 кг.
- Линия термообработки модульного типа
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Оборудование участка цементации
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.
- Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Цементация создаёт в одной стальной детали два слоя с разными свойствами. После закалки насыщенный углеродом поверхностный слой становится твёрдым и сопротивляется износу и контактным нагрузкам, а сердцевина, не принявшая углерод, остаётся вязкой и выдерживает удары без хрупкого разрушения.
Цели и применение цементации металла

Цементация применяется для изготовления высоконагруженных деталей машин и механизмов, работающих в условиях интенсивного трения с одновременным воздействием ударных нагрузок. Ключевые цели процедуры:
- Экстремальная износостойкость — Достижение поверхностной твёрдости на уровне 58–63 HRC, что защищает деталь от истирания, задиров и схватывания при работе в узлах трения.
- Повышение контактной выносливости — Способность выдерживать миллионы циклов точечного давления (например, в пятне контакта зубчатых передач) без выкрашивания металла (питтинга).
- Предотвращение усталостных разрушений — Формирование в поверхностном слое полезных остаточных напряжений сжатия, которые блокируют развитие поверхностных микротрещин.
- Сохранение пластичности сердцевины — Ударная вязкость внутренней части детали предотвращает её сквозной излом при критических перегрузках.
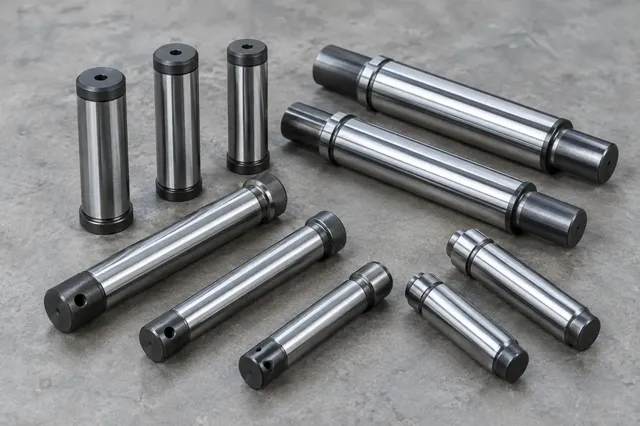
Область применения: Шестерни и зубчатые колеса коробок передач, распределительные валы, поршневые пальцы, шлицевые валы, червяки, оси, ролики подшипников и элементы бурового оборудования.
Виды цементации

В зависимости от агрегатного состояния карбюризатора (среды, отдающей углерод), в промышленности выделяют четыре основных вида цементации:
1. Газовая цементация
Наиболее распространенный промышленный метод. Проводится в герметичных шахтных или камерных печах, куда подаётся углеродсодержащий газ (эндогаз, природный газ, пропан или пары керосина). Метод поддается точной автоматизации, обеспечивает равномерный слой и высокую скорость диффузии.
2. Вакуумная цементация
Современная и экологичная технология. Процесс идёт в вакуумных печах при пониженном давлении с импульсной подачей ацетилена или пропана. Исключает внутреннее окисление стали, позволяет получать детали с идеально светлой поверхностью и минимальными поводками (деформациями).
3. Цементация в твердом карбюризаторе
Исторически первый метод. Детали упаковываются в стальные ящики, пересыпаются смесью древесного угля и активирующих солей (карбоната бария), после чего ящик герметизируется глиной и отправляется в печь. Метод трудоемок, долог и применяется в основном в единичном и ремонтном производстве.
4. Жидкостная (в расплавах солей)
Детали погружаются в ванны с расплавами цианистых или нетоксичных карбидных солей. Процесс идёт очень быстро, обеспечивает равномерный нагрев, но из-за высокой токсичности и проблем с утилизацией отходов применяется всё реже, уступая место газовым методам.
Температура обработки и физика процесса

Диффузия атомов углерода в кристаллическую решетку железа возможна только тогда, когда сталь находится в аустенитном состоянии (γ-фаза), так как только аустенит способен растворить в себе большое количество углерода (до 2,14%).
- Стандартный температурный диапазон — Газовая цементация проводится при температуре 920–950 °C. При этой температуре достигается оптимальный баланс между скоростью диффузии углерода и ростом аустенитного зерна (чрезмерный рост зерна ведёт к хрупкости).
- Высокотемпературная вакуумная цементация — Может проводиться при 1000–1050 °C. Повышение температуры на каждые 50 градусов удваивает скорость процесса, что позволяет радикально сократить время выдержки (с 10 часов до 3-4 часов) при получении глубоких слоев.
- Скорость процесса — При стандартных режимах эффективный науглероженный слой растёт со скоростью примерно 0,1 мм в час.
Материалы, для которых подходит обработка
Для цементации используют исключительно низкоуглеродистые стали (содержание углерода от 0,1% до 0,25%). Если взять сталь с большим содержанием углерода, сердцевина после закалки станет слишком хрупкой.
- Углеродистые стали (Ст10, Ст15, Ст20) — Применяются для неответственных деталей малого сечения (втулки, валики, оси).
- Легированные хромом стали (15Х, 20Х) — Добавление хрома повышает прокаливаемость и прочность сердцевины.
- Сложнолегированные стали (18ХГТ, 20ХН3А, 12ХН3А) — Применяются для тяжелонагруженных шестерён авиации и спецтехники. Титан (Т) препятствует росту зерна при долгом нагреве, а никель (Н) обеспечивает высочайшую ударную вязкость сердцевины даже при сильных морозах.
Упрочняющая термическая обработка заготовок изделия

Сама по себе цементация (насыщение углеродом) не повышает твёрдость детали. После извлечения из печи цементации поверхность остаётся мягкой. Чтобы слой заработал, необходимо провести упрочняющую термическую обработку, которая включает две стадии:
1. Закалка: Деталь нагревают до 820–850 °C и резко охлаждают в масле. Высокоуглеродистая поверхность превращается в сверхтвердый мартенсит (до 63 HRC), а низкоуглеродистая сердцевина становится упругим трооститом или сорбитом. 2. Низкий отпуск: Обязательная финальная операция. Нагрев до 150–200 °C снимает критические закалочные напряжения, предотвращая растрескивание детали, при этом твёрдость поверхности практически не снижается.
Цементация, азотирование и нитроцементация: сравнение

Процессы различаются температурой и тем, что происходит с деталью после. Цементацию ведут при 900–950 °C, и после неё деталь обязательно закаливают — её немного ведёт, поэтому точные поверхности потом шлифуют. Азотирование идёт при 500–560 °C без последующей закалки: коробление минимально, и детали азотируют уже обработанными в размер. Нитроцементация — промежуточный вариант: более тонкий слой при 840–860 °C с закалкой, для массовых мелких деталей.
Химико-термическая обработка (ХТО) — насыщение поверхности стали или сплава одним или несколькими элементами при высоких температурах. Методы различаются насыщающим элементом и свойствами, которые получает поверхность:
| Метод ХТО | Чем насыщают | Что даёт поверхности |
|---|---|---|
| Цементация | Углеродом | После закалки — высокую твёрдость и износостойкость при вязкой сердцевине; глубокий слой для зубчатых колёс и валов |
| Азотирование | Азотом | Высокую твёрдость без последующей закалки, усталостную прочность и коррозионную стойкость; слой тоньше |
| Нитроцементация | Углеродом и азотом | Промежуточные свойства при более низкой температуре процесса |
Термический участок технопарка выполняет цементацию. Если в чертеже указан другой вид ХТО, пришлите его — технолог ответит, можно ли заменить процесс без потери свойств детали. Общий обзор методов — на странице химико-термической обработки металлов и сплавов.
Оборудование для газовой цементации в промышленности
Газовую цементацию в промышленности ведут на комплексе оборудования, который контролирует атмосферу внутри рабочей камеры. Обычно в него входят:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Шахтные цементационные печи (Ц-105, СШЦ) | Вертикальные печи с мощными вентиляторами на крышке. Вентилятор перемешивает печную атмосферу (карбюризатор), обеспечивая равномерный поток активного углерода ко всем деталям в садке. |
| Генераторы эндогаза (Эндогенераторы) | Аппараты, вырабатывающие защитно-насыщающую газовую среду (смесь CO, H2 и N2) путем каталитического разложения природного газа. Эндогаз подаётся в печь цементации. |
| Датчики углеродного потенциала | Кислородные зонды, вживленные в печь. Они в реальном времени измеряют концентрацию активного углерода в газе и дают команду автоматике добавить или убавить подачу метана. |
| Закалочные ванны и моечные машины | Емкости с индустриальным закалочным маслом. После закалки детали обязательно проходят через моечные машины струйного типа для удаления сгоревшего масла перед отпуском. |
Стандарты и документы для цементации металла

Для запуска партии деталей в производство цементации необходима строгая технологическая документация:
- Конструкторский чертеж — Должен содержать точные требования: глубину эффективного слоя (например, h=1,2...1,5 мм), твёрдость поверхности (58...62 HRC), твёрдость сердцевины (30...40 HRC).
- Указание зон, не подлежащих цементации — Чертеж должен явно указывать резьбы, шлицы или посадочные места, которые должны остаться мягкими (они будут защищены гальваническим меднением).
- Технологическая (маршрутная) карта ХТО — Документ с указанием температуры, времени выдержки, углеродного потенциала (обычно 0,85–0,95% С) и среды закалки.
- Протоколы ОТК и металлографии — Журналы, куда заносятся результаты анализа микрошлифов образцов-свидетелей (контроль наличия вредной карбидной сетки и замер фактической глубины слоя под микроскопом).
Этапы цементации металла
Полный технологический цикл газовой цементации может занимать более суток и включает множество критически важных переделов:
- Подготовка и изоляция (Меднение) — Детали очищаются от смазки и стружки. Поверхности, которые не должны стать твёрдыми (например, внутренняя резьба), покрываются слоем гальванической меди толщиной 20–40 мкм. Медь не пропускает сквозь себя углерод.
- Формирование садки — Детали аккуратно укладываются в жаропрочные корзины. Между деталями должен быть зазор для свободной циркуляции газа. Туда же закладывается "свидетель" (кусочек стали той же марки для разрушающего контроля).
- Нагрев и науглероживание — Корзина опускается в печь. Подаётся эндогаз и обогатитель (метан/пропан). При 930 °C молекулы углеводородов диссоциируют, выделяя атомарный углерод, который адсорбируется поверхностью и диффундирует вглубь детали.
- Подстуживание и Закалка — По окончании выдержки (например, через 12 часов) детали часто подстуживают до 840–860 °C (для снижения внутренних напряжений) и сбрасывают в бак с горячим маслом. Происходит закалка.
- Мойка и Низкий отпуск — Детали отмываются от масла в горячем щелочном растворе и отправляются в отпускную печь (160 °C на 2-3 часа) для стабилизации мартенсита.
- ОТК и финишная шлифовка — Проверка твёрдости, разрубание свидетеля для контроля глубины слоя под микроскопом. Далее детали отправляются на круглое шлифование для снятия микродеформаций (поводок) и достижения финальных геометрических допусков.
Как заказать цементацию металла
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о цементации металла
На каком оборудовании выполняется химико-термическая обработка металла: цементация
Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.


Расчёт по чертежу: цементация металла
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.