

Термическая обработка железоуглеродистых сплавов
Закалку, отпуск, отжиг и цементацию деталей из сталей и чугунов проводим по марке материала и требованиям чертежа.
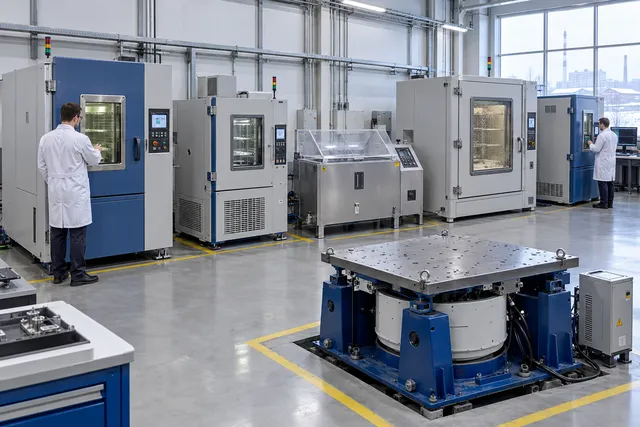
На термическом участке технопарка — вакуумная печь (садка до 200 кг) и линия термообработки модульного типа (садка до 150 кг).
- Вакуумная электропечь с конвекционным нагревом
- Режим по марке материала и требованиям чертежа
- Механическая обработка до и после термообработки — в цехе той же площадки
Термическая обработка железоуглеродистых сплавов: оборудование участка
Термический участок технопарка, Челябинск. Режим обработки технолог назначает по марке материала и требованиям чертежа.

- Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт.
- Линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
При нагреве выше критических точек исходная структура стали (феррит и цементит) перестраивается в высокотемпературную фазу — аустенит (твёрдый раствор углерода в γ-железе). Дальнейшие свойства металла будут зависеть исключительно от скорости охлаждения этого аустенита. При медленном остывании углерод успевает выделиться, образуя мягкие равновесные структуры (перлит). При сверхбыстром (закалочном) охлаждении углерод фиксируется в кристаллической решетке, искажая её и образуя мартенсит — пересыщенный твёрдый раствор, обладающий колоссальной твёрдостью, но высокой хрупкостью. Управление этими превращениями позволяет получать из одного и того же куска металла как пластичную проволоку, так и сверхтвердый режущий инструмент.
Что такое железоуглеродистые сплавы
Железоуглеродистый сплав представляет собой сплав железа с углеродом, содержание которого определяет его свойства и способы термообработки. При содержании углерода до 2,14 % сплав называют сталью, свыше 2,14 % — чугуном. В легированных сталях, кроме углерода, есть хром, никель, марганец, молибден и другие элементы: они меняют критические температуры и прокаливаемость.
| Сплав железа с углеродом | Содержание углерода | Какие виды термообработки применяют |
|---|---|---|
| Низкоуглеродистая сталь (08, 10, 20) | до 0,25 % | нормализация, отжиг, цементация с последующей закалкой |
| Среднеуглеродистая сталь (35, 45, 40Х) | 0,3–0,5 % | закалка и высокий отпуск (улучшение), закалка ТВЧ |
| Высокоуглеродистая и инструментальная сталь (65Г, У8, ШХ15) | 0,6 % и выше | закалка и низкий или средний отпуск, отжиг перед механической обработкой |
| Чугун (серый, высокопрочный, ковкий) | свыше 2,14 % | отжиг для снятия напряжений, графитизирующий отжиг, закалка рабочих поверхностей |
Что происходит с металлом при термообработке: при нагреве выше критической температуры исходная структура переходит в аустенит, а при охлаждении — в другие фазы, в зависимости от скорости. Медленное охлаждение даёт мягкий феррит и перлит, быстрое — твёрдый мартенсит. Так технологический процесс «нагрев — выдержка — охлаждение» управляет твёрдостью, пределом прочности и вязкостью детали без изменения её химического состава.
Цели и применение термообработки железоуглеродистых сплавов

Термическое воздействие является универсальным инструментом управления физико-механическими свойствами чёрных металлов. Ключевые технологические и эксплуатационные цели процедуры:
- Повышение прочности и износостойкости — Максимальное увеличение твёрдости инструментальных и конструкционных сталей для работы в условиях трения, абразивного износа и высоких контактных нагрузок.
- Улучшение обрабатываемости резанием — Снижение твёрдости поковок и отливок (отжиг) для продления ресурса фрез, сверл и резцов при последующей механической обработке.
- Снятие остаточных напряжений — Релаксация внутренних напряжений после литья, ковки, холодной штамповки или сварки, что предотвращает самопроизвольное коробление детали со временем.
- Измельчение зерна (перекристаллизация) — Исправление крупнозернистой структуры, возникающей при перегреве металла (например, в зоне термического влияния при сварке), для повышения ударной вязкости и хладостойкости.
Область применения: Производство автомобильных коленвалов, рессор, пружин, зубчатых колес, подшипников качения, режущего и мерительного инструмента, а также тяжёлых станин станков из чугуна.
Виды термообработки железоуглеродистых сплавов

В зависимости от требуемой структуры и комплекса механических свойств, термообработку разделяют на четыре основные группы:
1. Отжиг (Annealing)
Нагрев выше или ниже критических точек с последующим очень медленным охлаждением (вместе с печью). Формирует наиболее равновесную структуру (перлит + феррит/цементит). Обеспечивает минимальную твёрдость, высокую пластичность и полное снятие напряжений. Различают полный, неполный, диффузионный и рекристаллизационный отжиг.
2. Нормализация (Normalizing)
Нагрев детали на 30–50 °C выше верхней критической точки с последующим охлаждением на спокойном воздухе. Процесс протекает быстрее отжига. Структура получается более дисперсной (сорбит или троостит), прочность и твёрдость нормализованной стали на 10-15% выше, чем отожженной.
3. Закалка (Quenching)
Нагрев до аустенитного состояния и сверхбыстрое охлаждение (в воде, масле или растворах полимеров) со скоростью выше критической. Цель — получить неравновесную структуру мартенсита. Сталь приобретает максимальную твёрдость, но становится хрупкой и напряженной.
4. Отпуск (Tempering)
Обязательная термическая операция после закалки. Нагрев закалённой стали до температур ниже критической точки A1 (727 °C) с последующим охлаждением. Снимает закалочные напряжения, снижает хрупкость и формирует заданный баланс между прочностью и пластичностью (мартенсит, троостит или сорбит отпуска).
Температура нагрева при термообработке стали и чугуна

Выбор температурного режима жестко привязан к содержанию углерода в сплаве и расположению критических точек (А1, А3, Аcm) на диаграмме Fe-C.
- Доэвтектоидные стали (до 0,8% С) — Полная закалка и нормализация требуют нагрева на 30–50 °C выше линии А3 (обычно это диапазон 820–900 °C). Полная перекристаллизация устраняет мягкую ферритную сетку.
- Заэвтектоидные стали (более 0,8% С) — Нагрев производится на 30–50 °C выше линии А1 (750–780 °C). Это неполная закалка, при которой в структуре сохраняются твёрдые вторичные карбиды, обеспечивающие исключительную износостойкость (актуально для инструментальных сталей типа У10, У12).
- Чугуны — Отжиг для снятия напряжений в отливках проводится при 500–600 °C (ниже фазовых превращений). Графитизирующий отжиг белого чугуна для получения ковкого чугуна требует длительной выдержки при 950–1000 °C.
Материалы, для которых подходит обработка

Термической обработке поддаются практически все железоуглеродистые сплавы, но их реакция зависит от химического состава:
- Низкоуглеродистые стали (до 0,25% С) — Плохо принимают закалку (не хватает углерода для твёрдого мартенсита). Подвергаются нормализации или химико-термической обработке (цементации).
- Среднеуглеродистые стали (0,3 - 0,5% С) — Стали марок 35, 40Х, 45. Идеально подходят для закалки и высокого отпуска (улучшения). Идут на изготовление ответственных деталей машин (валы, оси).
- Высокоуглеродистые стали (более 0,6% С) — Пружинные (65Г) и инструментальные (У8, ШХ15) стали. Дают максимальную твёрдость при закалке.
- Чугуны — Термообработке подвергают серые, высокопрочные (с шаровидным графитом) и ковкие чугуны для повышения износостойкости матричной структуры.
Упрочняющая термическая обработка заготовок изделия
Комплексная операция, называемая «Улучшение» (закалка + высокий отпуск), является главным способом получения деталей с оптимальным сочетанием свойств. В отличие от просто закалённой стали (которая хрупка как стекло), улучшенная сталь обладает структурой сорбита отпуска.
Процесс состоит в нагреве детали под закалку (например, до 850 °C), быстром охлаждении в масле и последующем нагреве (высоком отпуске) до 500–600 °C. В результате деталь получает высокий предел текучести, отличную ударную вязкость и становится нечувствительной к концентраторам напряжений (надрезам, галтелям, шпоночным пазам).
Оборудование для термообработки железоуглеродистых сплавов

Результат термообработки проверяют на каждой партии: твёрдость — по Роквеллу или Бринеллю на деталях или образцах-свидетелях из той же садки, при необходимости — микроструктуру и глубину упрочнённого слоя на шлифе. Если в чертеже твёрдость задана диапазоном, например 40–45 HRC, её подтверждают замером до отправки деталей.
Качество термообработки напрямую зависит от точности контроля температуры и скорости охлаждения, что требует современных печных комплексов:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Камерные и шахтные электропечи | Универсальные агрегаты для нагрева под закалку, отжиг и нормализацию. Часто оснащаются системами подачи защитного газа (эндогаза) для предотвращения обезуглероживания и окисления (окалины) поверхности. |
| Установки ТВЧ (Индукционные) | Высокочастотные индукторы для поверхностной закалки. Позволяют за секунды разогреть только верхний слой детали (например, зубья шестерни) до 2-3 мм, оставляя сердцевину мягкой и вязкой. |
| Закалочные ванны | Емкости с системами барботажа, охлаждения и подогрева среды. В качестве среды выступает вода (для углеродистых сталей), индустриальное масло (для легированных) или полимерные растворы с регулируемой охлаждающей способностью. |
| Контрольно-измерительные приборы | Пирометры, платино-родиевые термопары для контроля печи и твердомеры (шкалы Роквелла HRC, Бринелля HB) для проверки готовой продукции. |
Стандарты и документы для термообработки железоуглеродистых сплавов

Индустриальная термообработка требует жесткого документального сопровождения:
- Марочники и ГОСТы — Справочники сталей и сплавов, ГОСТ 1435-99 (инструментальные нелегированные стали), ГОСТ 1050-2013 (конструкционные углеродистые стали).
- Чертеж изделия — Должен содержать требования к термообработке (в технических требованиях пишется: HRC 45...50 или Улучшить: HB 240...280). Обозначаются места, подлежащие местной закалке.
- Технологическая (маршрутная) карта — Документ термиста, содержащий температуру печи, время прогрева (рассчитывается по сечению детали, обычно 1 мин на 1 мм толщины), закалочную среду и параметры отпуска.
- Акт лаборатории (ОТК) — Протокол замеров твёрдости, проверки микроструктуры на отсутствие микротрещин и обезуглероживания.
Этапы термообработки железоуглеродистых сплавов
Термический цикл — это непрерывный алгоритм, где критична каждая секунда на этапе переноса детали из печи в бак:
- Подготовка — Очистка заготовок от смазки, ржавчины и окалины. Раскладка на поддонах таким образом, чтобы обеспечить равномерный обдув газом или циркуляцию масла вокруг каждой детали. Для предотвращения поводок тонкие и длинные валы подвешивают вертикально.
- Нагрев — Помещение в печь. Нагрев может быть ступенчатым для сложных деталей, чтобы снизить термические напряжения от перепада температур между тонкой кромкой и массивной сердцевиной.
- Выдержка — Выдержка при заданной температуре для полного прогрева детали по всему сечению и завершения структурных фазовых превращений (аустенитизация).
- Охлаждение (Закалка) — Резкое погружение в закалочную среду. Деталь постоянно перемещают в ванне (или включают интенсивное перемешивание насосами), чтобы разрушить паровую рубашку вокруг раскалённого металла, которая замедляет теплоотвод.
- Отпуск — Проводится немедленно после закалки (чтобы деталь не разрушилась от внутренних напряжений). Деталь снова нагревают до 150–600 °C и медленно охлаждают.
- Контроль качества (ОТК) — Очистка от закалочного масла, пескоструйная обработка, замер твёрдости в контрольных точках и проверка геометрии на отсутствие критических поводок.
Как заказать термообработку железоуглеродистых сплавов
-
1
Чертёж и требования
Пришлите чертёж детали с маркой материала и требованиями к твёрдости или структуре и количество в партии.
-
2
Режим, цена и срок
Технолог подбирает оборудование и режим обработки и называет стоимость и срок.
-
3
Термообработка партии
Обработка на термическом участке технопарка по согласованному режиму.
-
4
Контроль и отгрузка
Контроль твёрдости и качества поверхности, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о термической обработке железоуглеродистых сплавов
На каком оборудовании выполняется термическая обработка железоуглеродистых сплавов
Вакуумная электропечь с конвекционным нагревом — рабочая камера 600 × 400 × 400 мм, садка до 200 кг, мощность нагрева 85 кВт; линия термообработки модульного типа — садка Ø 430 мм высотой 600 мм, до 150 кг.
Какие данные нужны для расчёта
Чертёж детали с маркой материала, требуемая твёрдость или структура, размеры и количество в партии. По ним технолог назначает режим и называет цену и срок.
Проверяете ли вы твёрдость после обработки
Да, после термической обработки детали проходят контроль твёрдости и внешнего вида поверхности. Испытания выполняет лаборатория технопарка.



Расчёт по чертежу: термообработка железоуглеродистых сплавов
Оставьте телефон и прикрепите чертёж, эскиз или 3D-модель (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время и назовёт цену и срок.