

Лужение алюминиевых шин
Лужение алюминиевых шин — гальваническое нанесение олова или сплава олово-висмут на токоведущие шины из алюминия марок АД0 и АД31. При окислении на воздухе алюминий сразу покрывается плёнкой оксида Al₂O₃: она не проводит ток, и болтовое соединение со временем греется. Защитное покрытие даёт шине поверхность, близкую по свойствам к медной: низкое переходное сопротивление, защиту от коррозии и безопасное соединение с медными выводами и наконечниками.
- Стабильный контакт алюминиевой шины с медью
- Олово или олово-висмут 9–24 мкм по чертежу
- Цинкат и никелевый подслой — покрытие не отслаивается
Для чего лудят алюминиевые шины
Алюминиевые шины легче и дешевле медных, поэтому их применяют в распределительных устройствах, трансформаторных подстанциях и шинопроводах. Слабое место алюминия — контактное соединение, и лужение решает именно его.
- Стабильный электрический контакт — оксид алюминия нарастает в месте соединения, переходное сопротивление растёт, контакт греется выше допустимой температуры и оплавляет изоляцию. Плёнка на лужёной поверхности тонкая и разрушается при затяжке болта — соединение остаётся плотным.
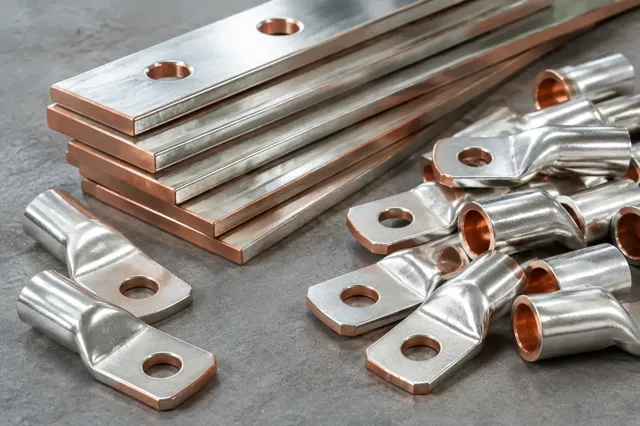
- Соединение с медью без коррозии — алюминий и медь во влажном воздухе образуют гальваническую пару, и алюминий разрушается. Покрытие разделяет металлы.
- Пайка шин — лужёную шину можно паять обычным припоем — это нужно в узлах, где болтового соединения недостаточно.
- Защита от агрессивной среды — в промышленной зоне и морском климате покрытие закрывает алюминий от точечной коррозии.
Цинкатная обработка — условие сцепления олова с алюминием

Напрямую олово на алюминий не осаждают: оксид восстанавливается за доли секунды, и покрытие снимается плёнкой. Поэтому технология начинается с цинкатной обработки поверхности: без неё прямой контакт покрытия с алюминием невозможен.
Двойной цинкат
Очищенную шину погружают в щелочной раствор солей цинка. Поверхностный слой алюминия растворяется, и его место занимает тончайший слой цинка, который не даёт оксиду образоваться снова. Первый слой снимают в азотной кислоте и сразу наносят второй: он получается плотнее и равномернее.
Никелевый подслой
Цинк растворяется в кислом электролите олова, поэтому между ним и оловом наносят барьерный слой никеля около 3 мкм. Получается система цинк — никель — олово: подслой не даёт алюминию диффундировать в верхний слой и держит покрытие на шине весь срок службы, более 10 лет.
Покрытие без цинката и подслоя выглядит так же, но отходит при первой затяжке болта или при нагреве контакта.
Виды лужения алюминиевых шин
| Покрытие | Как наносят | Когда применяют |
|---|---|---|
| Олово-висмут (О-Ви) | гальванически по цинкату и никелю, 9, 12, 18 или 24 мкм | основной вариант для шин: висмут не даёт олову разрушаться на морозе («оловянная чума») |
| Олово (О) | гальванически по цинкату и никелю | шины для помещений и под пайку |
| Олово-свинец | гальванически, слой пластичнее и лучше растекается при пайке | шины под интенсивную пайку, авиационная и специальная техника |
| Многослойное Cu-Sn или Ni-Sn | подслой меди или никеля 3–5 мкм, затем олово | шины под высокой нагрузкой и вибрацией |
| Горячее лужение с ультразвуком | погружение в расплав, ультразвук разрушает оксид без флюса | концы гибких связей и проводов |
Свинцовые покрытия — на странице лужения свинцом, лужение других алюминиевых деталей — лужения алюминия.
Какие алюминиевые шины и детали лудят

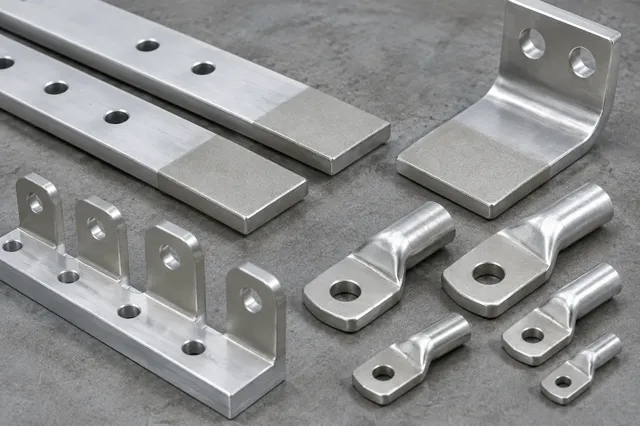
На воздухе алюминий покрывается оксидом, и сопротивление болтового соединения со временем растёт: контакт греется, а нагрев ускоряет окисление. Оловянный слой на контактной площадке защищает алюминий и делает безопасным соединение с медной шиной или медным наконечником, где без покрытия идёт электрохимическая коррозия. Поэтому прежде всего лудят площадки под болтовые соединения. Лужёная площадка не требует зачистки и смазки пастой при каждом монтаже: соединение собирают сразу, а сопротивление контакта остаётся стабильным годами.
| Тип | Примеры |
|---|---|
| Жёсткие шины | прямоугольные шины из АД0, АД31, АД31Т для КРУ, КТП и ГРЩ, в том числе гнутые |
| Гибкие связи | шины алюминиевые гибкие (ШАГ), концы гибких связей |
| Контактные детали | прессованные алюминиевые наконечники, литые клеммы и корпуса разъёмов |
Шину покрывают после рубки, гибки и сверловки: слой, нанесённый до гибки, трескается на изгибе. Если шины соединяют сваркой, зону сварки по чертежу оставляют без покрытия. При гальваническом методе шина целиком помещается в ванну, поэтому допустимую длину и сечение технолог проверяет по чертежу. Медные шины покрывают без цинката — см. лужение меди.
Этапы лужения алюминиевых шин

-
1
Механическая подготовка
Снимают заусенцы после рубки, шлифуют торцы шины.
-
2
Обезжиривание и травление
Слабощелочное обезжиривание от масла и СОЖ, щелочное травление до чистого алюминия, снятие тёмного шлама в азотной кислоте.
-
3
Двойной цинкат
Первый цинкатный слой, снятие в кислоте, второй — сплошной и беспористый.
-
4
Барьерный подслой
Гальванический никель или медь около 3 мкм.
-
5
Нанесение покрытия
Олово или олово-висмут до заданной толщины: для большинства шин 9–12 мкм; температуру электролита держат на уровне 18–22 °C.
-
6
Пассивация и контроль
Обработка против пожелтения поверхности, сушка, замер толщины каждого слоя прибором, упаковка в бумагу или плёнку.
Между операциями шину промывают: остатки раствора в отверстиях и на кромках дают пятна и поры, а через них — рост переходного сопротивления.
ГОСТ и обозначение лужения шин в чертеже
| Документ | Что задаёт |
|---|---|
| ГОСТ 9.301-86 | общие требования к гальваническим покрытиям: внешний вид и допустимые дефекты, толщина, сцепление, методы контроля |
| ГОСТ 9.306-85 | обозначение покрытия в чертеже |
| Сертификат на алюминий | марка сплава шины: АД0, АД31 |
| Паспорт качества | фактическая толщина покрытия на партии шин |
Пример обозначения: «Адм.Цинкатно.Н3.О-Ви12» — алюминий, цинкатная подготовка, никель 3 мкм, олово-висмут 12 мкм. Пришлите чертёж шины — технолог проверит требования к покрытию и назовёт стоимость.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о лужении алюминиевых шин
Зачем лудить алюминиевую шину
Чтобы контакт не грелся из-за оксидной плёнки, чтобы шину можно было соединить с медью без коррозии и чтобы её можно было паять.
Можно ли соединять алюминиевую шину с медной без лужения
Во влажном воздухе алюминий и медь образуют гальваническую пару, и алюминий разрушается в месте контакта. Лужёная поверхность разделяет металлы.
Какая толщина олова нужна на шине
Обычно 9–12 мкм поверх никелевого подслоя около 3 мкм; по чертежу — до 24 мкм. Более толстый слой используют под пайку и для шин в агрессивной среде.
Почему для шин берут олово-висмут, а не чистое олово
Чистое олово на сильном морозе может переходить в порошкообразную форму — «оловянная чума». Добавка висмута это исключает.
Лудить шину до гибки или после
После гибки и сверловки: на изгибе покрытие трескается, а в отверстиях без покрытия начинается коррозия.
Читайте также

Рассчитать лужение алюминиевых шин
Оставьте телефон — технолог уточнит марку сплава, размеры шин и требования к покрытию и назовёт стоимость и срок.