

Химическое лужение
Химическое лужение, или иммерсионное лужение, — осаждение тонкого слоя олова на медь и её сплавы без внешнего источника тока. Олово выделяется из раствора за счёт реакции замещения с металлом детали и поэтому ложится одинаково на всю поверхность, которой касается раствор: в узкие сквозные отверстия, углубления и полости. Метод применяют там, где важна равномерность слоя и паяемость: в приборостроении, производстве контактов и печатных плат.
- Без электрического тока — слой одинаков в отверстиях и на кромках
- Тонкий слой 0,8–1,2 мкм с микронной точностью
- Паяемость меди сохраняется при хранении
Для чего применяют химическое лужение
- Сохранение паяемости — оловянный слой защищает поверхность от окисления, и припой смачивает её даже после хранения до 12 месяцев при правильной упаковке.
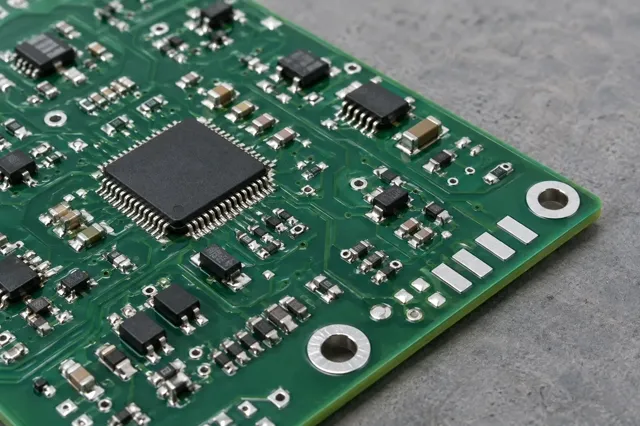
- Плоские контактные площадки — в отличие от горячего лужения слой не образует наплывов — это нужно для монтажа микросхем в корпусах BGA и QFN с малым шагом выводов.
- Защита от коррозии — покрытие устойчиво к влаге воздуха и многим органическим веществам.
- Стабильный электрический контакт — тонкий слой выравнивает переходное сопротивление в разъёмах и контактах с малым усилием прижатия.
- Декоративная отделка — серебристо-белый цвет для фурнитуры и декоративных изделий из медных сплавов.
Чем химическое лужение отличается от гальванического и горячего

Химическое олово осаждается без тока: медь на поверхности сама вытесняет олово из раствора, и реакция идёт везде, куда достаёт раствор, — в отверстиях, каналах и под выступами. Поэтому слой одинаков по всей детали, но тонок: как только медь закрыта оловом, замещение останавливается. Такой слой хорошо паяется и защищает медь от окисления при хранении, но не рассчитан на износ и токовую нагрузку контакта. Паять деталь лучше в первые месяцы после покрытия: тонкий слой олова со временем частично переходит в соединение с медью, и паяемость снижается.
| Химическое (иммерсионное) | Гальваническое | Горячее | |
|---|---|---|---|
| Как наносят | замещение меди оловом в растворе без тока | осаждение олова под током | погружение в расплав олова или припоя |
| Толщина слоя | 0,8–1,2 мкм, автокаталитическое — до 5–10 мкм | от единиц до десятков микрометров по чертежу | неравномерная, с наплывами |
| Равномерность | одинаковый слой в отверстиях, полостях и на кромках | на кромках толще, в отверстиях тоньше | наплывы на кромках и в отверстиях |
| Где применяют | печатные платы, мелкие контакты, детали сложной формы | шины, наконечники, контакты под нагрузкой | провода, выводы, крупные детали |
| Подготовка | кислотная очистка и микротравление | обезжиривание, травление в кислоте, активация | флюс |
Химический слой тонкий, поэтому для силовых контактов и защиты от коррозии на улице применяют гальваническое лужение — см. лужение меди и лужение металла.
Виды химического лужения
Иммерсионное лужение (Immersion Tin)
Самый распространённый промышленный вид. Атомы меди с поверхности детали уходят в раствор, а ионы олова восстанавливаются на их месте. Реакция сама прекращается, когда вся медь закрыта оловом при толщине 0,8–1,2 мкм, поэтому толщину слоя не нужно контролировать временем.
Автокаталитическое лужение
В раствор вводят сильный восстановитель, например гипофосфит натрия, и олово продолжает осаждаться после того, как медь закрыта. Так получают слой 5–10 мкм и больше. В промышленности применяется реже: рабочие растворы нестабильны.
Лужение «жидким оловом»
Упрощённые составы для лужения печатных плат при комнатной температуре в лаборатории или мастерской. Дают базовую защиту меди, но не обеспечивают толщину и чистоту слоя по требованиям IPC. Промышленное покрытие плат — на странице лужения плат жидким оловом.
Химическое лужение сплавами
Осаждение сплавов олово-свинец и олово-медь — когда нужно изменить температуру плавления покрытия или повысить его износостойкость.
Химическое лужение меди, латуни, стали и алюминия
Лужение меди
По электрохимическому ряду медь благороднее олова: +0,34 В против −0,14 В, и в обычном растворе олово на медь не осаждается. В раствор вводят тиокарбамид (тиомочевину): он связывает ионы меди в прочный комплекс и понижает её потенциал ниже потенциала олова — тогда реакция замещения идёт.
Между медью и оловом постоянно идёт диффузия с образованием интерметаллида Cu₆Sn₅. Со временем свободное олово поглощается медью, и деталь перестаёт паяться. Поэтому слой тоньше 0,8 мкм не применяют, а детали хранят в упаковке.
| Металл основы | Особенность | Решение |
|---|---|---|
| Медь | олово не осаждается без комплексообразователя | раствор с тиокарбамидом, температура 60–75 °C |
| Латунь | цинк из сплава диффундирует сквозь олово, окисляется на поверхности и мешает пайке | барьерный слой гальванической меди 2–3 мкм; напрямую — только для декоративных деталей |
| Сталь | в растворах для меди реакция не идёт | предварительное меднение |
| Алюминий | оксидная плёнка препятствует осаждению | специальные составы или подготовка — см. лужение алюминия |
Какие детали покрывают химическим оловом

Общее у этих деталей — сложная форма или требование к пайке. На печатной плате химическое олово даёт ровную площадку под мелкий шаг выводов, без наплывов, которые оставляет горячее лужение. В трубках и разъёмах раствор покрывает внутренние поверхности, куда не доходит ток гальванической ванны. Детали приходят без лака, масла и окалины: замещение идёт только на чистой меди и латуни.
- Печатные платы: многослойные, под BGA-монтаж, гибкие и гибко-жёсткие
- Медные трубки теплообменников сложной формы — раствор проходит по всей длине канала
- Контакты и разъёмы с глубокими полостями
- Декоративные изделия из меди и латуни
Оборудование для химического лужения
Процесс идёт без источников тока, поэтому качество покрытия зависит от температуры и чистоты раствора. Технология требует отдельной линии, а не одной ванны.
| Оборудование | Назначение и требования |
|---|---|
| Ванны иммерсионного лужения | из термостойкого полипропилена или фторопласта, стойкие к кислоте и тиомочевине |
| Система нагрева | погружные кварцевые или фторопластовые нагреватели; рабочая температура 60–75 °C с точностью ±2 °C |
| Циркуляция и фильтрация | непрерывная фильтрация 1–5 мкм удаляет частицы, которые дают точечные дефекты покрытия |
| Модули подготовки | ванны микротравления и декапирования для получения чистой активной поверхности |
| Камера сушки | горячий воздух 70–80 °C: вода в отверстиях после сушки вызывает коррозию |
Этапы химического лужения

-
1
Кислотная очистка
Мягкий кислотный состав снимает масло и отпечатки пальцев, не повреждая паяльную маску на платах.
-
2
Микротравление
В растворе персульфата натрия снимают 1,0–1,5 мкм металла и открывают чистую поверхность для сцепления покрытия.
-
3
Активация
Декапирование в слабой кислоте удаляет оксиды, появившиеся после промывки, чтобы реакция началась сразу.
-
4
Нанесение олова
Деталь выдерживают в нагретом растворе от 5 до 12 минут — идёт процесс замещения.
-
5
Промывка
Многоступенчатая отмывка, последняя ступень — горячая деионизированная вода: остатки тиомочевины вызывают коррозию.
-
6
Сушка и упаковка
Сушка горячим воздухом 70–80 °C, упаковка в вакуумные пакеты с силикагелем.
В растворе накапливаются частицы меди, поэтому его непрерывно фильтруют через фильтр 1–5 мкм: частица на детали даёт точечный дефект покрытия.
Стандарты на химическое лужение
| Документ | Что задаёт |
|---|---|
| IPC-4554 | иммерсионное олово на печатных платах: толщина не менее 0,8 мкм, пористость, методы контроля |
| ГОСТ 9.301-86 | общие требования к покрытиям: внешний вид, отсутствие отслоений, сплошность |
| ГОСТ 9.306-85 | обозначение покрытия в чертеже |
Цена химического лужения зависит от материала, площади покрытия, формы детали и размера партии. Пришлите чертёж с требованиями к покрытию — технолог подберёт способ нанесения и рассчитает стоимость.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о химическом лужении
Чем химическое лужение отличается от гальванического
Химическое идёт без тока, за счёт замещения меди оловом, и даёт одинаковый тонкий слой 0,8–1,2 мкм даже в отверстиях. Гальваническое наращивает слой под током до десятков микрометров, но толщина на кромках и в отверстиях разная.
Почему химически лужёная медь со временем перестаёт паяться
Медь и олово образуют интерметаллид Cu₆Sn₅, и свободное олово постепенно расходуется. Паяемость сохраняется около 6–12 месяцев при хранении в упаковке.
Можно ли химически лудить латунь
Для пайки — только по барьерному слою меди 2–3 мкм. Без него цинк из латуни выходит на поверхность и мешает пайке.
Можно ли химически лудить сталь
В растворах для меди реакция на стали не идёт: сталь предварительно меднят.
Читайте также
Рассчитать химическое лужение
Оставьте телефон — технолог уточнит материал и требования к покрытию и назовёт стоимость и срок.