

Хромирование деталей: твёрдое и молочное
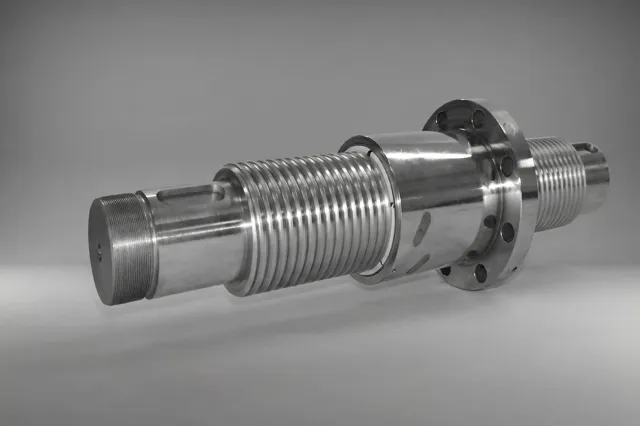
Твёрдое хромирование продлевает жизнь трущимся деталям — валам, штокам, осям, пресс-формам: хром твёрже закалённой стали и почти не изнашивается.
Покрываем детали до 600 мм, толщина хрома до 60 мкм.
- Обозначения в чертеже: Х, Хтв, Хмол
- Валы, штоки, оси, оснастка и детали узлов трения
- Покрытие проверяем перед отгрузкой партии
Хромирование на гальваническом участке технопарка
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Хромирование, твёрдое и молочное, хромирование с фосфатированием | — | Х, Хтв, Хмол, Хтв.хим.фос.гфж | 60 | 600 |
Виды хромового покрытия
| Вид | Особенности | Обозначение |
|---|---|---|
| Твёрдое хромирование | максимальная твёрдость и износостойкость, низкое трение | Хтв |
| Молочное хромирование | мягче твёрдого, почти без пор — защищает от коррозии | Хмол |
| Хромирование с фосфатированием | твёрдый хром с фосфатной плёнкой и пропиткой гидрофобизирующей жидкостью | Хтв.хим.фос.гфж |
| Хромирование | хромовое покрытие по обозначению в чертеже | Х |
Молочный и твёрдый хром часто наносят вместе: молочный слой даёт защиту поверхности от коррозии, износостойкий слой сверху держит трение.
Задачи хромового покрытия
- Износ — штоки гидроцилиндров, валы, оси, направляющие, плунжеры.
- Трение и прилипание — гладкий хром снижает трение, к нему не прилипают пластмассы и резина — поэтому хромируют пресс-формы.
- Восстановление размера — изношенную шейку вала наращивают хромом и шлифуют в размер.
- Защита от коррозии — молочный хром закрывает поверхность стали от влаги.
Как проходит хромирование

-
1
Обезжиривание
Снятие масел и загрязнений в щелочном растворе.
-
2
Травление и активация
Снятие оксидных плёнок перед покрытием, чтобы слой держался на металле.
-
3
Хромирование
Под током хром осаждается из раствора хромового ангидрида на деталь-катод; аноды нерастворимые.
-
4
Сушка и контроль
Проверка внешнего вида покрытия перед отгрузкой партии.
Технология гальванического хромирования требует точной подготовки поверхности детали: качество покрытия зависит от неё больше, чем от режима ванны, — слой хрома не прощает масла, окалины и оксидной плёнки. Процесс нанесения идёт медленнее, чем у других покрытий, поэтому толщину хрома задают временем и плотностью тока, а толстые слои после хромирования шлифуют в размер.
Если после хромирования деталь нужно шлифовать в размер, механическая обработка выполняется в цехе технопарка на той же площадке.
Твёрдое и декоративное хромирование: в чём разница

Твёрдый хром наносят толстым слоем — десятки и сотни микрометров — ради износостойкости: им покрывают штоки гидроцилиндров, валы и оснастку. Декоративный хром — тонкий блестящий слой поверх никеля: он отвечает за внешний вид и защищает никель от потускнения, но износу не сопротивляется. Молочный хром — разновидность твёрдого, менее пористая, поэтому он лучше защищает от коррозии.
| Показатель | Твёрдое хромирование | Декоративное хромирование |
|---|---|---|
| Назначение | износостойкость, восстановление размеров | блестящий внешний вид изделия |
| Толщина слоя хрома | десятки микрометров | доли микрометра — 1 мкм |
| Подслой | обычно наносят прямо на сталь или по молочному хрому | по подслою меди и никеля |
| Твёрдость | высокая, около 800–1000 HV | определяется подслоем |
| Где применяют | штоки, валы, оси, пресс-формы | фурнитура, бытовые изделия |
Гальванический участок технопарка наносит твёрдый и молочный хром — покрытия для деталей машин и оснастки, которые работают на износ и в контакте с влагой. Толщина хромового слоя на участке — до 60 мкм.
Твёрдый хром или химический никель
Для трущихся деталей кроме хрома применяют химическое никелирование. Твёрдый хром твёрже и лучше держит высокую нагрузку и трение, его можно нарастить толстым слоем и отшлифовать. Химический никель ложится одинаковым слоем в отверстиях и пазах, куда гальванический хром почти не доходит, и защищает от коррозии без пор. Выбор технолог делает по форме детали и условиям работы.
Обозначение хромового покрытия в чертеже
По ГОСТ 9.306 «Хтв24» — твёрдый хром толщиной 24 мкм, «Хмол18» — молочный хром 18 мкм. Требования к покрытию и методы контроля — ГОСТ 9.301, технологические операции — ГОСТ 9.305.
Оборудование и процесс хромирования
Гальваническая линия участка — это ванны из химически стойких материалов для каждой операции процесса: обезжиривания, травления, нанесения покрытия и промывки, источники постоянного тока, фильтрация растворов и вытяжка над ваннами. Технолог задаёт режим ванны — состав раствора, температуру, плотность тока и время — под материал и обозначение покрытия в чертеже.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о хромировании
Какую толщину хрома даёт участок
До 60 мкм на детали размером до 600 мм.
Чем твёрдое хромирование отличается от молочного
Твёрдый хром держит износ и трение, молочный мягче, но почти без пор и лучше защищает от коррозии. Их часто наносят вместе.
Можно ли восстановить изношенный вал хромом
Да, изношенную поверхность наращивают твёрдым хромом и шлифуют в размер чертежа.
Что означает Хтв24 в чертеже
Твёрдое хромовое покрытие толщиной 24 мкм по ГОСТ 9.306.


Расчёт стоимости хромирования по чертежу
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.