

Цинкование болтов
Цинкование болтов, винтов и шпилек с хроматированием защищает резьбовой крепёж от коррозии.
На гальваническом участке технопарка — детали размером до 100 мм, слой до 15 мкм, обозначение в чертеже Цхр.
- Обозначение в чертеже: Цхр
- Детали до 100 мм, слой до 15 мкм
- Покрытие проверяем перед отгрузкой партии
Цинкование болтов на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Цинкование болтов и винтов с хроматированием | Сталь | Цхр | 15 | 100 |
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
Главная технологическая сложность цинкования болтов заключается в наличии метрической резьбы. Любое защитное покрытие имеет собственную толщину, которая неминуемо изменяет геометрические размеры профиля резьбы. Если слой цинка будет слишком толстым или ляжет неравномерно (с наплывами во впадинах), накрутить гайку на такой болт станет физически невозможно без срыва резьбы. Поэтому процессы подготовки, нанесения цинка и финишной обработки болтов кардинально отличаются от цинкования плоских деталей или крупногабаритных металлоконструкций, требуя ювелирного контроля микронных допусков и применения специализированного оборудования (барабанов и центрифуг).
Цели и применение цинкования болтов
Цинкование крепежных изделий решает целый комплекс эксплуатационных задач, обеспечивая не только долговечность, но и правильную работу резьбового соединения при сборке:
- Радикальное увеличение срока службы — Протекторная защита предотвращает ржавление болта даже при повреждении покрытия ключом или гайковертом во время монтажа.
- Предотвращение "закусывания" (заедания) резьбы — Цинк (особенно с дополнительными смазками-лубрикантами) работает как твёрдая смазка. Он стабилизирует коэффициент трения в резьбе, позволяя затянуть болт с точно заданным крутящим моментом без риска сваривания витков (задира).
- Эстетика и цветовая маркировка — Гальваническое цинкование с различной пассивацией (белой, жёлтой, чёрной, оливковой) позволяет визуально различать болты с разным шагом резьбы или классом прочности на сборочном конвейере.
- Герметизация соединения — Микропоры цинкового слоя или термодиффузионного покрытия могут впитывать герметики и фиксаторы резьбы, улучшая их адгезию.
Область применения: Строительство (анкерные и фундаментные болты), автопром (колесные болты, крепеж двигателя), энергетика (крепеж ЛЭП), машиностроение и судостроение.
Виды цинкования болтов
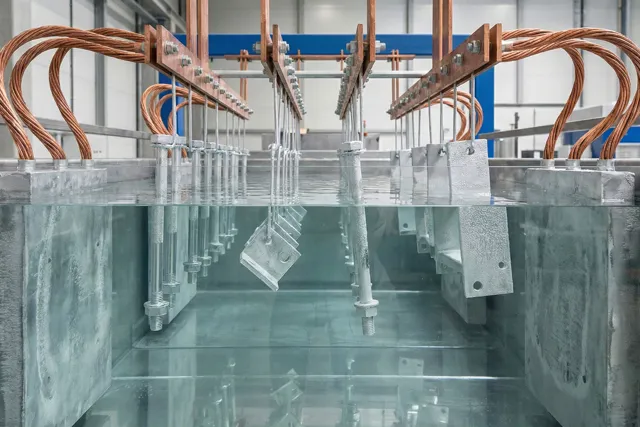
В зависимости от условий эксплуатации (внутри помещения, на улице, в агрессивной среде) и класса прочности метизов, применяют четыре основные технологии:
1. Гальваническое цинкование
Самый массовый метод. Болты обрабатываются насыпью во вращающихся барабанах в ваннах с электролитом под действием тока. Слой получается тонким (5–12 мкм), блестящим и абсолютно равномерным. Идеально сохраняет профиль мелкой резьбы. Подходит для крепежа класса прочности 4.8 – 8.8, эксплуатируемого в нормальных условиях.
2. Горячее цинкование (HDG)
Погружение болтов в расплавленный цинк (450 °C). Покрытие толстое (40–80 мкм), шероховатое, матово-серое. Даёт максимальную защиту для уличных конструкций (мосты, ЛЭП). Критическая особенность: требует предварительной «просадки» резьбы на болте или увеличения размера резьбы в гайке (допуск 6AZ), иначе собрать узел после покрытия будет невозможно.
3. Термодиффузионное цинкование (ТДЦ)
Насыщение поверхности болтов парами цинка во вращающейся реторте при 400 °C. Образует сверхпрочный интерметаллидный слой (15–50 мкм). Идеально повторяет рельеф резьбы, не даёт наплывов. Исключает водородное охрупчивание, поэтому является лучшим выбором для высокопрочного крепежа (10.9, 12.9) и мостовых болтов.
4. Цинкламельное покрытие (Zinc Flake)
Неэлектролитический метод (Dacromet, Geomet). Болты покрывают суспензией из микроскопических чешуек цинка и алюминия, а затем запекают при 300 °C. Слой сверхтонкий (5-15 мкм), но выдерживает до 1000 часов в соляном тумане. Стандарт де-факто для современного мирового автопрома. Не вызывает водородной хрупкости.
Материалы деталей для цинкования болтов
Выбор технологии антикоррозионной защиты жестко привязан к марке стали и классу прочности болта:
- Низкоуглеродистые стали (Ст10, Ст20, классы 4.8, 5.8) — Рядовой крепеж. Легко поддается всем видам цинкования (в первую очередь дешевому гальваническому). Риск водородного охрупчивания отсутствует, структура металла стабильна.
- Среднеуглеродистые и легированные стали (Сталь 35, 40Х, 30ХГСА, классы 8.8, 10.9, 12.9) — Высокопрочный крепеж. Гальваническое цинкование таких болтов крайне опасно из-за внедрения атомарного водорода при кислотном травлении и электролизе, что может привести к внезапному отрыву головки болта под нагрузкой. Для них применяют цинкламельное покрытие, термодиффузию (ТДЦ) или гальванику с обязательным глубоким обезводороживанием в печи сразу после ванны.
- Нержавеющие стали (А2, А4) — Как правило, не цинкуются, так как обладают собственной коррозионной стойкостью. В редких случаях их могут покрывать цинкламельными составами (с добавлением тефлона PTFE) исключительно для предотвращения "холодного сваривания" резьбы (закусывания) при затяжке гайки.
Особенности цинкования резьбовых изделий
Обработка болтов имеет уникальную специфику, связанную с необходимостью сохранения функциональности метрического профиля:
- Контроль допусков резьбы (6g / 6H) — Стандартный зазор между болтом и гайкой очень мал. Толщина защитного слоя влияет на диаметр резьбы с коэффициентом X4 (увеличение толщины покрытия на 10 мкм увеличивает средний диаметр резьбы почти на 40 мкм). Поэтому горячее цинкование (HDG) стандартных болтов невозможно. Резьбу под горячий цинк протачивают глубже (просаживают) ещё на этапе токарной обработки или накатки.
- Центрифугирование (При горячем цинковании) — При выгрузке болтов из ванны с расплавленным цинком (450 °C), жидкий металл скапливается во впадинах резьбы. Чтобы цинк не застыл и не "залил" резьбу монолитом, корзину с болтами немедленно помещают в высокоскоростную центрифугу. Центробежная сила сбрасывает излишки жидкого цинка, оставляя только нужный защитный слой.
- Обезводороживание (Для гальваники) — Для болтов класса 10.9 и 12.9 атомарный водород смертельно опасен. После гальванической ванны, но строго до финишной пассивации, болты загружаются в печь и выдерживаются при температуре 200–220 °C от 4 до 12 часов. Водород диффундирует (выпаривается) сквозь цинк, и болт возвращает свою пластичность.
- Пассивация и силеры — Гальванический цинк сам по себе быстро окисляется (белая ржавчина). Болты обязательно пассивируют в хроматных растворах (на базе экологичного Cr3+). Для автопрома болты дополнительно покрывают силерами (sealers) — нанополимерами с лубрикантами, которые закрывают микропоры цинка и задают болту нужный коэффициент трения для роботов-сборщиков.
Преимущества цинкования болтов
Каждый метод имеет свои плюсы, обеспечивая оптимальное соотношение цены и долговечности для конкретной задачи:
- Гальваника — Максимальная эстетика (блеск), идеальное сохранение резьбы, низкая стоимость при массовом барабанном производстве. Подходит для приборов, бытовой техники, внутренних узлов авто.
- Термодиффузия (ТДЦ) — Покрытие фактически "срастается" со сталью (сплав). Не сдирается при многократном закручивании гайковертом. Абсолютно безопасно для высокопрочных мостовых болтов (нет водорода).
- Горячее цинкование (HDG) — Непревзойденный срок службы (до 50-70 лет) в суровых уличных условиях. Микроскопические сколы на болте при монтаже "залечиваются" за счёт огромной катодной массы толстого цинка.
- Цинкламельное покрытие — Сверхтонкий слой без наплывов, высочайшая стойкость к соляному туману, возможность добавления тефлона (PTFE) прямо в состав покрытия для контроля коэффициента закручивания.
Оборудование для цинкования болтов
Для массового цинкования метизов используются автоматизированные производственные комплексы:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Гальванические барабанные линии | Для электролитического цинкования. Болты засыпаются в полипропиленовые перфорированные многогранные барабаны (на 50-100 кг). Барабаны вращаются в ваннах с электролитом, обеспечивая перемешивание деталей и равномерность осаждения цинка. |
| Ванны горячего цинкования и Центрифуги | Для метода HDG. Керамические печи с расплавом цинка (450 °C). После погружения в расплав, корзина с болтами мгновенно устанавливается в промышленную центрифугу (300-800 об/мин) для сброса излишков жидкого цинка с резьбы. |
| Установки Дип-Спин (Dip-Spin) | Применяются для цинкламельных покрытий. Болты насыпают в корзину, погружают в суспензию цинковых чешуек, затем вращают в центрифуге для удаления излишков жидкости. |
| Сушильные и конвейерные печи | Необходимы для запекания цинкламельных красок (300 °C), сушки после гальваники, а также для длительного (до 12 часов) процесса обезводороживания высокопрочного крепежа (при 200 °C). |
ГОСТ и обозначение в чертеже для цинкования болтов

Качество крепежных изделий регламентируется жесткими международными стандартами:
- Стандарты на покрытия — ISO 4042 (Гальванические покрытия крепежных деталей), ISO 10684 (Горячее цинкование крепежных деталей), ISO 10683 (Цинкламельные покрытия). В РФ также действуют ГОСТ Р ИСО 4042-2015 и ГОСТ Р ИСО 10684-2006.
- Конструкторский чертеж — Должен содержать шифр. Например, Ц9.хр (гальваника 9 мкм с радужной пассивацией). Если болт имеет класс прочности 10.9 и выше, на чертеже обязательно должно быть требование «Обезводороживание после цинкования».
- Акт лаборатории (Паспорт качества) — Документ, подтверждающий толщину слоя (измеряется рентгенофлуоресцентным методом или магнитно-индукционным), коррозионную стойкость в камере соляного тумана (КСТ) и коэффициент трения резьбы (испытание на стенде для измерения момента затяжки и трения в резьбе).
Этапы цинкования болтов

Процесс гальванического цинкования болтов — это непрерывный конвейер, где качество зависит от химической подготовки:
- Загрузка в барабаны — Партия болтов (например, 50 кг) засыпается в перфорированный полипропиленовый барабан. К барабану подключаются гибкие токоподводы (катоды), которые будут контактировать с массой болтов при вращении.
- Химическое и электрохимическое обезжиривание — Барабан вращается в горячих щелочных растворах (60–80 °C). Удаляются консервационные масла и СОЖ после накатки резьбы. Применяется воздействие тока для микроочистки поверхности пузырьками газа. Каскадная промывка.
- Кислотное травление — Погружение барабана в раствор соляной кислоты. Кислота растворяет окалину (после термообработки болта) и ржавчину, обнажая чистую кристаллическую решетку стали. Тщательная промывка.
- Гальваническое цинкование (Электролиз) — Барабан опускается в ванну со слабокислым или щелочным электролитом цинкования. Подаётся ток (обычно сотни Ампер на барабан). При постоянном перемешивании (вращении) ионы цинка восстанавливаются на болтах. Выдержка 30–60 минут до достижения слоя 9–12 мкм.
- Осветление и Пассивация — Барабан переносится в слабую азотную кислоту (осветление), а затем в раствор солей трехвалентного хрома. На поверхности цинка образуется конверсионная радужная, голубая или чёрная пленка, блокирующая коррозию самого цинка.
- Нанесение силера (Опционально) — Окунание в полимерные дисперсии для дополнительной защиты и стабилизации коэффициента трения резьбы.
- Сушка и Обезводороживание — Болты высыпаются из барабана в сушильную центрифугу (обдув горячим воздухом). Если болты высокопрочные, их немедленно перегружают в печь и выдерживают при 200 °C несколько часов для снятия водородной хрупкости. Контроль резьбы калибрами и фасовка.
Как заказать цинкование болтов
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка, нанесение покрытия и финишная обработка на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о цинковании болтов
Какого размера детали принимаете на цинкование болтов
Наибольший габарит детали — до 100 мм; толщина слоя — до 15 мкм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Цхр. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: цинкование болтов
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.