

Оксидирование алюминия
Оксидирование алюминия — получение защитной оксидной плёнки на деталях из алюминия и его сплавов: химическим способом (Хим.Окс) или анодированием.
На гальваническом участке технопарка — детали размером до 1000 мм, обозначение в чертеже Хим.Окс.э, Хим.Окс.фос, Ан.Окс.
- Обозначение в чертеже: Хим.Окс.э, Хим.Окс.фос, Ан.Окс
- Детали до 1000 мм
- Покрытие проверяем перед отгрузкой партии
Оксидирование алюминия на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Химическое оксидирование: электропроводное, фосфатное | Алюминий и его сплавы | Хим.Окс.Фтор, Хим.Окс.фос.фтор, Хим.Окс.э, Хим.Окс.фос | — | 1000 |
| Анодирование с наполнением в воде или хромате | Алюминий и его сплавы | Ан.Окс.нхр, Ан.Окс.нв | — | 800 |
Результатом химической обработки является формирование на поверхности детали из алюминия или алюминиевого сплава тончайшего (от 0,5 до 3 мкм), но исключительно плотного и химически стабильного слоя сложных комплексных соединений. Главная физико-химическая особенность такой оксидной пленки заключается в том, что она сохраняет электропроводность алюминиевого сплава, обеспечивая при этом превосходную защиту от атмосферной коррозии. Технология химического оксидирования стала абсолютным стандартом в авиакосмической, радиотехнической и автомобильной промышленности в качестве самостоятельного антикоррозионного покрытия или идеального адгезионного грунта перед нанесением полимерных порошковых и лакокрасочных материалов.
Цели и применение оксидирования алюминия
Химическое оксидирование алюминия (конверсионная обработка) решает специфические инженерные задачи, которые невозможно или экономически нецелесообразно решать с помощью дорогостоящего анодирования:
- Антикоррозионная защита электропроводных узлов — Защита внутренних компонентов радиоэлектроники, СВЧ-аппаратуры, корпусов приборов и клемм, где требуется надежное электрическое заземление (отсутствие диэлектрического барьера).
- Максимальная адгезия под покраску — Конверсионный слой обладает развитой микропористой структурой, которая работает как молекулярный «якорь» для полимерной порошковой краски, предотвращая её отслаивание и блокируя подпленочную (нитевидную) коррозию.
- Защита сложных геометрических форм — В отличие от анодирования, где ток распределяется неравномерно (эффект клетки Фарадея), химический раствор проникает в любые глухие отверстия, узкие щели и внутренние полости трубок, формируя равномерное покрытие по всей площади.
- Снижение контактного сопротивления — Тонкая пленка Хим.Окс.э стабилизирует переходное электрическое сопротивление на контактах, предотвращая окисление алюминия в местах болтовых соединений.
Виды химического оксидирования алюминия
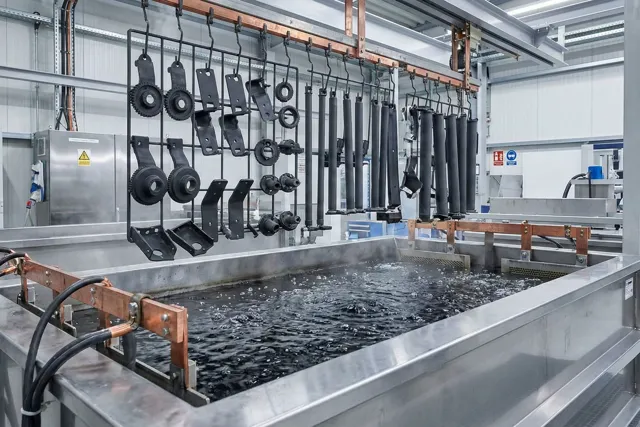
Для оксидирования алюминия и его сплавов промышленность использует несколько поколений химических составов, отличающихся по цвету, свойствам и экологической безопасности:
1. Хроматирование (Хим.Окс.э)
Классический процесс на основе солей шестивалентного хрома (Cr6+). Формирует золотисто-жёлтую или радужную пленку (Alodine / Iridite). Обладает уникальным свойством «самозалечивания»: при образовании царапины соединения хрома мигрируют во влажной среде, закрывая повреждение. Обеспечивает максимальную коррозионную стойкость.
2. Фосфато-хроматирование (Хим.Окс.фтор)
Обработка в растворах, содержащих ортофосфорную кислоту, хроматы и фториды. Формирует характерную пленку изумрудно-зеленого цвета. Данный вид покрытия отличается повышенной стойкостью к агрессивным химическим средам и часто применяется в архитектуре как праймер перед порошковой покраской оконных профилей.
3. Бесхроматная пассивация (Нанокерамика)
Инновационный экологичный метод на основе фторциркониевых (Zr) и фтортитановых (Ti) кислот (состояние Cr-Free). Формирует бесцветную нанокерамическую пленку толщиной всего 20–50 нм. Полностью соответствует директивам RoHS. Применяется на современных автоматизированных линиях порошковой окраски.
4. Щелочное оксидирование (Метод МБВ)
Исторически первый бестоковый метод (модифицированный бемит-баерит). Процесс идёт в горячем (90–100 °C) растворе карбоната натрия и дихромата калия (K₂Cr₂O₇). Образует матовую зеленовато-серую пленку. Сегодня применяется редко из-за высокой энергоемкости и меньшей защитной способности по сравнению с кислотными хроматами.
Материалы деталей для оксидирования алюминия
Химическое оксидирование является более универсальным методом, чем анодирование, и подходит практически для любых алюминиевых сплавов, прощая их структурные неоднородности:
- Литейные сплавы (Силумины АК7, АК9, АК12) — Это главная ниша химического оксидирования. Высокое содержание кремния (до 12%) делает силумины непригодными для качественного анодирования (пленка получается рыхлой и чёрной). Химическое же оксидирование легко ложится на силумины, образуя плотную защитную пленку темно-жёлтого или коричневого цвета, идеально подготавливая литье под покраску.
- Деформируемые сплавы (АД31, АМг, АМц) — Формируют классические светлые, яркие радужные или зеленые конверсионные покрытия с высочайшими декоративными и защитными характеристиками.
- Высокопрочные дуралюмины (Д16, В95) — Сплавы с высоким содержанием меди. Медь ускоряет процесс химического оксидирования, пленка формируется очень быстро, но имеет тенденцию к потемнению (становится грязно-коричневой). Для них требуется точный контроль времени выдержки в ванне (иногда счёт идёт на секунды).
Особенности химического оксидирования алюминия
Процесс конверсионного покрытия принципиально отличается от нанесения гальваники или полимеров:
- Сохранение геометрических размеров — Толщина химической оксидной пленки ничтожно мала (до 3 микрон), а её формирование сопровождается лёгким подтравливанием базового алюминия. В результате размеры алюминиевой детали до и после оксидирования остаются практически неизменными. Это позволяет обрабатывать точные резьбы и посадочные места без внесения поправок в чертежи.
- Электрическая проводимость — Сопротивление химической оксидной пленки составляет доли Ома. Для сравнения, анодная пленка является абсолютным изолятором. Хим.Окс обеспечивает непрерывный контур заземления (экранирования от электромагнитных помех) в сборных радиоэлектронных корпусах.
- Эластичность покрытия — В отличие от твёрдого, хрупкого (стекловидного) анодного слоя, химическая конверсионная пленка обладает высокой эластичностью. Алюминиевый лист, покрытый Хим.Окс, можно гнуть, вальцевать и профилировать — защитный слой не даст трещин и не отслоится на сгибах.
- Низкая механическая прочность — Это главное ограничение метода. Оксидная пленка Хим.Окс на алюминии не защищает от царапин и абразивного износа. Она легко повреждается острым предметом, поэтому её основное назначение — защита от химической коррозии и работа в качестве грунта.
Преимущества оксидирования алюминия

Химическое оксидирование обладает рядом неоспоримых технологических и экономических плюсов для массового производства:
- Отсутствие электрических контактов — Детали не нужно жестко крепить на дорогостоящие титановые подвески (елочки). Мелкие алюминиевые изделия (метизы, шайбы, клеммы) можно оксидировать массово — насыпью в перфорированных корзинах или барабанах.
- Высокая производительность — Процесс формирования пленки занимает от 30 секунд до 5 минут (в отличие от 40-60 минут при анодировании).
- Низкая энергоемкость — Большинство современных кислотных растворов для хроматирования работают при комнатной температуре (18–30 °C). Не требуются мощные выпрямители тока и дорогие промышленные чиллеры для охлаждения ванн.
- Высокая рассеивающая способность — Раствор 100% покрывает все внутренние полости радиаторов и трубок.
Оборудование для оксидирования алюминия
Линия химического оксидирования значительно проще линии анодирования, но требует серьезного подхода к экологии и вентиляции:
| Тип оборудования | Назначение и характеристики |
|---|---|
| Гальванические ванны | Сварные емкости из кислотостойкого полипропилена, ПВХ или нержавеющей стали (для щелочных этапов). В ваннах оксидирования не нужны аноды и катоды. |
| Скрубберы и вентиляция | Мощные бортовые отсосы, подключенные к системам очистки воздуха (скрубберам). Соединения шестивалентного хрома (Cr6+) относятся к 1-му классу опасности, и их испарения должны строго фильтроваться. |
| Системы барботажа и фильтрации | Трубки для подачи сжатого воздуха на дно ванны. Перемешивание раствора гарантирует одинаковую концентрацию химии и равномерный цвет пленки на всех деталях. Насосы-фильтры удаляют образующийся алюминиевый шлам. |
| Установки обратного осмоса | Комплексы водоподготовки. Для финишной промывки перед сушкой требуется химически чистая (деминерализованная) вода, иначе соли жесткости оставят белые пятна на деталях и спровоцируют подпленочную коррозию. |
ГОСТ и обозначение в чертеже для оксидирования алюминия
Качество производства химических конверсионных покрытий регламентируется строгими стандартами:
- Государственные стандарты — ГОСТ 9.305-84 (Карты технологических процессов) и ГОСТ 9.301-86 (Общие требования к покрытиям). В авиации дополнительно применяется ОСТ 1 90055-85.
- Конструкторский чертеж детали — Должен содержать точный шифр согласно ГОСТ 9.306-85: Хим.Окс.э (химическое оксидирование электропроводное) или Хим.Окс.фтор (фосфато-хроматирование).
- Экологическая сертификация (RoHS) — Если деталь идёт на экспорт в страны ЕС или используется в современной бытовой электронике, предприятие обязано предоставить сертификат, подтверждающий, что покрытие выполнено по бесхроматной технологии или на базе Cr3+ (отсутствие токсичного шестивалентного хрома).
Этапы оксидирования алюминия

Технологический цикл насчитывает ряд критически важных подготовительных этапов, без которых химический раствор не сможет вступить в реакцию с алюминием:
- Размещение деталей — Укладка деталей в перфорированные корзины из нержавеющей стали или титана, либо закрепление на подвесках (для предотвращения царапин на крупных изделиях из алюминиевых сплавов).
- Слабощелочное обезжиривание — Погружение в нагретый до 50–60 °C раствор с эмульгаторами и ПАВ для удаления масел, СОЖ и органических загрязнений. Тщательная каскадная промывка.
- Щелочное травление — Обработка в растворе NaOH (50 °C). Удаляет прочную естественную оксидную пленку и микронеровности алюминия. Поверхность становится химически активной и матовой. Промывка.
- Осветление (Декапирование) — Погружение в раствор азотной кислоты (с добавлением плавиковой кислоты для силуминов). Растворяет выступивший на поверхность чёрный шлам легирующих элементов (меди, железа, кремния). Деталь становится идеально чистой и белой. Тщательная промывка.
- Химическое оксидирование — Погружение в рабочий раствор хроматов/фторидов (комнатная температура). Выдержка строго по таймеру (от 30 секунд до 5 минут) в зависимости от требуемого оттенка (от светло-жёлтого до насыщенного коричнево-радужного).
- Финальная промывка — Смыв остатков агрессивной химии сначала в проточной технической воде, а затем обязательно в теплой деминерализованной воде.
- Сушка — Сушка в шкафах чистым воздухом. Важное правило: температура сушки хроматных пленок не должна превышать 60–70 °C! При перегреве хроматная пленка теряет кристаллизационную воду, покрывается микротрещинами, начинает пылить и полностью теряет свои антикоррозионные свойства.
Виды оксидирования алюминия и его сплавов

Технологические процессы формирования защитного оксидного слоя на алюминии и его сплавах регламентированы отраслевыми стандартами (в частности, ГОСТ 9.305-84) и делятся на следующие основные виды:
1. Сернокислотное анодирование (Ан.Окс)
Самый массовый и универсальный электрохимический метод. Процесс ведётся в 20% водном растворе серной кислоты при температуре 15–20 °C. Формирует прозрачную, однородную микропористую пленку толщиной от 10 до 25 мкм. Идеально подходит для последующего декоративного окрашивания и защиты архитектурного алюминиевого профиля.
2. Твёрдое анодирование (Ан.Окс.тв)
Отличается от классического метода тем, что электролит интенсивно охлаждается до околонулевых или отрицательных температур (от -5 до +5 °C), а плотность тока повышается в 2-3 раза. Пленка (толщиной до 100 мкм) получается сверхплотной, с минимальной пористостью, приобретает естественный темно-серый или бурый цвет и обладает высочайшей абразивной стойкостью.
3. Хромовокислое анодирование
Электролиз протекает в растворе хромовой кислоты. Оксидная пленка получается очень тонкой (3–10 мкм), эмалевидной (матово-серой) и, что самое главное, исключительно пластичной. Детали после хромовокислого анодирования можно гнуть, вальцевать и штамповать без риска растрескивания защитного слоя. Широко применяется в авиакосмической промышленности.
4. Химическое оксидирование (Хим.Окс)
Процесс протекает без внешнего источника тока путем погружения алюминиевых деталей в растворы хроматов, фосфатов или фторидов. Оксидная пленка очень тонкая (1–3 мкм). Главная функциональная особенность — сохранение электропроводности детали (Хим.Окс.э) при обеспечении базовой защиты от коррозии. Это критически важно для корпусов аппаратуры, требующих надежного заземления.
Особенности анодного оксидирования алюминия

Анодное оксидирование алюминия имеет уникальную физико-химическую специфику роста, кардинально отличающую его от нанесения традиционных гальванических покрытий (например, цинкования или никелирования).
- Встречный рост пленки — При анодировании оксид растёт не только наружу (как краска), но и проникает вглубь алюминия. Примерно 50% толщины пленки уходит "в минус", а 50% "в плюс". Структурно пленка состоит из миллионов микроскопических ячеек гексагональной формы, в центре каждой из которых находится глубокая пора, доходящая до тончайшего барьерного слоя металла.
- Необходимость наполнения (Уплотнения) — Свежеанодированная деталь из алюминиевого сплава с открытыми порами подобна молекулярной губке — она мгновенно впитает технические масла, грязь и влагу, что приведет к коррозии и потере эстетического вида. Обязательным финальным этапом технологии является наполнение пор (Sealing). Деталь кипятят в деминерализованной воде (поры физически закрываются за счёт гидратации оксида алюминия в бемит) или обрабатывают в специальных солях никеля/кобальта.
- Влияние на геометрические размеры — Поскольку оксидная пленка растёт в обе стороны, алюминиевая деталь после анодирования увеличивается в размерах. При формировании анодного слоя толщиной 20 мкм деталь увеличится (прибавит в диаметре) примерно на 10 мкм на каждую сторону. Это свойство необходимо строго учитывать инженерам при проектировании точных резьб, посадок под подшипники и прессовых соединений.
Как заказать оксидирование алюминия
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка поверхности алюминия, нанесение оксидного покрытия и финишная обработка изделий на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы об оксидировании алюминия
Какого размера детали принимаете на оксидирование алюминия
Наибольший габарит детали — до 1000 мм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Хим.Окс.э, Хим.Окс.фос, Ан.Окс. По обозначению технолог подбирает процесс и режим обработки.
Какие алюминиевые сплавы можно оксидировать
Химическим способом оксидируют практически любые алюминиевые сплавы: литейные силумины АК7, АК9, АК12, деформируемые АД31, АМг, АМц и дуралюмины Д16, В95. Для силуминов химическое оксидирование предпочтительнее анодирования: из-за кремния анодная пленка на них получается рыхлой и неравномерной.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также
Расчёт по чертежу: оксидирование алюминия
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.