

Пассивация после цинкования
Пассивация после цинкования — финишная химическая операция: хроматная плёнка поверх цинка замедляет коррозию покрытия и защищает его от белой ржавчины.
На гальваническом участке технопарка — детали размером до 1000 мм, слой до 30 мкм, обозначение в чертеже Цхр, Цхр.бцв.
- Обозначение в чертеже: Цхр, Цхр.бцв
- Детали до 1000 мм, слой до 30 мкм
- Покрытие проверяем перед отгрузкой партии
Пассивация после цинкования на гальваническом участке технопарка
Покрытия, обозначения в чертеже и предельные размеры деталей.
| Покрытие | Материал детали | Обозначение в чертеже | Толщина до, мкм | Размер детали до, мм |
|---|---|---|---|---|
| Цинкование: с хроматированием, бесцветным хроматированием, фосфатированием, с изоляцией | Сталь | Ц, Цхр, Цфос, Цхр.бцв | 30 | 1000 |
Чтобы предотвратить разрушение самого цинкового слоя, свежеосажденное покрытие подвергают химической пассивации. Деталь погружают в специальный кислотный раствор, который слегка подтравливает верхний микрослой цинка и вступает с ним в реакцию. В результате на поверхности формируется тончайшая (от 0,05 до 1,5 мкм), но исключительно плотная нерастворимая конверсионная пленка из сложных оксидов и хроматов. Эта пленка работает как надежный барьер, изолирующий активный цинк от агрессивной внешней среды, и увеличивает общую коррозионную стойкость изделия в 3–10 раз.
Цели и применение пассивации после цинкования
Химическая конверсия поверхности свежеоцинкованной стали решает сразу несколько инженерных и эксплуатационных задач:
- Резкое повышение антикоррозионных свойств — Блокировка образования «белой ржавчины» (коррозии цинка) и значительная отсрочка появления «красной ржавчины» (коррозии базовой стали) в камере соляного тумана.
- Улучшение адгезии ЛКП — Пассивная пленка (особенно бесхроматная или на основе Cr3+) служит превосходным грунтом для последующего нанесения порошковых полимерных или жидких лакокрасочных покрытий.
- Декоративная функция — Придание деталям эстетичного внешнего вида. В зависимости от типа пассивации можно получить яркий серебристо-голубой, радужный (желто-золотистый), оливковый или глубокий чёрный цвет.
- Защита от отпечатков пальцев (Anti-fingerprint) — Снижение чувствительности поверхности к загрязнениям при монтаже.
ГОСТ и обозначение в чертеже для пассивации после цинкования
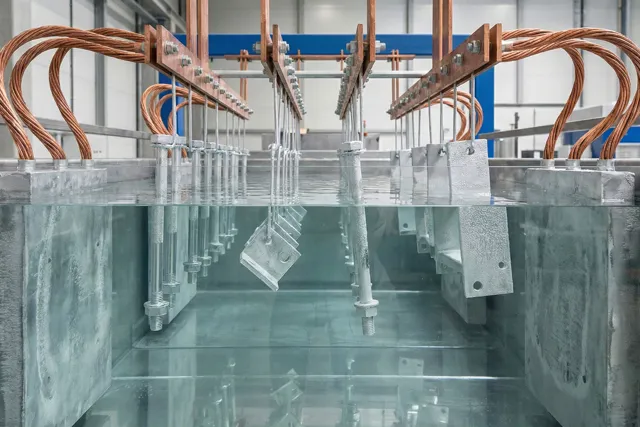
В чертеже пассивацию указывают после обозначения цинка: «Ц9.хр» — цинк 9 мкм с хроматированием, «Ц9.хр.бцв» — с бесцветным хроматированием, «Ц9.фос» — с фосфатированием. Вид пассивации определяет цвет детали и её стойкость к белой коррозии, поэтому, если в чертеже он не указан, его согласуют до запуска партии.
Качество пассивирующих пленок в Российской Федерации строго регламентируется ГОСТ 9.301-86 и ГОСТ 9.302-2012 (Единая система защиты от коррозии и старения). Основные требования к покрытию:
| Параметр | Нормативное требование |
|---|---|
| Внешний вид | Пленка должна быть сплошной, без пропусков, пятен и матовых участков (если матовость не предусмотрена техпроцессом). Цвет должен быть равномерным на деталях одной партии. |
| Прочность сцепления | Пассивная пленка не должна стираться при легком трении белой хлопчатобумажной тканью после окончательной сушки изделия. |
| Стойкость (Соляной туман) | Время до появления первых признаков белой коррозии должно составлять не менее 24–48 часов для голубой пассивации и 72–120 часов для радужной/толстослойной. |
| Термостойкость | Современные покрытия на основе Cr3+ не должны терять защитных свойств после нагрева детали до 120–150 °C в течение суток (в отличие от старых пленок Cr6+, которые трескаются при 70 °C). |
Виды пассивации
Технология пассивирования прошла долгий путь развития, продиктованный ужесточением экологических стандартов (RoHS, REACH):
1. Хроматирование (на основе Cr6+)
Традиционный метод, дающий классическую радужную (жёлтую), оливковую или чёрную пленку. Соединения шестивалентного хрома обеспечивают феноменальную защиту за счёт эффекта самозалечивания царапин. Главный минус: Cr6+ крайне токсичен и канцерогенен. В современных производствах Европы и развитых стран метод законодательно запрещен.
2. Хромитирование (на основе Cr3+)
Современный экологичный стандарт. Используются соли трехвалентного хрома. Изначально давал только тонкую голубую (бесцветную) пленку. Сегодня разработаны составы для толстослойной радужной пассивации Cr3+ (с добавлением наночастиц кобальта или кремния), которые по коррозионной стойкости полностью превзошли старые канцерогенные покрытия.
Гальванический участок технопарка выполняет пассивацию цинковых покрытий хроматированием — радужным (Цхр) и бесцветным (Цхр.бцв), а также фосфатирование цинка (Цфос). Толщина цинкового покрытия — до 30 мкм, размер детали — до 1000 мм. Пассивная плёнка повышает коррозионную стойкость оцинкованных деталей при повышенной влажности и в слабоагрессивных средах и замедляет появление белой коррозии цинка.
Составы для пассивирования
Ванна пассивации — это сложный многокомпонентный химический «коктейль». В современные экологичные растворы на основе соединений трехвалентного хрома (Cr3+) входят следующие базовые компоненты:
- Пленкообразователи — Сульфат хрома (III) или нитрат хрома (III). Они формируют полимерную сетку гидроксокомплексов на поверхности цинка.
- Окислители и активаторы — Нитраты и фториды. Фторид-ионы слегка растворяют (травят) верхний слой цинка, запуская реакцию и обеспечивая рост конверсионного слоя.
- Комплексообразователи — Органические кислоты (щавелевая, малоновая, лимонная). Удерживают ионы металлов в растворе и регулируют скорость осаждения пленки.
- Уплотнители (Силеры / Sealer) — Соединения кобальта, кремния (силикаты) или наночастицы диоксида кремния. Встраиваются в структуру пленки, закрывая микропоры и радикально повышая коррозионную стойкость и термостабильность.
Этапы пассивации после цинкования
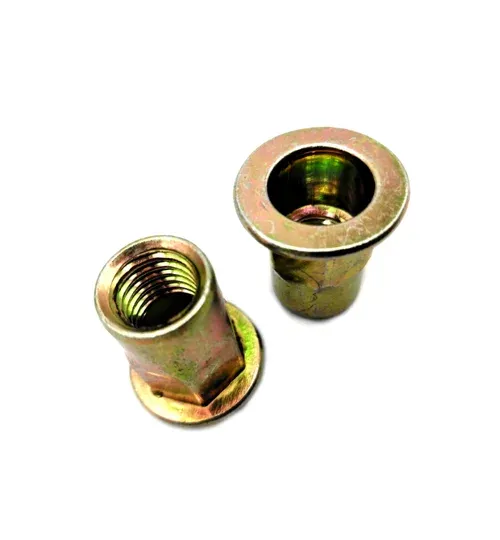
Пассивация — это скоростной процесс, чувствительный к чистоте воды и уровню pH. На гальванической линии он состоит из следующих шагов:
- Гальваническое цинкование — Нанесение базового цинкового слоя (щелочного или слабокислого) требуемой толщины (обычно 6–12 мкм).
- Двойная промывка — Тщательное удаление остатков электролита цинкования в проточной воде (каскадная промывка).
- Осветление (Активация) — Кратковременное (3–5 секунд) погружение детали в слабый раствор азотной кислоты (0,25–0,5%). Эта операция снимает тончайшую оксидную пленку и органику, выравнивая и активируя поверхность цинка перед пассивацией.
- Пассивация — Погружение подвески или барабана с деталями в ванну с пассивирующим раствором. Рабочая температура — от 20 до 40 °C. Время выдержки строго регламентировано: от 15 секунд для тонкой голубой пассивации до 60–90 секунд для толстослойной радужной. Раствор в ванне непрерывно перемешивается воздухом (барботаж).
- Финишная промывка — Смыв остатков кислот в холодной, а затем в теплой (40–50 °C) деминерализованной воде.
- Сушка — Исключительно важный этап. Детали сушатся в центрифугах или сушильных шкафах горячим воздухом (60–70 °C). В процессе сушки гелеобразная пленка теряет воду, уплотняется и приобретает окончательную механическую прочность и адгезию.
Применение пассивированного цинка
Изделия, прошедшие качественную пассивацию (особенно толстослойную на базе Cr3+), применяются в самых требовательных отраслях промышленности, где детали подвергаются воздействию дорожных реагентов, морского климата и перепадов температур:
- Автомобилестроение — Метизы (болты, гайки, шпильки), пружины, тормозные суппорты, скобы, замки дверей, элементы топливных систем и подкапотного пространства.
- Строительство — Саморезы, анкеры, перфорированный крепеж, элементы навесных вентилируемых фасадов, фурнитура для пластиковых окон.
- Машиностроение — Гидравлические фитинги, трубные соединения, корпуса насосов и электромоторов, оси и направляющие станков.
- Бытовая техника — Внутренние каркасы стиральных машин, крепеж в кондиционерах и холодильном оборудовании.
Как заказать пассивацию после цинкования
-
1
Чертёж и количество
Пришлите чертёж или эскиз детали с обозначением покрытия, материал и количество в партии.
-
2
Расчёт стоимости и срока
Технолог определяет площадь поверхности и режим обработки и называет цену и срок.
-
3
Обработка партии
Подготовка, нанесение покрытия и финишная обработка на гальваническом участке.
-
4
Контроль и отгрузка
Проверка внешнего вида и толщины покрытия, упаковка и отгрузка.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о пассивации после цинкования
Какого размера детали принимаете на пассивация после цинкования
Наибольший габарит детали — до 1000 мм; толщина слоя — до 30 мкм. Для деталей других размеров пришлите чертёж — технолог проверит возможность.
Как обозначают покрытие в чертеже
По ГОСТ 9.306: Цхр, Цхр.бцв. По обозначению технолог подбирает процесс и режим обработки.
Как рассчитать стоимость
Стоимость зависит от площади поверхности или массы партии, вида покрытия и трудоёмкости подготовки. Пришлите чертёж и количество деталей — технолог назовёт цену и срок.
Читайте также

Расчёт по чертежу: пассивация после цинкования
Оставьте телефон и прикрепите чертёж с обозначением покрытия (до 5 МБ; файл больше — специалист при звонке скажет, куда его отправить) — технолог свяжется в течение часа в рабочее время, уточнит материал и партию и назовёт цену и срок.