
ГОСТ 9.302: что устанавливает стандарт
ГОСТ 9.302-88 и сменивший его ГОСТ 9.916-2023 входят в Единую систему защиты от коррозии и старения и устанавливают методы контроля металлических и неметаллических неорганических покрытий, которые получают электрохимическим, химическим и горячим способом. Методы проверяют показатели, которые характеризуют защитные и декоративные свойства покрытий, на соответствие требованиям ГОСТ 9.301 и документации на изделие.
Стандарт не задаёт норм — какой толщины должно быть покрытие и сколько пор допустимо. Нормы берут из ГОСТ 9.301, из чертежа и ГОСТ 9.303. ГОСТ 9.302 отвечает на другой вопрос: каким методом, на каком участке детали и с какой точностью эти показатели проверить.
Что проверяют по стандарту
Внешний вид, толщину, массу на единицу площади, пористость, прочность сцепления, химический состав сплавов, маслоёмкость, полноту промывки, коррозионную стойкость, структуру фосфатных плёнок, наполнение анодно-окисных покрытий, функциональные свойства.
Сколько деталей проверяют
Количество деталей на контроль и порядок повторной проверки стандарт методов берёт из ГОСТ 9.301: внешний вид — 100 % деталей, толщина и сцепление — от 0,1 до 1 % партии, но не менее трёх деталей.
Статус ГОСТ 9.302-88 и ГОСТ 9.916-2023
- ГОСТ 9.916-2023 действует с 1 октября 2026 года. Введён приказом Росстандарта от 4 сентября 2023 года № 793-ст с датой 1 октября 2024 года; приказом от 19 июня 2024 года № 840-ст дата введения перенесена на 1 октября 2026 года.
- ГОСТ 9.302-88 с той же даты заменён.
- ГОСТ 9.301-86 «Общие требования» одновременно заменён ГОСТ 9.301-2025, который ссылается уже на ГОСТ 9.916-2023.
Полное обозначение заменённого стандарта — ГОСТ 9.302-88 (ИСО 1463-82, ИСО 2064-80, ИСО 2106-82, ИСО 2128-76, ИСО 2177-85, ИСО 2178-82, ИСО 2360-82, ИСО 2361-82, ИСО 2819-80, ИСО 3497-76, ИСО 3543-81, ИСО 3613-80, ИСО 3882-86, ИСО 3892-80, ИСО 4516-80, ИСО 4518-80, ИСО 4522-1-85, ИСО 4522-2-85, ИСО 4524-1-85, ИСО 4524-3-85, ИСО 4524-5-85, ИСО 8401-86). Методы контроля в нём соответствовали этим стандартам ИСО. В ГОСТ 9.916-2023 ссылки на ИСО перенесены в библиографию и обновлены до действующих редакций: ISO 2819:2017 по сцеплению, ISO 3882:2003 по толщине, ISO 10308:2006 по пористости, ISO 9227:2022 по соляному туману.
Номер стандарта сменился полностью: вместо 9.302 — 9.916. Поэтому по запросу «ГОСТ 9.302 новая редакция» новый стандарт не находится, а в документах встречаются обе ссылки. В новых договорах и технических условиях методы контроля указывают по ГОСТ 9.916-2023.
Что изменилось в ГОСТ 9.916-2023
Мы сверили разделы двух стандартов. Общие положения, метод контроля внешнего вида и основные методы контроля толщины перенесены почти без изменений. Заметно расширены разделы о пористости, сцеплении и коррозионной стойкости, добавлены новые методы.
| Раздел | ГОСТ 9.302-88 | ГОСТ 9.916-2023 |
|---|---|---|
| Связь с ИСО | в обозначении — 22 стандарта ИСО 1976–1986 годов | ссылки на действующие ISO в библиографии: ISO 3882, 2819, 9227, 10111, 10289, 10308 и др. |
| Внешний вид | освещённость 300 лк от ламп накаливания и 500 лк от люминесцентных | не менее 300 лк; образцы-эталоны по ГОСТ 15.009 или контрольные образцы, согласованные с заказчиком |
| Толщина | неразрушающие и разрушающие методы | те же методы и метод кратера |
| Масса покрытия на единицу площади | отдельного раздела не было | раздел 7: аналитический и гравиметрический методы |
| Пористость | погружение, наложение фильтровальной бумаги, пасты, электрохимическое осаждение меди, электрографические методы | 27 испытаний: реактивы-индикаторы, солевой туман, диоксид серы, горячая вода, электрографические методы |
| Прочность сцепления | таблица из 11 методов: полирование, крацевание, изгиб, навивка, растяжение, сетка царапин, нагрев и др. | 19 методов по ISO 2819, в том числе дробеструйная обработка, отслаивание, термошок, катодное испытание, испытание по Роквеллу |
| Коррозионная стойкость | ссылка на ГОСТ 9.308 и ГОСТ 9.311 | раздел 13: нейтральный, уксуснокислый соляной туман и туман с хлоридом меди, метод «Корродкот», контроль хроматных и фосфатных плёнок |
| Функциональные свойства | в приложении | раздел 16: микротвёрдость, переходное сопротивление, пробивное напряжение, паяемость, отражающая способность |
Где и как готовят деталь к контролю
Покрытие контролируют на наружной поверхности детали, на доступных участках без накатки, вдали от рёбер, углов, резьбы, отверстий, мест контакта с подвеской, паяных и сварных швов. Там покрытие ложится неравномерно, и результат не будет характеризовать деталь. Если нужен контроль на внутренних и труднодоступных поверхностях, это указывают в технической документации вместе с методом и местом измерения.
Перед контролем толщины, пористости и защитных свойств деталь выдерживают до температуры помещения и обезжиривают. Хроматную плёнку с цинка и кадмия перед измерением толщины удаляют тампоном с разбавленной соляной кислотой или ластиком, фосфатную плёнку — по ГОСТ 9.402. Если контроль проводят сразу после нанесения покрытия, обезжиривание и активацию никеля допускается не проводить.
Контроль внешнего вида покрытия
Внешний вид проверяют осмотром невооружённым глазом с расстояния около 25 см при освещённости не менее 300 лк. Нужны ли лупа или микроскоп и с каким увеличением, указывают в документации на изделие. Внешний вид допускается оценивать по образцам-эталонам, согласованным с заказчиком, или по контрольным образцам, принятым у изготовителя. При оценке учитывают состояние поверхности детали до покрытия: риски и раковины основного металла покрытие не скрывает.
Какие отклонения цвета и блеска браком не считаются, перечислено в ГОСТ 9.301 — разбор в статье о ГОСТ 9.301.
Методы контроля толщины покрытий
Толщину контролируют неразрушающими или разрушающими методами. Какой метод подходит для конкретной пары «покрытие — основной металл», показано в приложениях В и Г стандарта.
| Группа | Методы |
|---|---|
| Неразрушающие | магнитные (магнитоотрывной, магнитостатический, магнитоиндукционный), вихревых токов, радиационные (обратное рассеяние бета-излучения, рентгенофлюоресцентный), термоэлектрический, оптический |
| Разрушающие | гравиметрический, аналитический, профилометрический, металлографический, кулонометрический, методы струи (электроструйный, струйно-периодический, струйно-объёмный), метод капли, метод кратера |
Общие правила для всех методов:
- погрешность прибора — не более ±10 %; приборы поверены, испытательное оборудование аттестовано;
- результат — среднее арифметическое не менее трёх измерений на одной детали, а если площадь детали меньше 1 см², — измерений на трёх–пяти деталях одной загрузки;
- у магнитных методов погрешность не больше ±10 % или 1,5 мкм — берут большую величину; они работают при требованиях к чистоте, кривизне и шероховатости поверхности и к толщине основного металла;
- гравиметрический и профилометрический методы в зависимости от порядка операций могут быть неразрушающими.
Магнитные методы применяют для неферромагнитных покрытий — цинка, кадмия, меди, хрома — на стали. Метод вихревых токов — для неэлектропроводных покрытий на немагнитных металлах, например анодно-окисных на алюминии, и для электропроводных покрытий, погрешность ±5 %. Рентгенофлюоресцентный метод эффективен для металлических покрытий толщиной до 25 мкм, оптический — для анодно-окисных покрытий на алюминии толщиной от 2 до 100 мкм. Металлографический шлиф и кулонометрический метод применяют, когда неразрушающий метод не подходит или результат нужно перепроверить.

Масса покрытия на единицу площади
Для части покрытий нормируют не толщину, а массу на единицу площади: для хроматных плёнок на цинке ГОСТ 9.301 задаёт до 0,5 г/м² для бесцветной и до 1,0 г/м² для радужной, для фосфатного покрытия под пропитку — не менее 5,0 г/м². В ГОСТ 9.916-2023 этому отведён отдельный раздел 7 с двумя методами: аналитическим — покрытие растворяют и определяют количество металла в растворе, и гравиметрическим — деталь взвешивают до и после снятия покрытия.
Методы контроля пористости покрытий
Пористость важна для катодных покрытий — никеля, хрома, меди, олова на стали: через сквозную пору электролит доходит до основы, и сталь корродирует под покрытием. ГОСТ 9.301 допускает не более трёх сквозных пор на 1 см² и на 1 см кромки. Методы контроля основаны на реакции основного металла или подслоя с реактивом в местах пор: на индикаторной бумаге или на поверхности проявляются окрашенные точки, которые подсчитывают.
В ГОСТ 9.302-88 было пять методов: погружение, наложение фильтровальной бумаги, пасты, электрохимическое осаждение меди и электрографические методы для золотых покрытий. В ГОСТ 9.916-2023 — 27 испытаний: с ферроксилом, ферроцианидом, сульфатом меди, сероводородом и диоксидом серы, в горячей воде, в нейтральном солевом тумане, электрографические и другие. Применимость каждого метода к паре «покрытие — основа» сведена в приложение И.
Методы контроля прочности сцепления
Покрытие должно быть прочно сцеплено с основным металлом — это требование ГОСТ 9.301. Методы контроля адгезии основаны на разных физико-механических свойствах металла покрытия и основы: покрытие с плохим сцеплением при деформации, нагреве или трении отслаивается и вздувается. Стандарт описывает преимущественно качественные методы, потому что количественные требуют специального оборудования и для серийного контроля почти не используются.
- Механические: разглаживание под давлением, шлифование шариками, дробеструйная обработка, отслаивание, обработка напильником, шлифование и распиливание, резец, нанесение рисок и царапин, крацевание.
- Деформацией детали: изгиб, скручивание (навивка), растяжение, выдавливание, испытание по Роквеллу.
- Термические и прочие: термошок, катодное испытание, кавитационное испытание.
Методы сцепления — разрушающие. Испытания проводят на выборочных деталях или образцах-свидетелях по программе, согласованной с заказчиком, и детали после испытания к использованию не допускаются, даже если покрытие выдержало. На диффузионные покрытия методы не распространяются: такое покрытие не отслаивается, а разрушается вместе с переходным слоем. Если после покрытия деталь полируют или шлифуют, контроль сцепления допускается не проводить.
При термошоке образец нагревают в печи и быстро охлаждают в воде комнатной температуры; сцепление удовлетворительное, если на покрытии нет вздутий и шелушения. Температуры для стали и чугуна:
| Покрытие или подслой | Температура ±10 °C |
|---|---|
| Медное | 300 °C |
| Медь-олово, медь-цинк | 200 °C |
| Цинковое, кадмиевое | 190 °C |
| Хромовое | 300 °C |
| Никелевое, в том числе химическое | 300 °C |
| Оловянное и сплавы олова | 150 °C |
| Серебряное | 200 °C |
| Золотое | 200 °C |
Те же температуры для стали стоят в приложении А ГОСТ 9.301-2025, но там это метод нагрева с охлаждением на воздухе. Стандарт отдельно предупреждает: нагрев обычно повышает сцепление электролитических покрытий, поэтому результат испытания с нагревом не всегда отражает состояние покрытия сразу после нанесения.
Нужно проверить покрытие на партии деталей или подтвердить его стойкость для заказчика? Пришлите чертёж и требования — подберём покрытие, метод контроля и испытания и назовём цену и срок.
Коррозионная стойкость: испытания в соляном тумане
Коррозионную стойкость покрытий проверяют ускоренными испытаниями: образцы выдерживают в агрессивной среде заданного состава и оценивают коррозионные поражения. Непокрытые поверхности образца изолируют парафином или химически стойким лаком. Основной метод — камера соляного тумана, где распыляют раствор хлорида натрия концентрацией (50 ± 5) г/дм³.
| Метод | Для каких покрытий | Температура | pH раствора |
|---|---|---|---|
| Нейтральный соляной туман | металлические, анодно-окисные, конверсионные покрытия | (35 ± 2) °C | 6,5–7,2 |
| Уксуснокислый соляной туман | медь-никель-хром, никель-хром, анодно-окисные на алюминии | (35 ± 2) °C | 3,1–3,3 |
| Уксуснокислый туман с хлоридом меди | медь-никель-хром, никель-хром, анодно-окисные на алюминии | (50 ± 2) °C | 3,1–3,3 |
Длительность задаёт документация на изделие или договорённость сторон; рекомендуемый ряд выдержек — 2, 6, 24, 48, 96, 168, 240, 480, 720 или 1008 ч. Результат оценивают по внешнему виду, числу и площади поражений, времени до первых признаков коррозии, изменению массы или цвета — критерий тоже выбирают по документации. Важная оговорка стандарта: ускоренные испытания позволяют сравнить покрытия в конкретной среде, но их результат нельзя перенести на другие среды и использовать для прогноза срока службы в природных условиях.
Кроме соляного тумана, стандарт описывает метод «Корродкот» для медь-никель-хромовых и никель-хромовых покрытий и контроль защитных свойств хроматных и фосфатных плёнок каплей реактива.

Контроль функциональных свойств покрытий
Для покрытий, которые наносят не только от коррозии, ГОСТ 9.916-2023 приводит методы в разделе 16:
- микротвёрдость — для твёрдого хрома, химического никеля и других износостойких покрытий;
- переходное электрическое сопротивление — для контактов с серебром, золотом, оловом;
- электрическое пробивное напряжение — для электроизоляционных анодно-окисных покрытий;
- паяемость — для покрытий под пайку оловом и его сплавами;
- отражающая способность — для светоотражающих и светопоглощающих покрытий.
Отдельно описаны определение внутренних напряжений электрохимических покрытий и относительного удлинения никелевого покрытия.
Методы контроля в документации и при приёмке
Чтобы при приёмке не было споров, договоритесь о методах заранее и запишите их в чертеже, технических условиях или договоре:
- Какие показатели контролируют кроме внешнего вида и толщины: пористость, массу, сцепление, защитные свойства — ГОСТ 9.301 требует указывать их в документации.
- Метод контроля толщины и места измерения, если контроль нужен на внутренних поверхностях, в отверстиях или на резьбе.
- Метод проверки сцепления и чем его проводят — на деталях или на образцах-свидетелях.
- Режим и длительность коррозионных испытаний и критерий оценки, если они нужны.
- Образцы-эталоны внешнего вида, если цвет и блеск важны.
- Номер стандарта — ГОСТ 9.916-2023 для новых документов.
Норму толщины и её обозначение в чертеже выбирают по ГОСТ 9.303 и ГОСТ 9.306.
Контроль покрытий в технопарке ЗЭМ
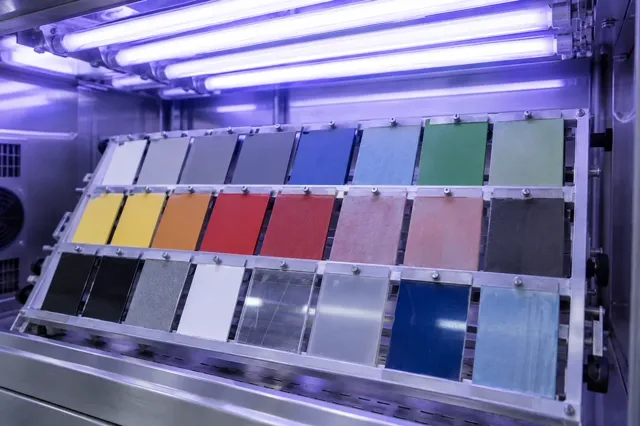
Гальванический участок технопарка наносит цинковые, кадмиевые, никелевые, хромовые, оксидные, фосфатные и другие покрытия по чертежу заказчика. Защитные свойства покрытий проверяют в испытательной лаборатории технопарка: ускоренные климатические испытания включают соляной туман, влажность до 98 % и смену температур от −75 до +180 °C. Как выбрать покрытие под условия работы детали — в статье о защите металла от коррозии.
Источники
- ГОСТ 9.916-2023 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля» с поправкой (ИУС № 4 2025 г.) — разделы 4–16, таблицы 11, 13
- ГОСТ 9.302-88 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля»
- Приказ Росстандарта от 04.09.2023 № 793-ст о введении в действие ГОСТ 9.916-2023
- ГОСТ 9.301-2025 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования»
- ISO 2819:2017 «Metallic coatings on metallic substrates — Electrodeposited and chemically deposited coatings — Review of methods available for testing adhesion»
Читайте также
-
 Степень защиты IP: расшифровка кода
-
 Допуски и посадки
-
 Шероховатость поверхности
-
 Обозначение покрытий
-
 Температура закалки стали
-
 Отпуск стали
-
 Методы цинкования
-
 Виды пружин
-
 Пружинная проволока
-
 Предел прочности стали
-
 Модуль упругости стали
-
 Защита металла от коррозии
-
 ГОСТ 9.301: требования к покрытиям
-
 Марки стали: расшифровка и таблица
-
 ГОСТ 9.303: выбор покрытия
-
 Отжиг и нормализация стали
-
 Чертёж для лазерной резки металла
-
 Литейные сплавы
-
 Толщина цинкового покрытия
-
 Гальванические покрытия
-
 Ускоренные климатические испытания