

Как цинк защищает сталь от коррозии
Цинкование — нанесение на сталь или чугун слоя цинка для защиты от коррозии. Цинк защищает металл двумя способами сразу. Первый — барьер: слой закрывает сталь от влаги и воздуха. Второй — электрохимический: цинк активнее железа, поэтому во влажной среде растворяется он, а не сталь. Даже в царапине до основного металла или на кромке реза сталь не ржавеет, пока рядом есть цинк. Такую защиту называют протекторной, а покрытие — анодным.
Отсюда главное правило: срок службы цинкового покрытия пропорционален толщине покрытия. Цинк расходуется год за годом с почти постоянной скоростью, и слой в 85 мкм проживёт примерно вдесятеро дольше слоя в 9 мкм. Методы цинкования различаются прежде всего тем, какую толщину они дают и на какие изделия её можно нанести. Другие способы защиты — легирование, катодная защита, оксидные и лакокрасочные покрытия — сравнили в статье о защите металла от коррозии.
Виды цинкования металла: сравнение в таблице
Виды цинкования отличаются технологией нанесения, толщиной защитного слоя и тем, какие изделия можно обработать. Толщины и температуры взяты из нормативных документов на каждый способ. Срок службы — расчёт для городской атмосферы, подробнее — в разделе о сроке службы.
| Метод | Как наносят | Толщина покрытия | Нагрев изделия | Резьба | Где применяют |
|---|---|---|---|---|---|
| Горячее | Погружение в расплав цинка | От 40 мкм, в среднем 45–85 мкм по толщине металла | 430–460 °C | Заплывает, нужна калибровка | Металлоконструкции, опоры, ограждения, трубы, крупный крепёж |
| Гальваническое | Осаждение из электролита под током | 6–24 мкм по условиям, на участке технопарка — до 30 мкм | Без нагрева | Сохраняется в допуске | Детали машин, приборы, крепёж, пружины |
| Термодиффузионное | Нагрев в цинковом порошке во вращающемся контейнере | 6–50 мкм по классу 1–5 | 290–390 °C | Ровный слой по профилю | Высокопрочный крепёж, пружины, литьё, мелкие детали |
| Газотермическое | Напыление расплавленного цинка струёй газа | 100–250 мкм по среде | Слабый, деталь не ведёт | Закрывают | Мосты, резервуары, крупные конструкции, ремонт цинка |
| Холодное | Краска с цинковым порошком | От 100 мкм в два слоя при ремонте | Без нагрева | Не применяют | Ремонт покрытия, конструкции на объекте |

Подготовка поверхности перед цинкованием
Цинк держится только на чистом металле, поэтому любой процесс начинается с подготовки поверхности изделия. Масло и смазку снимают обезжириванием, окалину и ржавчину — травлением в кислоте или абразивной очисткой. Для горячего и гальванического цинкования поверхность металла травят, для напыления, холодного цинкования и чугунного литья очищают абразивом: кислота наводороживает прочную сталь и застревает в порах литья. Плохая подготовка — главная причина отслаивания защитного покрытия и коррозии под ним, какой бы метод ни был выбран.
Горячее цинкование погружением в расплав
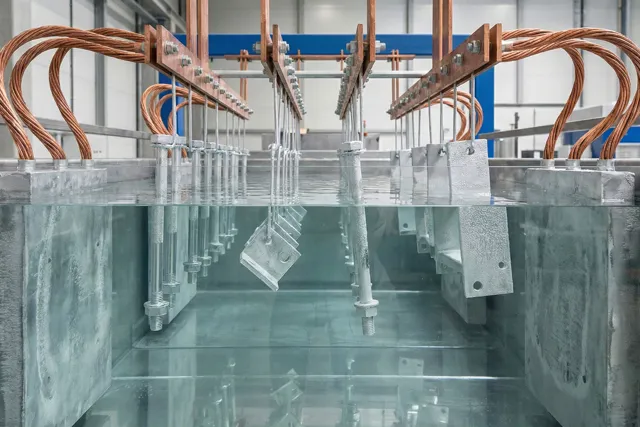
Горячее цинкование — самый распространённый метод для металлоконструкций. Изделие очищают, обезжиривают, травят в кислоте, покрывают флюсом, сушат и погружают в ванну с расплавленным цинком. ГОСТ 9.307-2021 задаёт температуру расплава 430–460 °C. Цинк вступает в реакцию со сталью и образует слои сплава железа с цинком, а сверху — слой чистого цинка. После ванны лишний цинк стекает, мелкие детали отправляют в центрифугу.
Толщину горячего покрытия стандарт ставит в зависимость от толщины металла: чем массивнее изделие, тем дольше оно прогревается в ванне и тем толще растёт слой.
| Толщина металла, мм | Локально, не менее | В среднем, не менее |
|---|---|---|
| До 1,5 | 35 | 45 |
| 1,5–3 | 45 | 55 |
| 3–6 | 55 | 70 |
| Более 6 | 70 | 85 |
Ограничения метода вытекают из температуры. При погружении в расплав снимаются внутренние напряжения от сварки, штамповки и резки, поэтому тонкие и несимметричные изделия может повести. Закрытые полости без дренажных отверстий цинковать нельзя: воздух в них расширяется, и изделие может разорвать. Использовать горячеоцинкованные изделия при температуре выше 250 °C не рекомендуется, при постоянном нагреве — не выше 200 °C. Химический состав стали влияет на вид и толщину покрытия: для горячего цинкования рекомендуют низкоуглеродистую сталь с содержанием углерода 0,05–0,25 %.
Лист и рулон цинкуют тем же горячим способом, но на непрерывных линиях: полоса проходит через ванну с расплавом с большой скоростью. Этот метод называют методом Сендзимира, а прокат выпускают по ГОСТ 14918-2020. Деталь, вырезанная из оцинкованного листа, получает кромки без слоя: их защищает цинк соседней поверхности.
Преимущества: самый толстый металлический защитный слой из массовых способов, высокая коррозионная стойкость в агрессивных средах, покрытие внутри труб и полостей, прочное сцепление и стойкость к механическому воздействию при перевозке и монтаже. Недостатки: нагрев до 460 °C, наплывы на кромках и витках, габарит изделия ограничен ванной, неровный внешний вид, тонкие детали ведёт.
Гальваническое цинкование в электролите
Гальваническое цинкование (его называют ещё электролитическим или электрохимическим) идёт в ванне с раствором солей цинка. Деталь подключают к минусу источника тока, и цинк осаждается на ней тонким ровным слоем. Электролит не нагревают до высоких температур, поэтому деталь не меняет размеры и структуру. Мелкие детали и крепёж цинкуют насыпью во вращающихся барабанах, крупные — на подвесках.
Толщину гальванического слоя конструктор выбирает по ГОСТ 9.303-84 в зависимости от условий эксплуатации: 6 мкм — для помещений с регулируемым климатом, 9–15 мкм — на открытом воздухе и под навесом в умеренном климате, до 24–30 мкм — в самых жёстких условиях. В чертеже толщину пишут цифрой после буквы: Ц9, Ц15. Расшифровку записи — в статье об обозначении покрытий по ГОСТ 9.306-85.
После цинкования слой почти всегда пассивируют — хроматируют: тонкая плёнка замедляет коррозию самого цинка и задаёт цвет — бесцветный, радужный, хаки или чёрный. Слабое место метода — водород: он выделяется на детали вместе с цинком и снижает пластичность стали. ГОСТ 9.303-84 не допускает гальваническое цинкование сталей с пределом прочности выше 1380 МПа, а для закалённых деталей и прочного крепежа после ванны нужен прогрев — обезводороживание. Ещё одно ограничение стандарта: при температуре выше 250 °C и ниже минус 70 °C покрытие становится хрупким.
Преимущества: точные размеры, гладкая поверхность, выбор цвета пассивации, обработка мелких деталей сотнями штук, процесс без нагрева. Недостатки: тонкий слой и меньший срок службы на улице, наводороживание прочной стали, низкая стойкость к истиранию, на глубоких отверстиях и в полостях слой тоньше, чем на гранях.
Термодиффузионное цинкование в порошке
Термодиффузионное цинкование выполняют по ГОСТ Р 9.316-2006. Детали засыпают цинкосодержащей смесью в герметичный контейнер, ставят в печь и вращают 2–3 часа при 290–390 °C. Цинк проникает в поверхность стали и образует слой сплава железа с цинком, в котором до 10 % железа. После печи покрытие фосфатируют.
Слой получается твёрдым и одинаковым по толщине на всей поверхности, включая витки и сложные формы. Процесс идёт без кислоты в контейнере и без тока, поэтому, как указывает стандарт, не вызывает необратимого водородного охрупчивания — метод применяют для стали повышенной прочности, чугуна и медных сплавов. Ограничения: размер контейнера (метод для крепежа и деталей, а не для конструкций) и температура эксплуатации — не применять на изделиях, которые нагреваются до 370 °C и выше.
| Класс | Толщина, мкм |
|---|---|
| 1 | 6–9 |
| 2 | 10–15 |
| 3 | 16–20 |
| 4 | 21–30 |
| 5 | 40–50 |
В чертеже термодиффузионное покрытие обозначают буквами «ТД» по ГОСТ 9.306-85, класс по таблице добавляют по согласованию с заказчиком. Толщина больше 50 мкм — тоже по согласованию.
Преимущества: нет водородной хрупкости, твёрдый слой, стойкий к истиранию, ровное покрытие витков и сложных форм, хорошая основа под окраску. Недостатки: габарит изделия ограничен контейнером, матовый тёмно-серый внешний вид без декоративного блеска, процесс длительный и требует специального оборудования — печи с вращающимися контейнерами.
Газотермическое напыление цинка
При газотермическом напылении (металлизации) цинковую проволоку или порошок расплавляют электрической дугой или пламенем, а струя сжатого газа разносит капли по поверхности. Метод не требует ванны, поэтому так защищают конструкции любого размера — мосты, резервуары, трубопроводы, а также чугун и прочные стали, которые нельзя травить в кислоте. Поверхность перед напылением очищают абразивом, сама деталь нагревается слабо, и её не ведёт.
Толщину для конструкций задаёт ГОСТ 28302-89 по агрессивности среды: в атмосфере со слабой агрессивностью — 100–150 мкм цинка без окраски, со средней — 200–250 мкм без окраски или 120–180 мкм под последующую окраску. Для закладных деталей и арматуры в бетоне стандарт рекомендует 150–200 мкм. Напылённый слой пористый, поэтому его часто пропитывают и окрашивают — такая система служит дольше, чем цинк и краска по отдельности. Тем же способом восстанавливают горячее цинкование: непрокрытые участки допускается ремонтировать напылением цинка толщиной от 120 мкм.
Преимущества: нет ограничений по размеру, оборудование привозят на объект, толстый слой без нагрева изделия, подходит для чугуна и прочной стали. Недостатки: пористое покрытие требует пропитки или окраски, шероховатая поверхность, высокий расход материала, внутренние полости и узкие щели не напыляются.

Холодное цинкование цинкосодержащей краской
Холодное цинкование — не металлическое покрытие, а лакокрасочное: краска с высоким содержанием цинкового порошка в составе: для ремонта горячего цинка требуется не менее 95 % цинка в сухой плёнке. Частицы цинка касаются друг друга и стали и защищают её так же, как металлический цинк, пока контакт сохраняется. Наносят кистью, валиком или краскопультом прямо на объекте, без ванн и печей.
Условие работы — чистая сталь: ржавчину и окалину удаляют абразивом, иначе покрытие защищает только как обычная краска. Для такого ремонта ГОСТ 9.307-2021 требует не менее двух слоёв общей толщиной от 100 мкм. Холодное цинкование уступает металлическим способам в стойкости к истиранию и ударам, зато не имеет ограничений по размеру и подходит для ремонта и для конструкций, которые нельзя демонтировать.
Преимущества: не нужно оборудование цинковального завода, наносят на месте, можно восстановить повреждение горячего цинка. Недостатки: это не металлический слой: слабее при механическом воздействии и ударах, срок службы зависит от качества очистки и числа слоёв.
Срок службы цинкового покрытия по условиям
Скорость коррозии цинка в атмосфере измерена и классифицирована в ISO 9223 (в России — ГОСТ ISO 9223-2017). Разделив толщину покрытия на эту скорость, получаем, сколько лет цинк будет расходоваться, прежде чем откроется сталь. В таблице — такой расчёт для типичных толщин каждого метода по четырём категориям атмосферы:
- C2 — сельская местность, слабое загрязнение.
- C3 — город, лёгкая промышленность, побережье с низкой солёностью.
- C4 — промышленные районы, морское побережье.
- C5 — сильное промышленное загрязнение, морской климат.
| Метод, толщина в мкм | C2 0,1–0,7 |
C3 0,7–2,1 |
C4 2,1–4,2 |
C5 4,2–8,4 |
|---|---|---|---|---|
| Гальваника, 9 Ц9 — частая толщина по ГОСТ 9.303-84 |
12–90 | 4–12 | 2–4 | 1–2 |
| Гальваника, 24 Ц24 — самые жёсткие условия по ГОСТ 9.303-84 |
34–100+ | 11–34 | 5–11 | 2–5 |
| Термодиффузия, класс 4, 21 ГОСТ Р 9.316-2006, нижняя граница класса |
30–100+ | 10–30 | 5–10 | 2–5 |
| Горячее, 55 металл 1,5–3 мм, средняя толщина по ГОСТ 9.307-2021 |
78–100+ | 26–78 | 13–26 | 6–13 |
| Горячее, 85 металл толще 6 мм, средняя толщина по ГОСТ 9.307-2021 |
более 100 | 40–100+ | 20–40 | 10–20 |
| Напыление, 150 атмосфера, без окраски, по ГОСТ 28302-89 |
более 100 | 71–100+ | 35–71 | 17–35 |
Таблица показывает порядок величин, а не гарантийный срок. Хроматная плёнка на гальваническом цинке и окраска поверх любого цинка продлевают службу. Сокращают её влага, которая долго держится на поверхности, контакт с медью и нержавеющей сталью, а внутри помещений — кислые пары от древесины и пластмасс. В сухом отапливаемом помещении (категория C1, меньше 0,1 мкм в год) даже тонкий гальванический слой практически не расходуется.

Цинкование резьбы и высокопрочной стали
Резьба и прочная сталь — два случая, где выбор метода ограничен техникой, а не ценой.
Резьба: размеры после покрытия
Покрытие ложится на витки с обеих сторон профиля, и болт с толстым слоем перестаёт свинчиваться с гайкой. Слой электролитического цинка в 6–9 мкм обычно помещается в поле допуска резьбы. Термодиффузионный повторяет профиль равномерно, но под толстые классы поля допусков резьбы назначают с учётом толщины покрытия.
Горячий цинк толщиной 50–80 мкм витки заплывает. По ГОСТ 9.307-2021 наружную резьбу нарезают до цинкования, а после центрифуги болты готовят с основным отклонением ниже заданного; гайки нарезают после цинкования. Калибровку незащищённой резьбы выполняет заказчик.
Высокопрочная сталь: водород
При гальваническом цинковании и травлении в кислоте сталь насыщается водородом. Для мягкой стали это неопасно, а закалённая сталь, пружины и крепёж классов 10.9 и 12.9 могут лопнуть под нагрузкой через часы или дни после сборки.
Что делают: после гальваники — прогрев для удаления водорода сразу после ванны; для стали прочнее 1380 МПа ГОСТ 9.303-84 гальваническое цинкование запрещает. Термодиффузионное цинкование водородного охрупчивания в контейнере не даёт, газотермическое напыление идёт по поверхности, очищенной абразивом без кислоты. Подробно — на странице о цинковании болтов.
Как выбрать метод цинкования для детали
Выбор метода начинается не с цены, а с четырёх вопросов о детали.
- Габариты и форма. Изделие длиной в несколько метров или сварная конструкция — горячее цинкование или напыление. Мелкие детали и крепёж — гальваника или термодиффузия: их цинкуют насыпью сотнями штук.
- Точность размеров. Посадочные поверхности, крепёж, детали под сборку — гальваническое или термодиффузионное цинкование. Горячий цинк потребует калибровки витков.
- Прочность стали. Закалённые детали, пружины, крепёж 10.9 и 12.9 — термодиффузионное цинкование или гальваническое с обязательным обезводороживанием. Сталь прочнее 1380 МПа гальванически не цинкуют.
- Среда и срок. В помещении достаточно 6–9 мкм электролитического цинка, на улице в городе — 15–24 мкм под окраску или горячий цинк, в промышленной и морской атмосфере — горячее цинкование, напыление или цинк под окраску.
Если деталь проходит по двум методам, решают внешний вид и последующие операции. Гальванический цинк гладкий и блестящий, его хроматируют в нужный цвет. Горячий цинк — матовый или с кристаллическим рисунком, с наплывами на кромках. Под порошковую окраску подходят все металлические способы, но поверхность готовят по-разному. Для труб выбор разобран отдельно — на странице о цинковании труб.
В чертеже написано «цинковать», а способ не указан? Пришлите чертёж — технолог гальванического участка подберёт толщину и пассивацию под условия детали и назовёт цену и срок партии.
Гальваническое цинкование в технопарке ЗЭМ
Гальванический участок технопарка выполняет цинкование металла электролитическим методом — для деталей машин, корпусов, кронштейнов и крепежа, где важны точные размеры и ровная поверхность.
- Толщина до 30 мкм на стальных деталях длиной до 1000 мм — от Ц6 для помещений до Ц24–Ц30 для жёстких условий по ГОСТ 9.303-84.
- Болты и винты с хроматированием — слоем до 15 мкм, чтобы болт остался в допуске.
- Пассивация в цвет по чертежу: бесцветное и радужное хроматирование, фосфатирование, цинкование под изоляцию — обозначения Ц, Цхр, Цфос, Цхр.бцв.
- Обезводороживание той же партии — для закалённых деталей и прочного крепежа, без перевозки между подрядчиками.
В заявке укажите марку стали и твёрдость, обозначение покрытия из чертежа (например, Ц9.хр), размеры и количество деталей — технолог подтвердит процесс и толщину.

Источники
- ГОСТ 9.307-2021 «Единая система защиты от коррозии и старения. Покрытия цинковые горячие. Общие требования и методы контроля» — действует с 01.06.2022 вместо ГОСТ 9.307-89; таблица 2, пп. 4.3.8, 4.5.5–4.5.7, 5.2, 11.1
- ГОСТ Р 9.316-2006 «Единая система защиты от коррозии и старения. Покрытия термодиффузионные цинковые. Общие требования и методы контроля» — таблица 1, п. 6.8.2
- ГОСТ 28302-89 «Покрытия газотермические защитные из цинка и алюминия металлических конструкций. Общие требования к типовому технологическому процессу» — приложение 4, таблица 7
- ГОСТ 9.303-84 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Общие требования к выбору» — таблица 1, приложение 2 (цинковое покрытие)
- ГОСТ 9.306-85 «Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Обозначения»
- ГОСТ 14918-2020 «Прокат листовой горячеоцинкованный. Технические условия»
- ISO 9223:2012 «Corrosion of metals and alloys — Corrosivity of atmospheres — Classification, determination and estimation» (ГОСТ ISO 9223-2017) — таблица 2, скорость коррозии цинка по категориям
Читайте также
-
 Степень защиты IP: расшифровка кода
-
 Допуски и посадки
-
 Шероховатость поверхности
-
 Обозначение покрытий
-
 Температура закалки стали
-
 Отпуск стали
-
 Виды пружин
-
 Пружинная проволока
-
 Предел прочности стали
-
 Модуль упругости стали
-
 Защита металла от коррозии
-
 Марки стали: расшифровка и таблица
-
 Отжиг и нормализация стали
-
 Чертёж для лазерной резки металла
-
 Литейные сплавы
-
 Цинкование металла
-
 Гальваническое цинкование деталей
-
 Термодинамическое цинкование
-
 Электродуговое цинкование
-
 Цинкование болтов