

Что такое отпуск стали и зачем он нужен
Отпуск — завершающая операция термической обработки закалённой стали: нагрев до температуры ниже критической точки Ac₁, выдержка и охлаждение. После закалки в стали образуется мартенсит — пересыщенный углеродом твёрдый раствор с высокими внутренними напряжениями. Такая сталь максимально твёрдая, но хрупкая: деталь может треснуть от удара, при шлифовании или просто при вылёживании.
При отпуске из мартенсита выделяется углерод в виде мелких карбидов, напряжения снимаются, вязкость растёт, а твёрдость снижается — тем сильнее, чем выше температура. Поэтому отпуск — это не исправление закалки, а способ точно получить свойства из чертежа: для резца нужна твёрдость, для пружины — упругость, для вала — прочность вместе с вязкостью. Режим закалки для каждой марки — в статье о температуре закалки стали, здесь — всё, что происходит после неё. Отжиг и нормализация тоже нагревают сталь, но готовят заготовку к обработке и закалке, — о них в статье об отжиге и нормализации стали.
Виды отпуска стали: низкий, средний, высокий
Виды отпуска различают по температуре нагрева. От неё зависят структура, твёрдость и область применения детали.
| Вид отпуска | Температура | Структура | Что даёт | Для каких деталей |
|---|---|---|---|---|
| Низкий | 150–250 °C | Мартенсит отпуска | Снимает напряжения, твёрдость почти сохраняется | Режущий и мерительный инструмент, подшипники, детали после цементации и закалки ТВЧ |
| Средний | 350–500 °C | Троостит отпуска | Высокий предел упругости при достаточной твёрдости | Пружины, рессоры, мембраны, штампы для ударной работы |
| Высокий (улучшение) | 500–650 °C | Сорбит отпуска | Прочность вместе с вязкостью и пластичностью | Валы, оси, шестерни, шатуны, крепёж классов прочности 8.8 и выше |
| Многократный | 540–570 °C, 2–3 раза | Мартенсит отпуска с карбидами | Превращает остаточный аустенит, вторичная твёрдость | Быстрорежущий инструмент: Р6М5, Р18 |
Интервал 250–350 °C обычно обходят: здесь у большинства сталей проявляется отпускная хрупкость первого рода, о ней — ниже.
Структура стали после отпуска
Превращения при отпуске идут ступенями. До 200 °C из мартенсита выделяются мельчайшие карбиды, решётка становится менее искажённой — это мартенсит отпуска. Около 200–300 °C распадается остаточный аустенит, который не превратился при закалке. Выше 350–400 °C мартенсит превращается в смесь феррита и мелких частиц цементита — троостит отпуска. При 500–650 °C частицы цементита укрупняются, и образуется сорбит отпуска — структура с лучшим сочетанием прочности и вязкости.
Легирующие элементы — хром, молибден, вольфрам, ванадий — замедляют эти превращения. Поэтому легированную сталь для той же твёрдости отпускают при более высокой температуре, а в высоколегированных сталях около 500–560 °C выделяются собственные карбиды легирующих элементов, и твёрдость снова растёт.
Твёрдость стали после отпуска по ГОСТ 5950
Как падает твёрдость с ростом температуры отпуска, показывают кривые в приложении В ГОСТ 5950-2000 — для инструментальных легированных сталей. В таблице — значения с этих кривых, округлённые до целого: по графику твёрдость читается с точностью около 1 HRC. Прочерк — стандарт не строит кривую при этой температуре.
| Марка, закалка | Без отпуска | 100 °C | 200 °C | 300 °C | 400 °C | 500 °C | 600 °C |
|---|---|---|---|---|---|---|---|
| 13Х 800 °C, вода |
65 | 65 | 63 | 57 | — | — | — |
| Х 850 °C, масло |
64 | 63 | 61 | 57 | 52 | — | — |
| 9ХС 850 °C, масло |
62 | 63 | 61 | 59 | — | — | — |
| ХВГ 820 °C, масло |
66 | 65 | 63 | 60 | 56 | — | — |
| 6ХС 850 °C, масло |
59 | 59 | 58 | 55 | 50 | 43 | — |
| 5ХВ2СФ 920 °C, масло |
62 | 62 | 60 | 58 | 55 | — | — |
| Х12 970 °C, масло |
64 | 64 | 63 | 61 | 58 | 54 | 47 |
| Х12МФ 1020 °C, воздух |
64 | 64 | 62 | 61 | 59 | 60 | 48 |
| Х12ВМФ 1020 °C, масло |
65 | 65 | 62 | 61 | 60 | 60 | — |
| 5ХНМ 850 °C, масло |
— | — | — | 53 | 47 | 42 | 36 |
| 5Х2МНФ 970 °C, масло |
— | — | 56 | 53 | 50 | 48 | 47 |
| 4Х5МФС 1020 °C, масло |
55 | 54 | 52 | 53 | 54 | 55 | 45 |
| 4Х5МФ1С 1020 °C, масло |
56 | 54 | 52 | 52 | 54 | 55 | 47 |
Из кривых видны два правила. Первое: для твёрдости 60 HRC и выше инструментальную сталь отпускают низко, при 150–200 °C. Второе: штамповые стали для горячей штамповки — 4Х5МФС, 4Х5МФ1С, 5Х2МНФ — отпускают при 500–600 °C, и благодаря вторичной твёрдости они сохраняют 45–55 HRC при нагреве в работе. Для быстрорежущих сталей стандарт задаёт многократный отпуск: Р6М5 — при 550 °C 2–3 раза по 1 часу, твёрдость не менее 64 HRCэ (ГОСТ 19265-73).

Режимы отпуска конструкционных и пружинных сталей
Для конструкционных и пружинных сталей стандарты дают не кривые твёрдости, а режим закалки и отпуска и гарантированные свойства после него. По ним видно, какой отпуск назначают каждой группе:
| Марка | Закалка | Отпуск | Свойства после режима | Стандарт |
|---|---|---|---|---|
| 45 | 820–860 °C, вода или масло | 550–600 °C | σв 700–850 МПа (прокат до 16 мм) | ГОСТ 1050-2013 |
| 40Х | 860 °C, масло | 500 °C, охлаждение в воде или масле | σв не менее 980 МПа | ГОСТ 4543-2016 |
| 40ХН2МА | 850 °C, масло | 620 °C | σв не менее 1080 МПа | ГОСТ 4543-2016 |
| 18ХГТ | нормализация + 870 °C, масло | 200 °C | σв не менее 980 МПа | ГОСТ 4543-2016 |
| 65Г | 830 °C, масло | 470 °C | σв не менее 980 МПа | ГОСТ 14959-2016 |
| 60С2А | 870 °C, масло | 420 °C | σв не менее 1570 МПа | ГОСТ 14959-2016 |
| ШХ15 | 850 ± 10 °C, масло | 150–160 °C, 1 ч | не менее 61 HRC | ГОСТ 801-2022 |
Валы и оси из сталей 45 и 40Х получают высокий отпуск — улучшение, пружины из 65Г и 60С2А — средний, цементуемые 18ХГТ и подшипниковая ШХ15 — низкий. Около 60 марок с режимами и фильтром — в таблице температур закалки и отпуска.
Технология отпуска: этапы процесса
Отпуск — последний этап термообработки изделия: после него у металла остаются те механические характеристики, с которыми деталь пойдёт в работу. Технология процесса включает четыре этапа.
- Загрузка. Детали укладывают в печь так, чтобы горячий воздух или газ омывал их равномерно, — иначе твёрдость по садке будет разной.
- Нагрев. Скорость нагрева ограничивают у крупных заготовок и деталей сложной формы, чтобы перепад температуры между поверхностью и сердцевиной не создал новых внутренних напряжений.
- Выдержка при заданной температуре, пока превращения не пройдут по всему сечению.
- Охлаждение на воздухе, а для сталей, склонных к отпускной хрупкости, — в воде или масле.
Оборудование для отпуска — печи с принудительной циркуляцией атмосферы: при низких температурах тепло передаётся в основном потоком воздуха или газа, а не излучением. Для деталей без окалины применяют печи с защитной атмосферой или вакуумом. После отпуска твёрдость проверяют на каждой партии — это главный показатель, что материал получил нужные свойства под рабочую нагрузку.
Время отпуска и охлаждение после него
Отпуск начинают сразу после закалки, пока напряжения не успели дать трещину: деталь, оставленная закалённой на несколько часов, может треснуть сама. Время выдержки отсчитывают с момента, когда деталь прогрелась по всему сечению. Стандарты для образцов дают порядок величин: ШХ15 — 1 час при 150–160 °C, Р6М5 — 1 час на каждый из 2–3 отпусков. Для деталей термист добавляет время прогрева — оно зависит от сечения, массы садки и печи.
После отпуска сталь обычно охлаждают на воздухе. Исключение — легированные стали, склонные к отпускной хрупкости второго рода: после высокого отпуска их охлаждают в воде или масле. Так ГОСТ 4543-2016 и задаёт режим для 40Х: отпуск 500 °C с охлаждением в воде или масле.
Отпускная хрупкость стали
Первого рода: 250–400 °C
Проявляется почти у всех сталей после отпуска в этом интервале: ударная вязкость падает, хотя твёрдость уже ниже, чем после низкого отпуска. Хрупкость необратима — повторный отпуск в том же интервале её не исправляет.
Поэтому отпуск при 250–350 °C стараются не назначать: для твёрдости берут низкий отпуск, для упругости — средний выше этого интервала.
Второго рода: 450–650 °C
Возникает у хромистых, марганцовистых, хромоникелевых сталей при медленном охлаждении после высокого отпуска. Она обратима: повторный высокий отпуск с быстрым охлаждением возвращает вязкость.
Предупреждают её охлаждением после отпуска в воде или масле и легированием молибденом или вольфрамом — поэтому в ответственных марках, например 40ХН2МА, есть молибден.
Цвета побежалости при отпуске
При нагреве на чистой поверхности стали появляется тонкая плёнка окислов, и её цвет меняется с температурой: от светло-соломенного около 220 °C через коричневый и фиолетовый к синему около 300 °C. По цвету инструментальщики раньше определяли температуру низкого отпуска резцов и зубил. Этот способ годится только для низкого отпуска и для зачищенной поверхности. На производстве температуру задаёт печь с регулятором, а результат контролируют твердомером по шкале Роквелла или Бринелля.
Нужен отпуск или улучшение деталей по чертежу? Пришлите чертёж с маркой стали и твёрдостью — термист подберёт режим закалки и отпуска под сечение, назовёт цену и срок партии.
Закалка и отпуск деталей в технопарке ЗЭМ
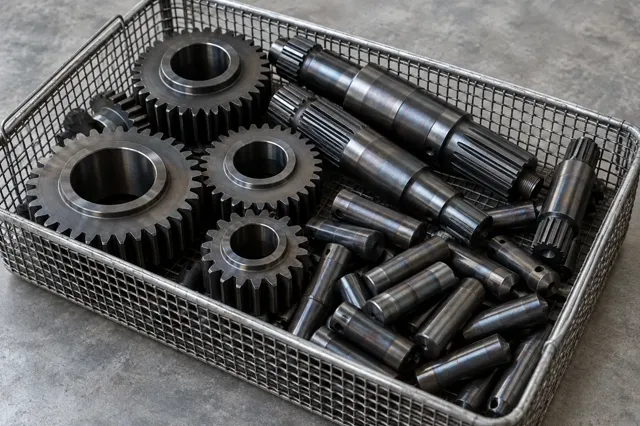
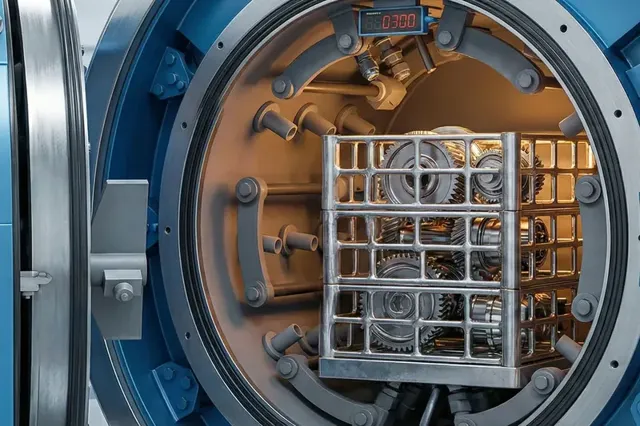
Термический участок технопарка выполняет закалку и отпуск стальных деталей по марке стали и твёрдости из чертежа. Печь отпуска греет до 650 °C — это весь диапазон от низкого отпуска до высокого. Закалка — в вакуумной печи до 1300 °C (садка до 200 кг) или на линии модульного типа с закалочной ванной в защитной атмосфере (садка до 150 кг): поверхность без окалины, меньше припуск под шлифование.
- Режим по стандарту и чертежу. Температуру отпуска термист берёт из стандарта на марку и корректирует под твёрдость в чертеже.
- Отпуск сразу после закалки — на той же площадке, без перевозки закалённых деталей.
- Шлифование рядом. Закалённые и отпущенные детали доводят в механообрабатывающем цехе технопарка.
В заявке укажите марку стали, твёрдость из чертежа (например, «28…32 HRC» или «улучшить: 240…280 HB»), размеры и количество деталей.
Источники
- ГОСТ 5950-2000 «Прутки, полосы и мотки из инструментальной легированной стали. Общие технические условия» — приложение В, кривые зависимости твёрдости HRC от температуры отпуска
- ГОСТ 1050-2013 «Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия» — приложение И, таблица 10
- ГОСТ 4543-2016 «Металлопродукция из конструкционной легированной стали. Технические условия» — режимы термической обработки
- ГОСТ 14959-2016 «Металлопродукция из рессорно-пружинной нелегированной и легированной стали. Технические условия» — таблица 7
- ГОСТ 19265-73 «Прутки и полосы из быстрорежущей стали. Технические условия» — таблица 3
- ГОСТ 801-2022 «Прокат из подшипниковой стали. Технические условия» — раздел 9
Читайте также
-
 Степень защиты IP: расшифровка кода
-
 Допуски и посадки
-
 Шероховатость поверхности
-
 Обозначение покрытий
-
 Температура закалки стали
-
 Методы цинкования
-
 Виды пружин
-
 Пружинная проволока
-
 Предел прочности стали
-
 Модуль упругости стали
-
 Защита металла от коррозии
-
 Марки стали: расшифровка и таблица
-
 Отжиг и нормализация стали
-
 Чертёж для лазерной резки металла
-
 Литейные сплавы
-
 Закалка и отпуск стальных деталей
-
 Термическая обработка металла
-
 Вакуумная термообработка деталей