
Что такое силумин
Силумин — сплав алюминия с кремнием. Кремния в нём от 4 до 22 %, остальное — алюминий и небольшие добавки магния, меди, марганца, титана, а также примеси железа и цинка. Название составлено из латинских названий двух элементов: silicium — кремний и aluminium — алюминий.
Силумин — литейный сплав: детали из него не катают и не куют, а отливают в форму. Этот элемент делает расплав текучим, поэтому силумин заполняет тонкие стенки, рёбра и каналы, а при остывании мало садится и почти не трескается. По этим свойствам силумины лучшие среди алюминиевых литейных сплавов, и на них приходится основная часть алюминиевого литья. Подробнее о том, чем литейные сплавы отличаются от деформируемых, — в статье «Литейные сплавы».
Состав силумина и роль кремния
Алюминий и кремний образуют эвтектику — смесь, которая плавится и затвердевает при одной температуре, 577 °C, а не в интервале, как остальные составы. Эвтектика получается при 12,5–12,6 % кремния. От того, сколько кремния в сплаве, зависят его строение и свойства:
- Доэвтектические силумины — 4–10 % кремния: АК5М2, АК7ч, АК9ч. В структуре зёрна алюминия, между ними эвтектика. Пластичнее остальных и упрочняются термообработкой, если в составе есть магний или медь.
- Эвтектические — 10–13 % кремния: АК12, АК12М2. Почти вся структура — эвтектика, отсюда лучшая жидкотекучесть и наименьшая склонность к трещинам.
- Заэвтектические — больше 13 % кремния, обычно до 17–19 %, в поршневых сплавах — больше 20 %. Твёрдые кристаллы кремния в структуре дают высокую износостойкость и малое тепловое расширение; из него делают поршни и гильзы цилиндров.
При комнатной температуре кремний почти не растворяется в алюминии и выделяется отдельными кристаллами. В немодифицированном сплаве это крупные пластины и иглы, которые и делают силумин хрупким. Чтобы их измельчить, в расплав перед заливкой вводят модификаторы: натрий, стронций, сурьму — они меняют форму кристаллов кремния, — и титан, цирконий, бор — они измельчают зерно. Добавка 0,1 % натрия сдвигает эвтектику с 12 до 14 % Si. В марках по ГОСТ 1583-93 модифицирование отмечено буквой «М» в способе литья, и у модифицированного АК12 при литье в песчаную форму удлинение вдвое больше, чем в кокиле без модифицирования.
Остальные компоненты состава — легирующие элементы и примеси — меняют характеристики сплава так:
- Магний вместе с кремнием образует силицид магния Mg₂Si, и сплав упрочняется закалкой и старением — так работают АК9ч и АК7ч.
- Медь повышает прочность, в том числе при нагреве, и улучшает обработку резанием, но снижает стойкость к коррозии — сплавы II группы: АК5М, АК5М2, АК12М2.
- Марганец связывает железо и снижает его вредное влияние.
- Железо — вредная примесь: образует хрупкие игольчатые фазы. Но в сплавах для литья под давлением его оставляют до 1–1,5 %: железо не даёт отливке привариться к стальной пресс-форме. Отсюда в ГОСТ 1583-93 у каждого сплава свой предел железа для разных способов литья.
Как производят силумин
Силумин выплавляют на металлургических заводах и поставляют литейным участкам в чушках — слитках стандартной формы. В расплав алюминия вводят кристаллический кремний и легирующие элементы — магний, медь, марганец, титан, — затем расплав рафинируют от газов и неметаллических включений и разливают в изложницы. Часть силуминов выплавляют из вторичного сырья: лома алюминиевых отливок, литников, стружки. Требования к составу чушек и отливок, их маркировке и контролю излома задаёт ГОСТ 1583-93. На литейном участке чушки переплавляют, при необходимости модифицируют и заливают в форму.
Марки силуминов по ГОСТ 1583-93
Марку силумина читают по буквам и цифрам: А — алюминий, К — кремний, цифра после «К» — среднее содержание кремния в процентах. Дальше идут обозначения добавок: М — медь, Мг — магний, Н — никель, Ц — цинк, и их среднее содержание, если оно больше 1 %. Буква «ч» в конце означает «чистый» — сплав с меньшим количеством примесей, «пч» — «повышенной чистоты». Например, АК5М2 — около 5 % кремния и 2 % меди. В скобках ГОСТ сохраняет прежние обозначения: АЛ2, АЛ4, АЛ9, АЛ5 — где АЛ означает «алюминиевый литейный», а цифра — номер сплава, а не содержание элемента.
ГОСТ 1583-93 делит алюминиевые литейные сплавы на пять групп. Силумины — это группа I (алюминий — кремний — магний) и группа II (алюминий — кремний — медь).
| Марка (старое обозначение) | Группа | Кремний и основные добавки | Особенности и применение |
|---|---|---|---|
| АК12 (АЛ2) | I | кремний 10–13 % | эвтектический: лучшая жидкотекучесть, упрочняющей термообработки нет; тонкостенные корпуса сложной формы со средней нагрузкой |
| АК9ч (АЛ4) | I | кремний 8–10,5 %, магний 0,17–0,30 %, марганец 0,2–0,5 % | упрочняется закалкой и старением; крупные нагруженные корпуса, картеры, блоки цилиндров |
| АК7ч (АЛ9) | I | кремний 6–8 %, магний 0,2–0,4 % | пластичнее эвтектических марок, хорошо сваривается; корпуса арматуры и агрегатов, детали, работающие в воде |
| АК5М (АЛ5) | II | кремний 4,5–5,5 %, медь 1,0–1,5 %, магний 0,35–0,6 % | медь повышает прочность при нагреве до 200–250 °C; головки цилиндров, корпуса агрегатов двигателя |
| АК5М2 | II | кремний 4–6 %, медь 1,5–3,5 % | хорошо обрабатывается резанием; корпусные детали общего назначения |
| АК9М2 | II | кремний 7,5–10 %, медь 0,5–2,0 % | для кокиля и пресс-форм; корпуса, крышки, кронштейны |
| АК12М2 | II | кремний 11–13 %, медь 1,8–2,5 % | жидкотекучесть эвтектики и прочность от меди; основной сплав литья под давлением |
Состав указан для отливок; в чушках — слитках сплава, из которых плавят металл на литейном участке, — пределы чуть уже. Полностью марки всех пяти групп и их химический состав приведены в таблице 1 стандарта.
Отольём детали из АК12, АК9, АК5М2 и других силуминов по вашему чертежу.
Не уверены, какую марку указать в чертеже или подойдёт ли она для литья под давлением, — спросите технолога литейного участка.
Свойства силумина
Физические свойства
- Плотность — от 2,5 до 2,94 г/см³ в зависимости от марки: почти как у алюминия, в три раза меньше, чем у стали и латуни. Как посчитать массу отливки по её объёму — в калькуляторе веса металла.
- Температура плавления — эвтектический силумин плавится при 577 °C, доэвтектические марки — в интервале от 577 °C и выше, но ниже, чем чистый алюминий (660 °C). Температуры плавления других металлов и сплавов — в статье «Температура плавления металлов».
- Цвет — светло-серый, матовый; на изломе — серое зернистое строение.
Механические свойства
Механические характеристики силумина — прочность, пластичность и твёрдость материала — зависят от марки, способа литья и термообработки. ГОСТ 1583-93 задаёт для каждого сочетания нижнюю границу: временное сопротивление разрыву σв, относительное удлинение δ и твёрдость по Бринеллю HB. Свойства определяют на образцах, отлитых отдельно тем же способом, что и детали.
| Марка | Способ литья | Термообработка | σв, МПа | δ, % | HB |
|---|---|---|---|---|---|
| АК12 (АЛ2) | песчаная форма, модифицированный | — | 147 | 4,0 | 50 |
| АК12 (АЛ2) | кокиль | — | 157 | 2,0 | 50 |
| АК12 (АЛ2) | под давлением | — | 157 | 1,0 | 50 |
| АК9ч (АЛ4) | кокиль, модифицированный | Т6 | 235 | 3,0 | 70 |
| АК7ч (АЛ9) | кокиль | Т5 | 206 | 2,0 | 60 |
| АК7ч (АЛ9) | кокиль | Т6 | 235 | 1,0 | 70 |
| АК5М (АЛ5) | кокиль | Т6 | 235 | 1,0 | 70 |
| АК5М2 | кокиль | Т5 | 206 | 0,5 | 75 |
| АК9М2 | под давлением | — | 196 | 1,5 | 75 |
| АК12М2 | кокиль | — | 186 | 1,0 | 70 |
Обозначения термообработки по ГОСТ 1583-93: Т1 — искусственное старение без закалки, Т2 — отжиг, Т4 — закалка, Т5 — закалка и неполное искусственное старение, Т6 — закалка и полное искусственное старение, Т7 — закалка и стабилизирующий отпуск, Т8 — закалка и смягчающий отпуск. Силумины с магнием после режима Т6 прочнее литых в полтора раза: у АК7ч в кокиле — 235 МПа против 157 МПа без обработки. У эвтектического АК12 упрочняющей обработки нет: стандарт даёт для него только отжиг Т2, который снимает напряжения после литья.
По таблице видна общая черта силуминов: удлинение — от 0,5 до 4 %. Сталь Ст3 растягивается на 20 % и больше, прежде чем разорвётся. Поэтому силуминовая деталь при перегрузке не гнётся, а раскалывается, и для деталей под ударом и вибрацией выбирают марки с магнием после термообработки или другой материал.
Литейные свойства и коррозионная стойкость
- Жидкотекучесть — наибольшая у сплавов с 12–16 % Si: в стальной пресс-форме они проливают стенки толщиной около 1 мм.
- Усадка — около 1,25 %, и она мало зависит от толщины стенки: размеры отливок стабильны. Склонность к усадочным раковинам наименьшая при 6–8 % Si, к горячим трещинам — мала у всех марок, кроме самых низколегированных.
- Пористость — главный недостаток силуминовых отливок: газ и усадка оставляют внутри мелкие поры, и от отливки к отливке прочность меняется. Для герметичных корпусов поры уменьшают вакуумированием формы и подпрессовкой.
- Коррозионная стойкость — высокая у силуминов без меди: они не корродируют во влажном воздухе, морской воде, слабокислой и щелочной среде, в отличие от дюралюминия. Медь коррозионную стойкость снижает, поэтому отливки из сплавов II группы для работы в агрессивных средах окрашивают или анодируют.
- Обработка резанием — силумин крошится, не давая длинной стружки; твёрдые кристаллы Si быстрее изнашивают инструмент. Медь улучшает обрабатываемость: корпуса с большим объёмом обработки льют из АК5М2 и АК9М2.
Силумин, алюминий, дюраль и латунь
Чистый алюминий мягок и пластичен, льётся плохо и как литейный материал почти не применяется. Силумин прочнее и износостойче алюминия, но уступает дюралям — деформируемым сплавам алюминия с медью, магнием и марганцем, из которых делают листы, профили и поковки. Латунь — сплав меди с цинком — тяжелее силумина втрое, но пластична и надёжна в деталях, которые держат напор воды.
| Признак | Силумин | Дюраль | Латунь |
|---|---|---|---|
| Как получают деталь | литьём в форму | прокаткой, прессованием, ковкой, затем резанием | литьём или из прутка резанием |
| Плотность, г/см³ | 2,5–2,94 | около 2,8 | около 8,5 |
| Прочность | 147–245 МПа у распространённых марок | после закалки и старения — на уровне низкоуглеродистой стали | выше, чем у силумина; латунь пластична |
| Поведение при ударе и перегрузке | хрупок: раскалывается, почти не гнётся | гнётся, прежде чем сломаться | гнётся, прежде чем сломаться |
| Коррозионная стойкость | высокая: стоек во влажном воздухе и морской воде | низкая, нужно покрытие | высокая в воде |
| Ремонт | сварка возможна, но трудна | сварка ограничена, соединяют заклёпками | паяется и сваривается |
Силумин или латунь в смесителе
Вопрос чаще всего задают о сантехнике. Корпус смесителя постоянно держит напор воды, его нагружают гайки и шланги, а при гидроударе нагрузка на короткое время резко растёт. Латунь при перегрузке деформируется, силумин трескается, и такой корпус уже не ремонтируют. Силуминовые смесители легче и дешевле латунных, их покрывают хромом или краской, и по внешнему виду их легко спутать.
- По весу. Латунь в три раза тяжелее силумина: смеситель того же размера из латуни заметно тяжелее в руке.
- По металлу без покрытия. На резьбе, внутри корпуса или на сколе латунь жёлтая, силумин — светло-серый.
- По маркировке. Производители латунной сантехники указывают марку латуни в паспорте изделия.
Магнит здесь не поможет: ни латунь, ни силумин к нему не притягиваются.
Как отличить силумин от алюминия
По весу и цвету — никак: плотности почти одинаковые, оба металла серебристо-серые. Различает поведение металла: алюминиевая пластина гнётся, силуминовая отливка ломается, и на изломе видно зернистое строение. При сверлении и точении алюминий даёт длинную вьющуюся стружку, силумин крошится мелкой. Точно определить марку можно только химическим анализом — спектральным, на участке входного контроля или в лаборатории.
Сварка, пайка и склеивание силумина
Отремонтировать треснувшую силуминовую деталь труднее, чем стальную. Мешают три вещи: прочная оксидная плёнка на поверхности, которая плавится при температуре выше 2000 °C, тогда как сам сплав — около 600 °C; поры в литом металле, где скапливаются газ и масло; хрупкость, из-за которой от местного нагрева рядом со швом идут новые трещины.
- Сварка. Силумин варят аргонодуговой сваркой неплавящимся вольфрамовым электродом на переменном токе: в полупериод обратной полярности дуга разрушает оксидную плёнку. Присадка — проволока из сплава алюминия с кремнием, например Св-АК5 с 4,5–6 % кремния. Перед сваркой трещину разделывают и засверливают на концах, место сварки обезжиривают и зачищают до металла, крупную отливку подогревают, чтобы уменьшить напряжения. Газовая сварка и сварка покрытыми электродами для силумина дают худший шов.
- Пайка. Обычный оловянно-свинцовый припой с канифолью к силумину не пристаёт. Нужен активный флюс для алюминия, который снимает оксидную плёнку, и припой для алюминиевых сплавов — на основе цинка или алюминия с кремнием. Пайкой заделывают небольшие трещины и герметизируют поры.
- Склеивание и холодная сварка. Эпоксидный клей или холодная сварка — двухкомпонентная паста на эпоксидной основе с металлическим наполнителем — подходят для неответственных деталей без нагрузки и давления: ручки, декоративные элементы, крышки. Поверхность перед этим зачищают и обезжиривают.
Ответственную отливку — корпус насоса или арматуры, кронштейн, деталь с посадочными размерами — после трещины обычно заменяют: шов на силумине по прочности и герметичности уступает целой отливке.
Где применяют силумин
- Автомобили и мототехника — блоки и головки цилиндров, картеры, поршни, корпуса коробок передач, колёсные диски.
- Авиация — корпуса агрегатов и приборов, кронштейны.
- Электротехника и приборостроение — корпуса электродвигателей, генераторов, электронных блоков, светильников, радиаторы охлаждения.
- Насосы и арматура — корпуса насосов, помп, задвижек, крышки.
- Бытовая техника и сантехника — корпуса мясорубок, теплообменники, смесители и запорная арматура дешёвого сегмента.
- Прочее — скульптура и художественное литьё, корпуса пневматических реплик оружия, фурнитура.
Общее у этих деталей — сложная конструкция с рёбрами, каналами и тонкими стенками, умеренная нагрузка без ударов и требование малой массы. Там, где деталь испытывает удар, высокую нагрузку или напор жидкости, материал выбирают другой: сталь, чугун, латунь, деформируемые алюминиевые сплавы.

Литьё силумина
Силумины льют всеми способами, и ГОСТ 1583-93 для каждой марки указывает, какими: в песчаные формы, в кокиль — многоразовую металлическую форму, по выплавляемым моделям, под давлением, с кристаллизацией под давлением. Способ выбирают по размеру серии, сложности детали и требованиям к точности.
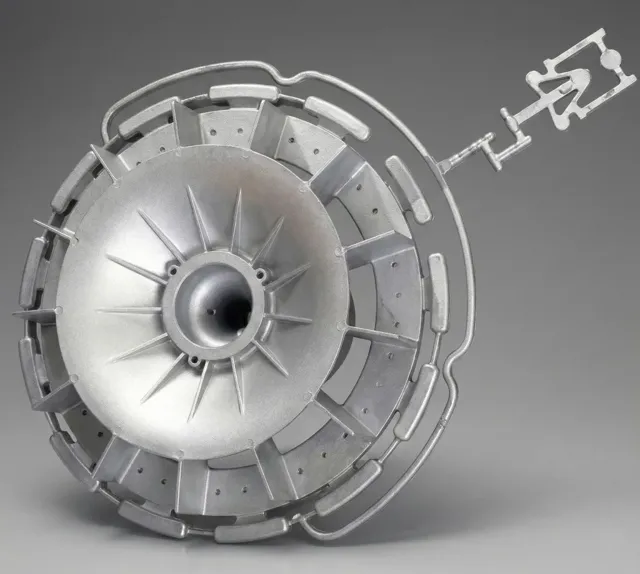
- Литьё под давлением — поршень машины впрыскивает расплав в стальную пресс-форму за сотые доли секунды. Получаются тонкие стенки, точные размеры и чистая поверхность, но пресс-форма дорогая и окупается на серии в тысячи отливок. Основные марки — АК12, АК12М2, АК9М2, АК5М2.
- Кокиль — металлическая форма с заливкой самотёком. Подходит для средних серий и для марок, которые упрочняют термообработкой.
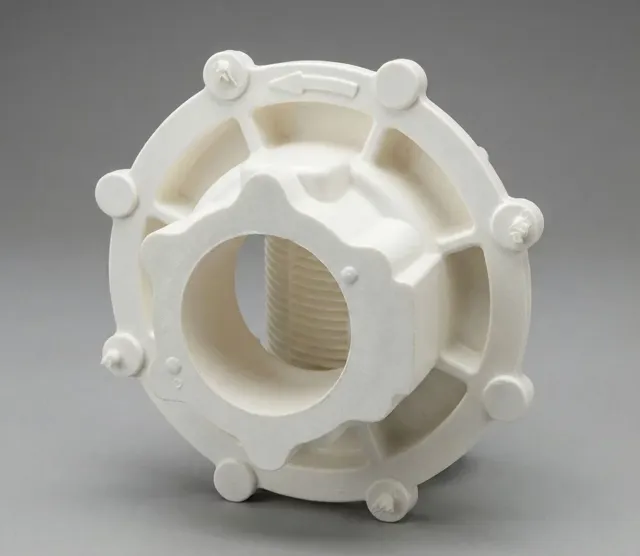
- Песчаные формы и газифицируемые модели — для крупных отливок, новых изделий и небольших партий, где пресс-форма не окупится.
В технопарке ЗЭМ в Челябинске силумины льют двумя способами. Литьё алюминия под давлением — сплавы АК12, АК9, АК5М2, АК8М, отливки по 5–6 классу точности массой до 4,5 кг и размером до 500 × 500 × 200 мм, с вакуумированием пресс-форм против пористости. Литьё по газифицируемым моделям — АК12 и АК7, отливки до 500 × 500 × 500 мм и 30 кг, для новых изделий и небольших партий. Механическая обработка и покрытия отливок — на той же площадке. Все способы и материалы участка — на странице литейного производства.
В заявке укажите марку сплава из чертежа, массу и габариты отливки, годовую потребность и требования к герметичности и поверхности. Если марка не задана, технолог предложит сплав по условиям работы детали и способу литья.
Нужны отливки из силумина? Пришлите чертёж или 3D-модель детали — технолог литейного участка подберёт марку сплава и способ литья и назовёт цену и срок партии.
Источники
Читайте также
-
 Степень защиты IP: расшифровка кода
-
 Допуски и посадки
-
 Шероховатость поверхности
-
 Обозначение покрытий
-
 Температура закалки стали
-
 Отпуск стали
-
 Методы цинкования
-
 Виды пружин
-
 Пружинная проволока
-
 Предел прочности стали
-
 Модуль упругости стали
-
 Защита металла от коррозии
-
 ГОСТ 9.301: требования к покрытиям
-
 Марки стали: расшифровка и таблица
-
 ГОСТ 9.303: выбор покрытия
-
 Отжиг и нормализация стали
-
 ГОСТ 9.302: методы контроля покрытий
-
 Чертёж для лазерной резки металла
-
 Литейные сплавы
-
 Толщина цинкового покрытия
-
 Адгезия покрытий
-
 Тяговый электродвигатель
-
 Окалина на металле
-
 Температура плавления металлов
-
 Аддитивные технологии
-
 Трамвай «Витязь-М»
-
 Модернизация трамваев
-
 Форматы чертежей
-
 Литьё алюминия под давлением
-
 Литьё по газифицируемым моделям