

Литьё по газифицируемым моделям (ЛГМ)
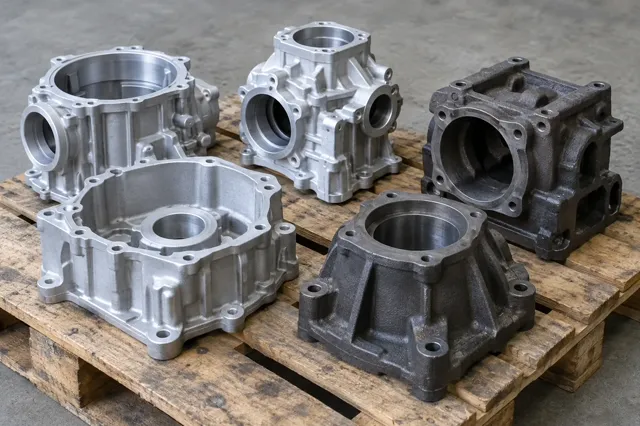
Литьё по газифицируемым моделям (ЛГМ) в технопарке ЗЭМ — изготовление алюминиевых отливок сложной формы из силуминов АК12 и АК7 размером до 500 × 500 × 500 мм и массой до 30 кг. Подготовка производства короче, чем при литье в кокиль, песчаные формы или под давлением, поэтому способ выгоден для новых изделий и небольших партий.
- Литейный участок в Челябинске: ЛГМ и литьё под давлением цветных сплавов
- Свободные мощности: до 300 т/год по ЛГМ и до 150 т/год по литью под давлением
- Механическая обработка и гальванические покрытия — в том же технопарке
Как устроено литьё по газифицируемым моделям

Модели вспенивают в пресс-форме или вырезают из блока пенополистирола, а несколько моделей можно собрать в один блок с общей литниковой системой. Перед формовкой модель покрывают противопригарной краской: она удерживает песок, пока модель газифицируется, и даёт чистую поверхность отливки. Песок в форме сухой, без связующего — его уплотняют вибрацией, а после остывания отливки просеивают и используют снова.
Модель будущей отливки делают из пенополистирола и вместе с литниковой системой формуют в песке. Расплав заливают прямо на модель: она газифицируется, а металл занимает её место и повторяет форму. Разъёма формы и стержней нет, поэтому сложные внутренние полости получаются без дополнительной оснастки.
Этапы технологии ЛГМ: от модели до отливки

- Изготовление модели — модель отливки делают из пенополистирола и собирают с литниковой системой в блок.
- Противопригарное покрытие — модель окрашивают и сушат: покрытие отделяет металл от песка и даёт чистую поверхность отливки.
- Формовка — блок моделей ставят в опоку и засыпают сухим формовочным песком без связующего, песок уплотняют вибрацией.
- Заливка металла — расплав заливают прямо на модель: полистирол газифицируется, металл точно повторяет его форму.
- Извлечение и контроль — песок высыпают из опоки, отливку отделяют от литников, очищают и проверяют по чертежу.
Точность и качество отливок ЛГМ определяет модель: каждая отливка требует своей модели, поэтому модели изготавливают партией под заказ. Песок без связующего после выбивки используют снова, а отходов формовочных смесей почти нет.
Преимущества ЛГМ перед литьём в кокиль и песчаные формы
- Короткая подготовка производства — цикл подготовки короче, чем при литье в кокиль, песчано-глинистые формы и под давлением: новое изделие запускается быстрее.
- Коэффициент использования металла 70–75 % — литниково-питающая система почти не нужна, расход металла и себестоимость детали ниже.
- Сложные отливки без стержней — изделия 2–3 группы сложности получаются без дополнительных разъёмов и стержневых систем.
- Герметичность — литые заготовки выдерживают гидравлические испытания давлением до 60 атм — подходят для деталей, работающих под давлением.
- Срок до месяца — отливки любой сложности изготавливаются в течение месяца.
Технические характеристики отливок ЛГМ

Класс точности 8–9 означает допуски на размер в десятые доли миллиметра, а на крупных размерах — до миллиметра, поэтому посадочные поверхности, резьбы и плоскости прилегания оставляют с припуском и доводят на станках. Гидроиспытание показывает, что в стенках нет сквозной пористости: это важно для корпусов насосов, клапанов и маслонасосов, которые работают под давлением жидкости.
| Параметр отливки | Значение |
|---|---|
| Материалы | силумины АК12, АК7 и другие по ГОСТ 1583-93 |
| Наибольший размер | 500 × 500 × 500 мм |
| Масса | 0,05–30 кг |
| Шероховатость поверхности | не грубее Rz 80 |
| Класс точности | 8–9 |
| Допустимые литейные дефекты | по ОСТ 3-4227-79 |
| Гидравлические испытания | давлением до 60 атм |
| Свободные мощности по алюминию | до 300 т/год |
Такие параметры подходят для корпусов, кронштейнов, крышек и других деталей сложной формы, которые затем идут на механическую обработку посадочных мест.
Дегазация алюминиевого расплава
На участке работает установка дегазации расплавов. Она даёт:
- Меньше газовой пористости и неметаллических включений в отливках
- Стабильную геометрию и структуру металла от партии к партии
- Постоянство механических и физических свойств
- Меньше времени и затрат на механическую обработку благодаря однородной структуре
- Экологическую безопасность процесса
Когда выбирать ЛГМ, а когда литьё под давлением

Второй довод — стоимость оснастки. Для ЛГМ нужна форма для вспенивания моделей или модели, вырезанные из блока, — это дешевле стальной пресс-формы для литья под давлением и позволяет менять конструкцию отливки между партиями. Литьё под давлением окупает дорогую форму на тысячах одинаковых деталей, когда важны тонкие стенки и минимум механической обработки.
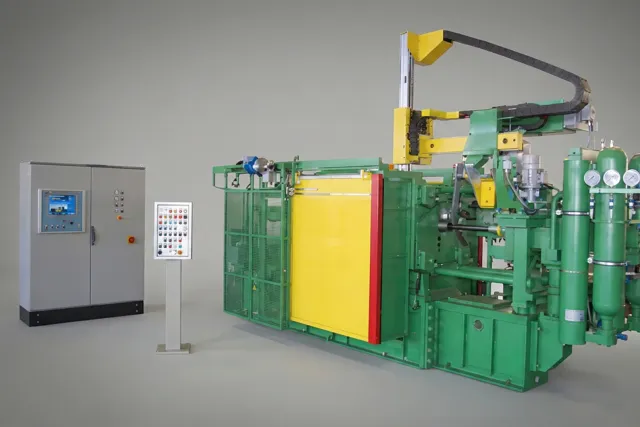
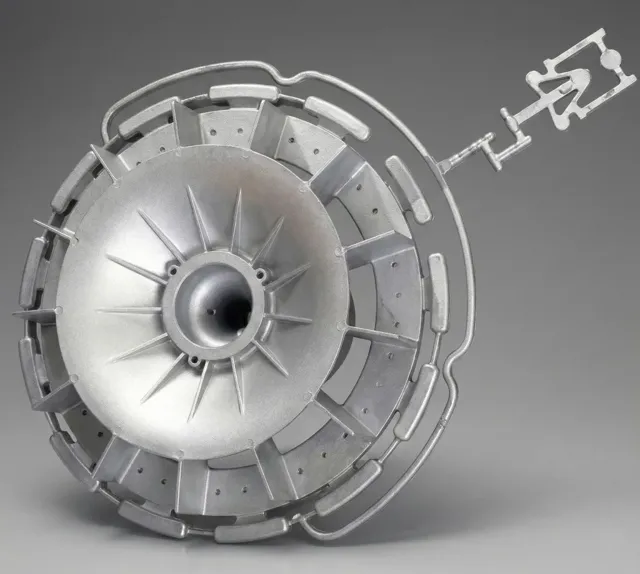
ЛГМ подходит, когда отливка крупнее и тяжелее (до 30 кг), сложна по геометрии, а партия небольшая или изделие только запускается. Литьё под высоким давлением выгоднее в крупной серии и для тонкостенных деталей: точность выше (класс 5–6 против 8–9), поверхность чище (Rz 40 против Rz 80), но нужна пресс-форма.
Порядок заказа: литьё по газифицируемым моделям
-
1
Заявка и чертёж
Пришлите чертёж или 3D-модель отливки, марку сплава, количество и требования к точности и поверхности.
-
2
Выбор технологии
Технолог оценивает размер, массу, сложность и партию и предлагает способ литья: ЛГМ или литьё под давлением.
-
3
Подготовка производства
Модели для ЛГМ, пресс-форма или пакетная технология для литья под давлением — по сложности отливки и размеру серии.
-
4
Литьё и контроль
Плавка, дегазация расплава, литьё и приёмка отливок; допустимые литейные дефекты — по ОСТ 3-4227-79.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье по газифицируемым моделям
Сколько времени занимает изготовление отливок методом ЛГМ
Отливки любой сложности изготавливаются в течение месяца: подготовка производства по ЛГМ короче, чем при литье в кокиль, песчаные формы или под давлением.
Выдерживают ли отливки ЛГМ давление
Да. Литые заготовки проходят гидравлические испытания давлением до 60 атм, поэтому метод подходит для корпусов насосов, арматуры и других деталей, работающих под давлением.
Какие сплавы используются
Силумины — сплавы алюминия с кремнием АК12, АК7 и другие по ГОСТ 1583-93.
Можно ли заказать механическую обработку отливок
В технопарке работает участок механической обработки с токарными и фрезерными станками с ЧПУ и участок гальванических покрытий. Отливку можно передать на обработку и покрытие внутри одной площадки.

Рассчитать отливку: литьё по газифицируемым моделям
Оставьте телефон — технолог уточнит сплав, размер и партию и назовёт стоимость и срок.