

Литьё ЦАМ под давлением
Литьё ЦАМ под давлением в технопарке ЗЭМ — серийное изготовление точных деталей из цинковых сплавов: фурнитуры, корпусов разъёмов, мелких шестерён и декоративных элементов. ЦАМ плавится при 380–390 °C и почти не даёт усадки, поэтому отливка выходит из формы с размерами чертежа и гладкой поверхностью под хром и никель.
- Литейный участок в Челябинске: ЛГМ и литьё под давлением цветных сплавов
- Свободные мощности: до 300 т/год по ЛГМ и до 150 т/год по литью под давлением
- Механическая обработка и гальванические покрытия — в том же технопарке
Сплавы ЦАМ и их свойства
ЦАМ — сплав цинка с алюминием и медью, за рубежом известен как ZAMAK. Температура плавления — 380–390 °C, усадка — около 0,3–0,4 %, плотность — 6,6–6,7 г/см³.
| Марка | Алюминий | Медь | Особенности |
|---|---|---|---|
| ЦА4 (Zamak 3) | 3,5–4,5 % | не более 0,06 % | хорошая жидкотекучесть, стабильные размеры |
| ЦА4М1, ЦАМ 4-1 (Zamak 5) | 3,5–4,5 % | 0,7–1,3 % | выше прочность и твёрдость, размеры практически не меняются при старении |
| ЦА4М3, ЦАМ 4-3 (Zamak 2) | 3,5–4,5 % | 2,5–3,7 % | наибольшая прочность и твёрдость, размеры со временем меняются до 0,5 % |
Что даёт литьё ЦАМ под давлением
- Сложная форма без механической обработки: резьбы, защёлки, зубья, глухие отверстия
- Тонкие стенки — до 0,5 мм при сохранении жёсткости
- Поверхность под хромирование, никелирование, омеднение и порошковую покраску
- Большой ресурс пресс-формы — до миллиона смыканий: низкая температура металла почти не изнашивает сталь
Способы литья цинковых сплавов
| Способ | Как устроен | Для каких деталей |
|---|---|---|
| Литьё под давлением на машинах с горячей камерой | Тигель с расплавом встроен в машину, плунжер впрыскивает металл прямо из ванны | Мелкие детали большими тиражами |
| Литьё под давлением с холодной камерой прессования | Порцию расплава заливают в камеру прессования, поршень впрессовывает её в форму | Детали крупнее и тяжелее, сплавы ЦАМ, алюминия и латуни на одном оборудовании |
| Литьё в кокиль | Расплав заливают в металлическую форму самотёком | Простые детали средних партий без тонких стенок |
| Центробежное литьё в силиконовые формы | Форма вращается, расплав прижимается к стенкам | Сувениры и прототипы, без промышленной прочности |
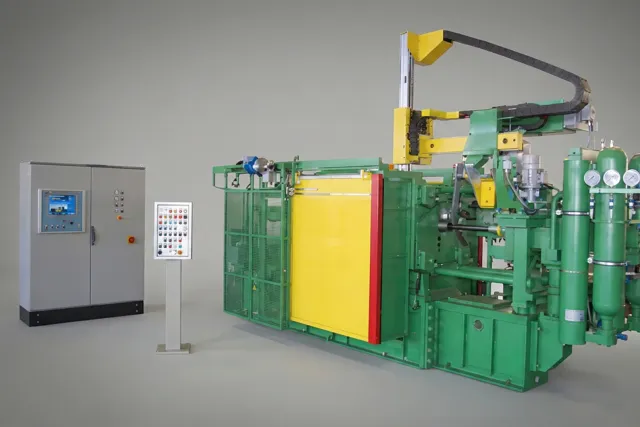
В технопарке ЗЭМ цинковые сплавы льют под давлением на литейных комплексах с вертикальной камерой прессования и вакуумированием пресс-форм — на том же оборудовании, что и алюминиевые сплавы и латунь.
Как проходит литьё цинка под давлением
- Плавка и дегазация — сплав ЦАМ расплавляют при температуре около 400–430 °C и дегазируют, чтобы в отливке было меньше газовых пор.
- Прессование — порцию расплава подают в вертикальную камеру прессования, поршень литейного комплекса впрессовывает металл в стальную пресс-форму.
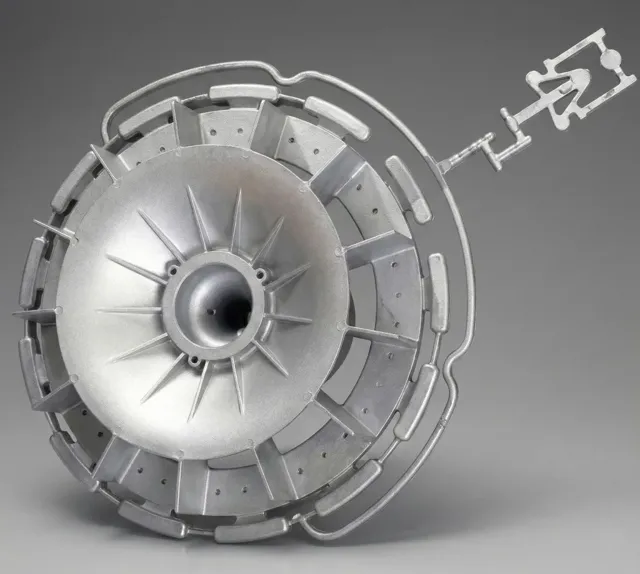
- Вакуумирование формы — воздух из полости пресс-формы откачивают перед заливкой — тонкие стенки заполняются без пор и недоливов.
- Кристаллизация и выталкивание — металл застывает под давлением за несколько секунд, отливку выталкивают из формы.
- Обрубка и контроль — литники и облой отделяют, отливки проверяют по чертежу и ОСТ 3-4227-79.
Механические свойства отливки зависят от марки сплава, температуры расплава и формы и давления подпрессовки. Режим технолог подбирает под толщину стенок и требования чертежа.
Какие детали отливают из цинковых сплавов

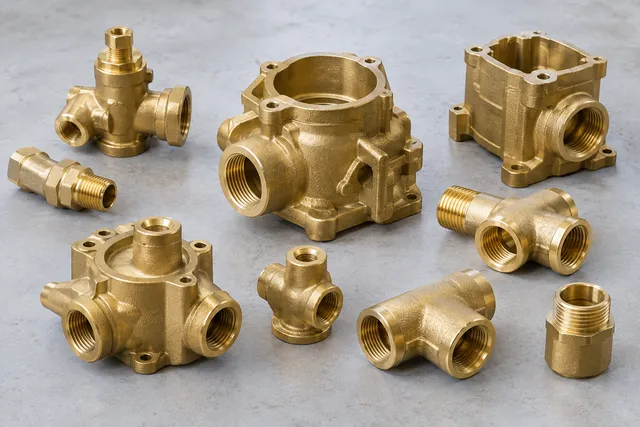
- Мебельная и дверная фурнитура: ручки, петли, замки, накладки
- Сантехника: корпуса смесителей, вентили, крепления
- Электроника и приборостроение: корпуса разъёмов, радиаторы, шестерни
- Автомобильные детали: корпуса, элементы стеклоочистителей, эмблемы
- Пряжки, карабины и другая металлофурнитура
Покрытие и механическая обработка отливок из ЦАМ

Отливку из ЦАМ редко ставят в изделие без доработки. В технопарке её можно довести до готового изделия на одной площадке:
- нарезка резьбы, сверление и фрезеровка посадочных мест на участке механической обработки;
- никелирование, хромирование и другие покрытия на гальваническом участке;
- упаковка и отгрузка готовых деталей одной партией.
Цинковый сплав под никель и хром обычно покрывают подслоем меди: он защищает основу и даёт ровную блестящую поверхность. Состав покрытия и толщину слоя технолог согласует по чертежу.
Ограничения ЦАМ по температуре и массе
При нагреве выше 100 °C ЦАМ теряет прочность, а ниже −20 °C становится хрупким. Сплав тяжелее алюминия более чем вдвое. Если деталь работает в нагреве, на морозе или должна быть лёгкой, выбирают литьё алюминия под давлением.
Возможности участка литья цинковых сплавов
| Параметр | Значение |
|---|---|
| Класс точности отливок | 5–6 |
| Шероховатость поверхности | не грубее Rz 40 |
| Типовые изделия | до 500 × 500 × 200 мм и 4,5 кг |
| Допустимые литейные дефекты | по ОСТ 3-4227-79 |
Из чего складывается стоимость литья ЦАМ
| Часть сметы | Что входит | От чего зависит |
|---|---|---|
| Оснастка — один раз | Пресс-форма или пакетная технология | Сложность детали, число гнёзд в форме |
| Серийное литьё — за деталь | Металл, работа литейного комплекса, обрубка литников | Вес отливки, марка сплава, размер партии |
| Доработка — за деталь | Резьба, галтовка, механическая обработка, покрытие | Требования чертежа |

Пресс-форма окупается на тиражах в тысячи деталей: чем больше партия, тем ниже цена одной отливки. Для отливок простой и средней сложности небольшой серией технолог может предложить пакетную технологию — без изготовления полноценной пресс-формы.
Для расчёта пришлите чертёж или 3D-модель в любом распространённом формате, марку сплава и количество — технолог назовёт стоимость оснастки, цену детали и срок.
Порядок заказа: литьё ЦАМ под давлением
-
1
Заявка и чертёж
Пришлите чертёж или 3D-модель отливки, марку сплава, количество и требования к точности и поверхности.
-
2
Выбор сплава и оснастки
Технолог оценивает размер, массу, сложность и партию, предлагает марку ЦАМ и вариант оснастки.
-
3
Подготовка производства
Пресс-форма для серии или пакетная технология для отливок простой и средней сложности — по размеру серии.
-
4
Литьё и контроль
Плавка, дегазация расплава, литьё и приёмка отливок; допустимые литейные дефекты — по ОСТ 3-4227-79.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.

Оплата и документы
- Работаем с юридическими лицами: договор и счёт с технопарком — исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье ЦАМ под давлением
Чем ЦАМ лучше алюминия
ЦАМ точнее заполняет форму и почти не даёт усадки, позволяет лить стенки до 0,5 мм и лучше принимает декоративные покрытия. Алюминий легче и держит нагрев и мороз — его выбирают для корпусов, работающих в тепле или на улице.
Можно ли покрыть детали из ЦАМ
Да, ЦАМ хорошо хромируется и никелируется. Покрытие выполняет гальванический участок технопарка.
Можно ли заказать механическую обработку отливок
В технопарке работает участок механической обработки с токарными и фрезерными станками с ЧПУ и участок гальванических покрытий. Отливку можно передать на обработку и покрытие внутри одной площадки.

Рассчитать отливку: литьё ЦАМ под давлением
Оставьте телефон — технолог уточнит сплав, размер и партию и назовёт стоимость и срок.