
Литьё бронзы под давлением
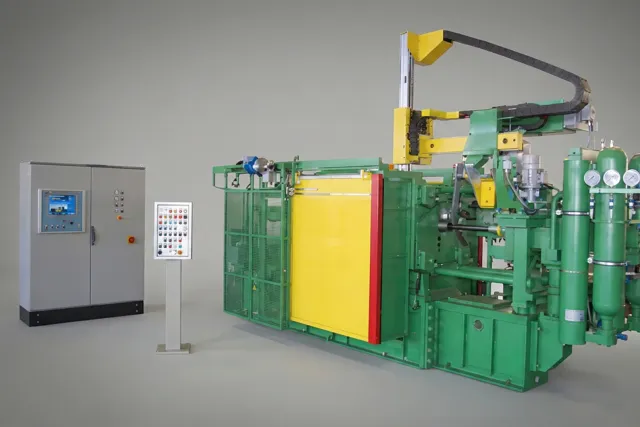
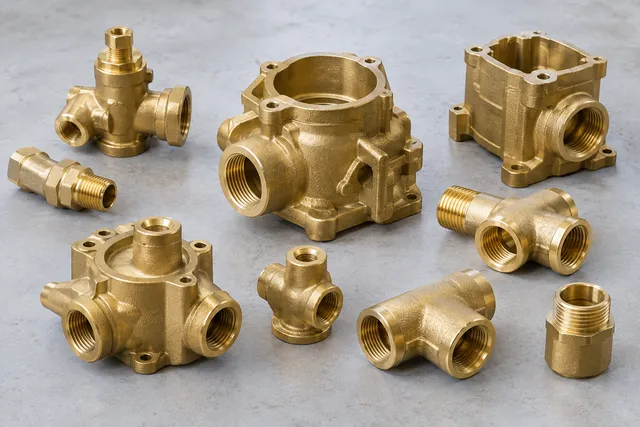
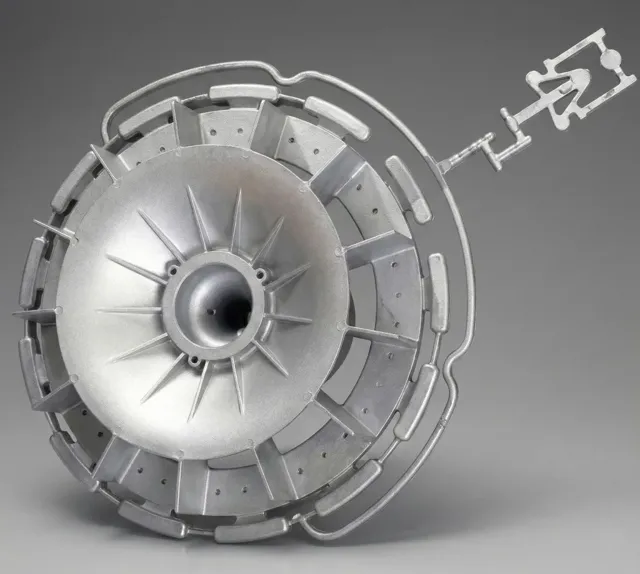
Литьё бронзы под давлением — серийное изготовление бронзовых деталей для узлов трения, насосов, арматуры и электротехники: расплав впрессовывают в стальную пресс-форму на машине с холодной камерой. Отливка получается плотной и близкой к размерам чертежа, по 5–7 классу точности, поэтому дорогая бронза не уходит в стружку, как при точении втулки из прутка.
- Отливка по 5–7 классу точности, поверхность до Ra 2,5
- Плотная структура без раковин: давление прессования до 100–150 МПа
- Механическая обработка и гальванические покрытия отливок — в том же технопарке
Способы литья бронзы: давление, центробежное, по выплавляемым моделям
Бронза плавится при 950–1100 °C — выше латуни и намного выше алюминия. Поэтому бронзовое литьё делают по-разному, и выбор зависит от формы детали, её размера и партии.
| Вид литья | Как идёт процесс | Что отливают | Партия |
|---|---|---|---|
| Под высоким давлением | поршень машины с холодной камерой впрессовывает порцию расплава в стальную пресс-форму | небольшие сложные детали: корпуса арматуры, клеммы, шестерни, втулки с фланцем | серия от нескольких тысяч штук |
| Центробежное литьё | расплав заливают во вращающуюся металлическую форму, центробежная сила прижимает металл к стенкам и вытесняет шлак и газы | втулки, венцы червячных колёс, кольца, гильзы | от единиц до серии, без дорогой оснастки |
| Под низким давлением | расплав поднимается в форму снизу под давлением газа | крупные ответственные детали без газовой пористости: корпуса насосов, гребные винты | малая и средняя серия |
| По выплавляемым моделям | восковую модель облепляют керамикой, воск выплавляют, в оболочку заливают металл | детали сложной формы и художественное литьё | от одной отливки |
Литьё под давлением выгодно, когда деталей много и они небольшие: цикл длится секунды, а мехобработки после формы почти нет. Для втулки большого диаметра или опытной партии чаще берут центробежное литьё или точение из прутка.
Литейные бронзы: марки и свойства
Бронза — сплав меди с оловом, алюминием, свинцом, бериллием или другими элементами. Медь с цинком — это уже латунь (о ней — на странице литья латуни под давлением). Главное свойство бронзы — низкий коэффициент трения в паре со сталью и стойкость к коррозии, в том числе в морской воде. Литейные марки оловянных бронз даны в ГОСТ 613-79, безоловянных — в ГОСТ 493-79.
| Марка | Тип сплава | Свойства и применение |
|---|---|---|
| БрО5Ц5С5 | оловянная, с цинком и свинцом | хорошо заполняет форму и режется, антифрикционная; подшипники скольжения, втулки, арматура |
| БрО10Ф1 | оловянно-фосфористая | высокая износостойкость; венцы червячных колёс, шестерни, втулки под большую нагрузку |
| БрА9Ж3Л | алюминиево-железная | прочная, стойкая к кавитации и морской воде; шестерни, втулки, детали насосов и судовой арматуры |
| БрА10Ж4Н4Л | алюминиево-железо-никелевая | самая прочная из литейных безоловянных; тяжелонагруженные детали, гребные винты, седла клапанов |
Оловянные бронзы дороже алюминиевых: олово — дорогой металл. Если узел работает без смазки или при ударной нагрузке, технолог предложит марку под условия работы детали, а не самую дешёвую.
Где применяются бронзовые отливки
- Машиностроение и станкостроение: бронзовые втулки, подшипники скольжения, венцы червячных колёс, ползуны и направляющие
- Насосы и арматура: рабочие колёса, корпуса, седла и золотники для воды, в том числе морской
- Электротехника: щёткодержатели электродвигателей, клеммы, токосъёмники
- Спецтехника и гидравлика: шарниры, втулки цилиндров, детали гидрораспределителей
Художественное литьё бронзы — скульптуры, барельефы, памятные доски — отливают по выплавляемым моделям в единичных экземплярах. Литьё под давлением для него не подходит: пресс-форма окупается только в серии.
Технология литья бронзы под давлением

Бронзу льют только на машинах с холодной камерой прессования: в машине с горячей камерой узел впрыска стоит прямо в расплаве и при 1000 °C быстро выходит из строя.
- Плавка — бронзовые чушки плавят в индукционной или тигельной печи при температуре выше 1000 °C, расплав очищают от шлака и газов.
- Подготовка формы — стальную пресс-форму смыкают и покрывают разделительной смазкой на основе графита: она защищает сталь от приваривания бронзы и резкого перепада температур.
- Заливка и впрыск — ковш переносит отмеренную порцию металла в камеру прессования, плунжер впрессовывает её в форму; воздух уходит через выпоры.
- Кристаллизация — металл застывает за несколько секунд; форму охлаждает вода, которая идёт по каналам внутри неё.
- Извлечение и обрубка — форма раскрывается, толкатели выталкивают отливку, литники обрубают, заготовку очищают и передают на механическую обработку.
Центробежное литьё бронзовых втулок и венцов

Втулки, кольца и венцы червячных колёс — тела вращения, и для них чаще всего выбирают центробежное литьё. Форма вращается со скоростью несколько сотен оборотов в минуту, расплав прижимается к её стенкам, а более лёгкие шлак и газы уходят к оси и снимаются при расточке отверстия. Металл в стенке втулки получается плотным, без раковин.
Сложная пресс-форма для центробежного литья не нужна: одна изложница подходит для заготовок одного наружного диаметра разной длины. Поэтому бронзовые втулки большого диаметра и малые партии экономичнее лить центробежно, а мелкие фасонные детали большими сериями — под давлением.
Преимущества и ограничения литья бронзы под давлением
| Показатель | Литьё под давлением | Что учесть |
|---|---|---|
| Точность | 5–7 класс точности, поверхность до Ra 2,5 | посадочные места под подшипник всё равно растачивают |
| Расход металла | коэффициент использования металла близок к 95 % | литники переплавляют, стружки почти нет |
| Скорость | цикл — секунды, тысячи деталей в смену | выгодно только в серии |
| Ресурс пресс-формы | 5–20 тысяч циклов | бронза при 1000 °C изнашивает сталь формы быстрее, чем алюминий и латунь |
| Толщина стенки | от 1,5 мм | более тонкая стенка не заполняется: бронза быстро застывает |
Цена литья бронзы на заказ
- Пресс-форма: её фрезеруют из жаропрочной инструментальной стали, а служит она меньше, чем форма для алюминия, — это основная часть сметы
- Марка бронзы: оловянные бронзы дороже алюминиевых, бериллиевые — одни из самых дорогих сплавов
- Масса и габарит отливки: от них зависят расход металла с литниками и усилие машины
- Партия: литьё под давлением окупается от нескольких тысяч штук, когда стоимость формы делится на большой тираж
- Обработка после литья: обрубка, пескоструйная очистка, расточка посадочных мест, нарезка резьбы
Для расчёта нужен чертёж или 3D-модель отливки, марка бронзы и количество. Технолог сравнит литьё под давлением, центробежное литьё и механическую обработку и назовёт цену по каждому подходящему способу.
Порядок заказа: литьё бронзы под давлением
-
1
Заявка и чертёж
Пришлите чертёж или 3D-модель отливки, марку бронзы, количество и требования к точности и поверхности.
-
2
Выбор технологии
Технолог оценивает размер, массу, форму детали и партию и предлагает способ: литьё под давлением, центробежное литьё или механическую обработку.
-
3
Расчёт
Стоимость оснастки и одной детали, срок изготовления формы и партии.
-
4
Изготовление и контроль
Литьё, обрубка, при необходимости механическая обработка; проверка размеров и внешнего вида по чертежу.
Доставка готовых деталей и оплата заказа
Доставка
Готовую партию отгружаем транспортной компанией «Деловые Линии». Работаем в первую очередь с предприятиями Уральского федерального округа. Забрать детали можно и самостоятельно — с площадки технопарка в Челябинске, ул. Машиностроителей, 7.
Оплата и документы
- Работаем с юридическими лицами: договор и счёт, акт выполненных работ и другие необходимые документы предоставляются исполнителем работ, без посредников
- Стоимость технолог считает по чертежу или эскизу за 3–5 дней
- Минимальная сумма заказа — 50 000 ₽
- Принимаем в работу материал заказчика
Вопросы о литье бронзы под давлением
Чем бронза отличается от латуни
Обе — сплавы на основе меди. В латуни главный легирующий элемент — цинк, в бронзе — олово, алюминий, свинец или бериллий. Бронза лучше работает в узлах трения и прочнее, латунь дешевле и легче льётся.
Каким способом лучше отлить бронзовую втулку
Втулку большого диаметра или небольшую партию выгоднее отлить центробежным литьём: дорогая оснастка не нужна. Мелкие втулки с фланцем, пазами и отверстиями большой серией — под давлением.
Нужна ли механическая обработка бронзовых отливок
Литьё под давлением даёт размеры, близкие к чертежу, но посадочные места, резьбу и отверстия под подшипник обычно доводят на станке. В технопарке есть участок механической обработки с токарными и фрезерными станками с ЧПУ.
Делаете ли художественное литьё бронзы
Художественное литьё — скульптуры и декор в единичных экземплярах — делают по выплавляемым моделям. Литьё под давлением рассчитано на серийные технические детали.
Рассчитать отливку: литьё бронзы под давлением
Оставьте телефон и почту — технолог уточнит марку бронзы, размер и партию и назовёт технологию, стоимость и срок.